- Serviços de impressão 3D

- Serviços de usinagem CNC

- Serviços de fundição a vácuo

- Serviços de acabamento de superfície

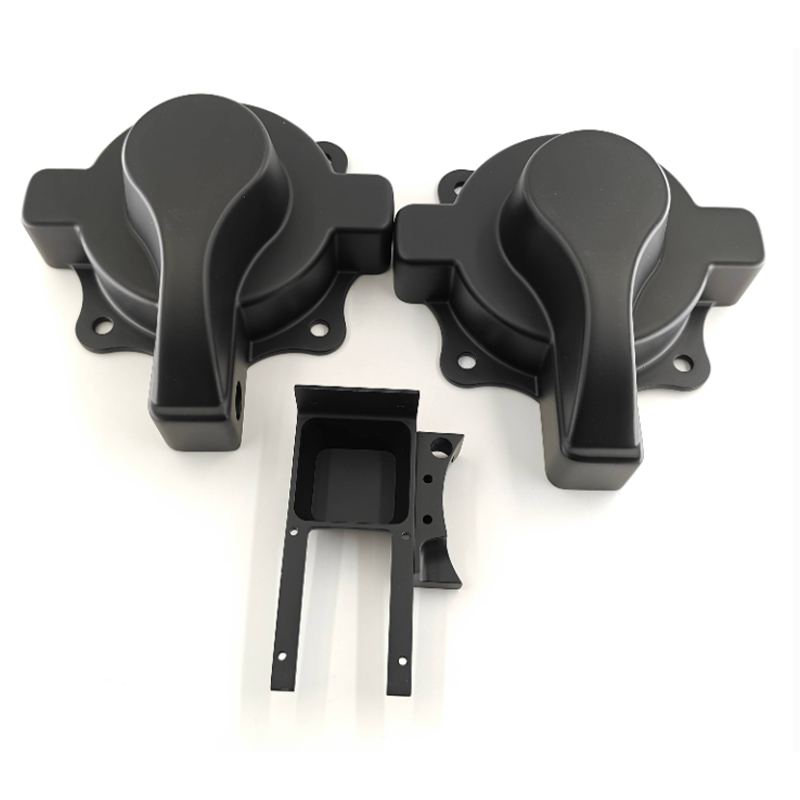
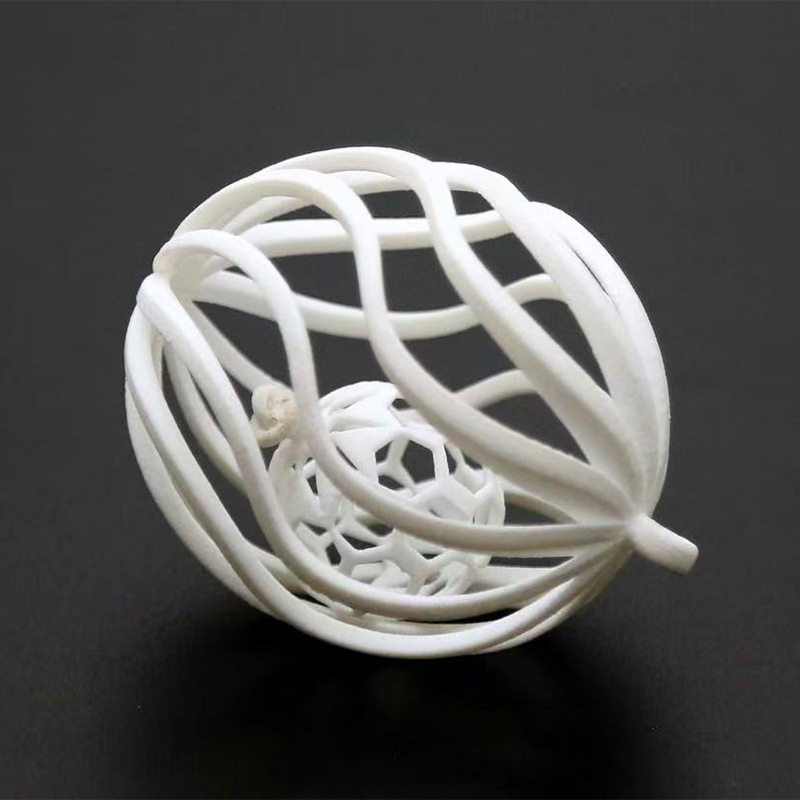
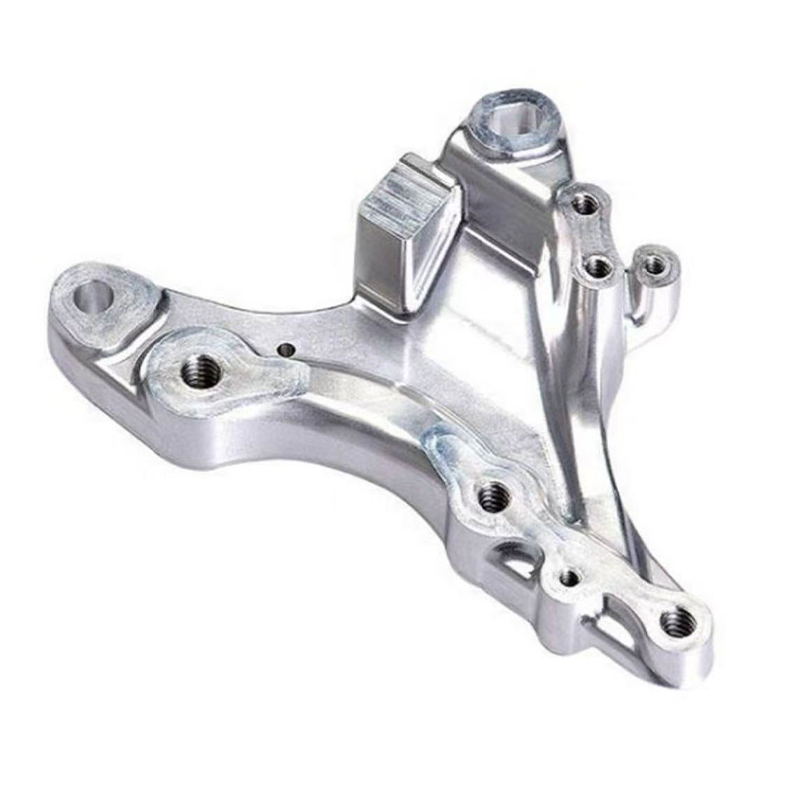
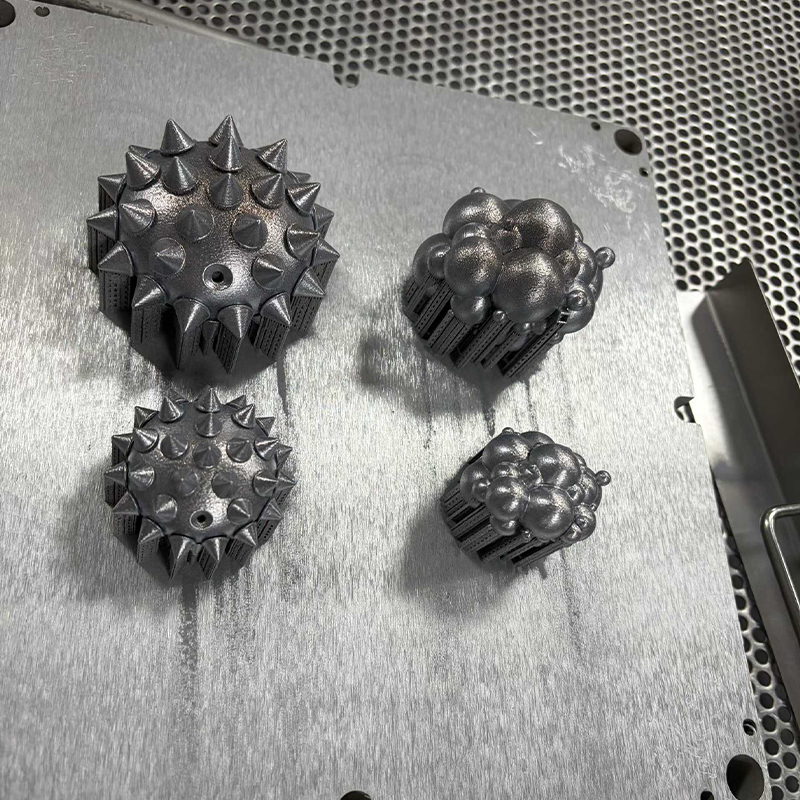
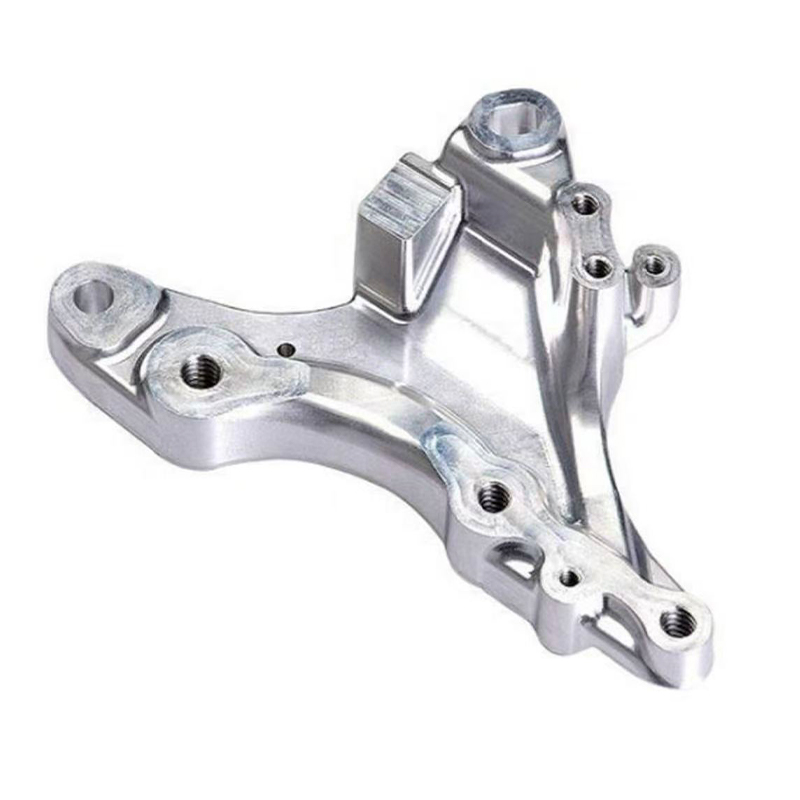
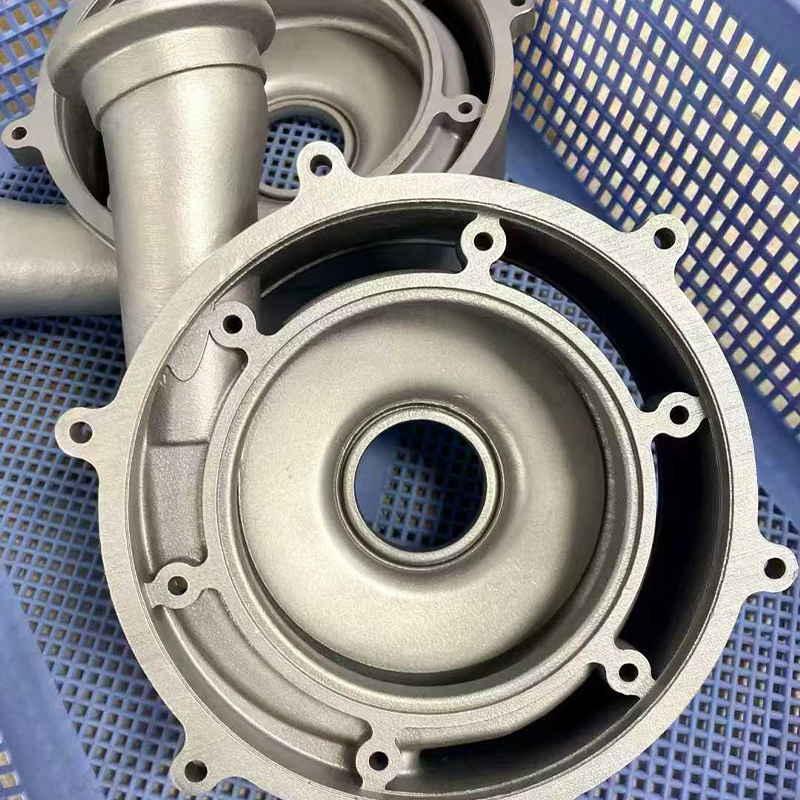
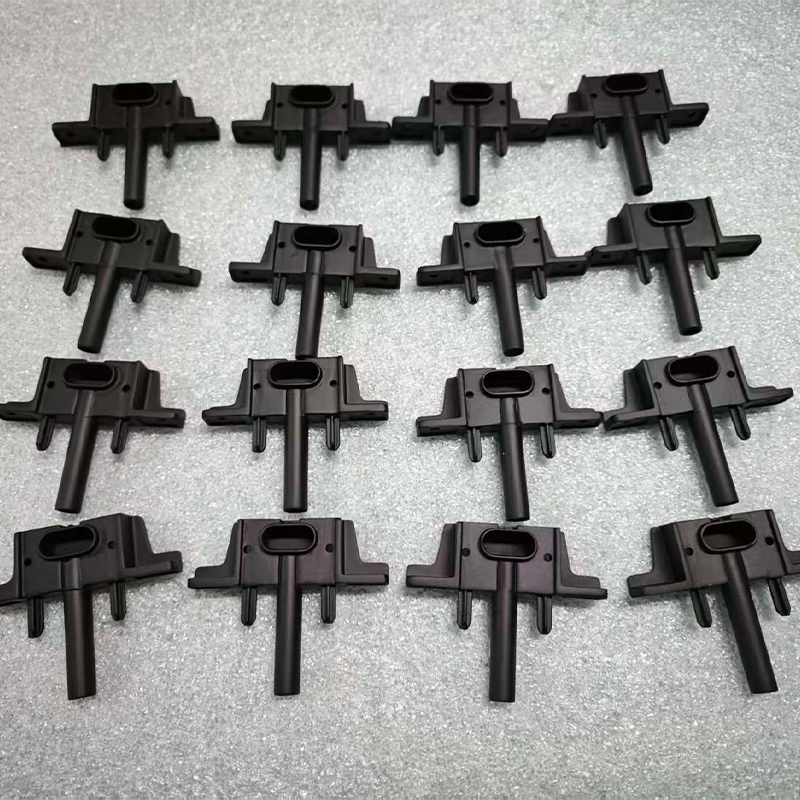
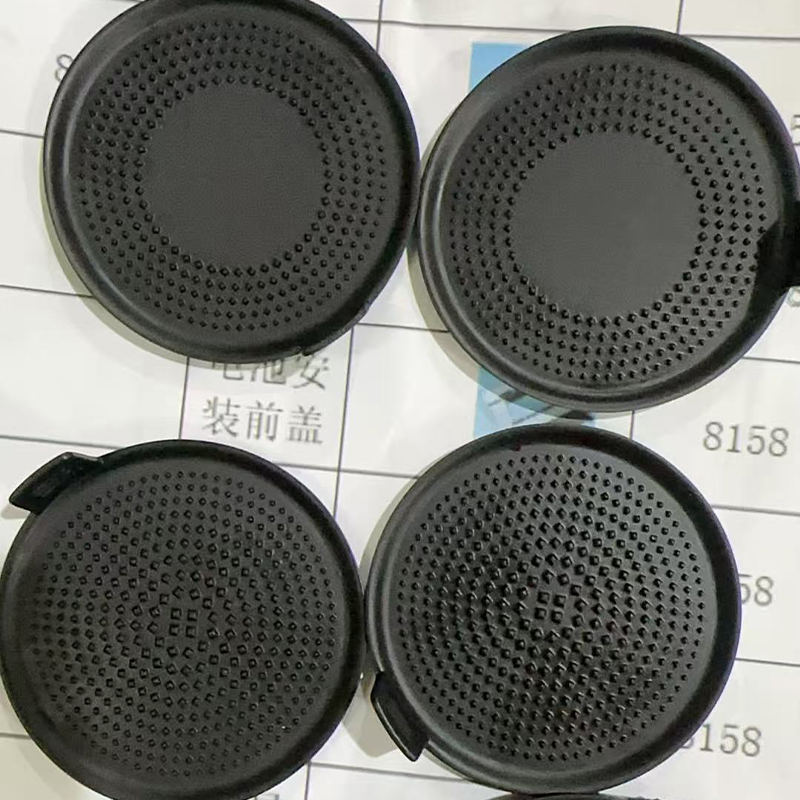
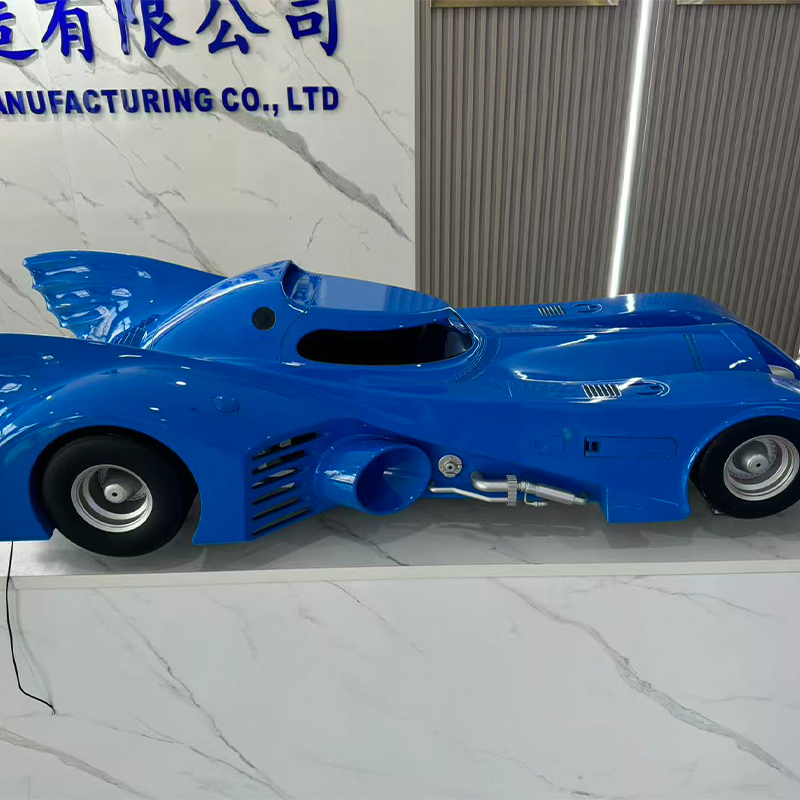
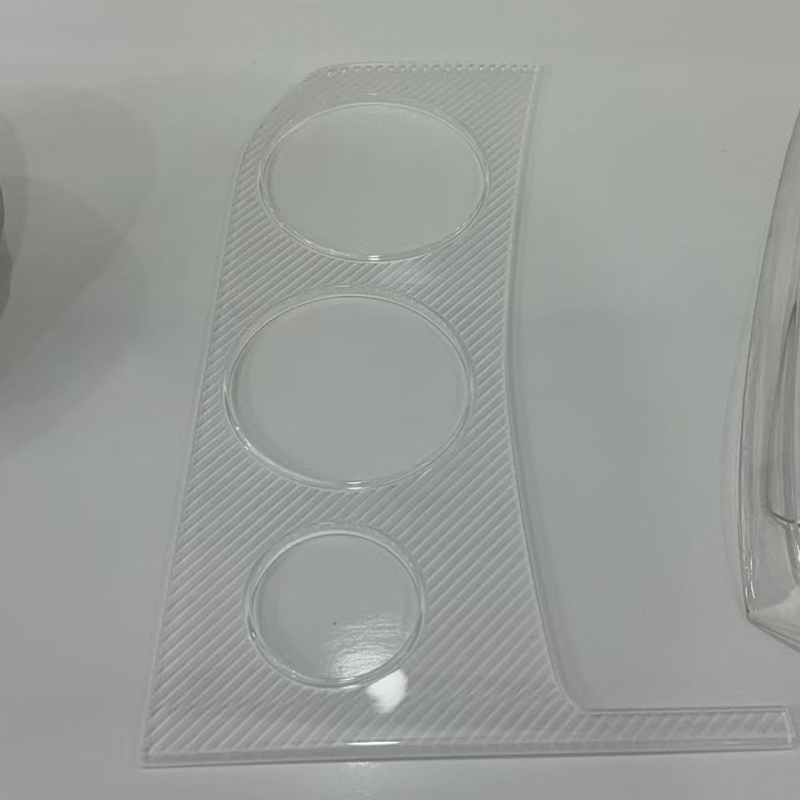
Guia do fabricante de serviços de impressão 3D e usinagem CNC na China
A resposta direta: o que uma plataforma integrada de fabricação inteligente realmente oferece
Se você estiver adquirindo peças de uma China Serviços de impressão 3D Fabricante, a coisa mais útil a saber é esta: a rota do processo importa menos do que se um fornecedor controla toda a cadeia, desde o arquivo digital até a peça acabada e inspecionada . Um comprador que envia um modelo para um fornecedor para impressão, envia a produção para um segundo fornecedor para usinagem e, em seguida, transporta as peças para um terceiro fornecedor para pintura, normalmente perde de sete a doze dias úteis apenas para transferências, e cada transferência é um lugar onde a responsabilidade pela tolerância se torna ambígua. Uma plataforma de fabricação inteligente integrada elimina essas lacunas, realizando revisão de projeto, fabricação aditiva, usinagem subtrativa, replicação de molde de silicone, tratamento de superfície e inspeção dimensional dentro de um sistema de produção com um registro de qualidade.
Em termos práticos, isso significa uma única conversa de engenharia em vez de três, um conjunto de desenhos interpretados de uma maneira e uma parte responsável quando um furo retorna 0,05 mm acima do tamanho. Para os engenheiros que avaliam os prestadores de serviços de impressão 3D, a lista de verificação é curta e concreta: eles podem imprimir em resinaaa, náilon e metal; eles podem acompanhar a peça impressa com usinagem CNC em recursos críticos; eles podem se transformar em volumes de pequenos lotes sem ferramentas pesadas; e eles podem documentar tudo isso. Um fornecedor que responde sim a todas as quatro está oferecendo soluções completas de fabricação de precisão em vez de um job shop de processo único.
O restante deste artigo explica como cada recurso funciona, onde cada um é a escolha certa, que precisão e prazo de entrega você pode esperar de forma realista e como avaliar um fabricante de serviços de usinagem CNC da China ou um fornecedor de serviços de impressão 3D industrial da China antes de comprometer um programa para eles. Cada recomendação abaixo foi escrita para um comprador técnico que precisa defender internamente a decisão de fornecimento.
Por que o fornecimento fragmentado custa mais do que parece
A maioria das equipes de compras compara fornecedores no item de linha cotado para uma única operação. Essa comparação está incompleta, porque o verdadeiro fardo de uma cadeia de abastecimento fragmentada reside nos espaços entre as operações: nova cotação, refixação, reinspeção, frete entre fábricas e as horas de engenharia gastas na tradução das suposições de um fornecedor para a linguagem de outro fornecedor. Uma peça que requer impressão, usinagem, jateamento e pintura passa por quatro filas de agendamento quando é dividida entre quatro fornecedores, e o tempo de fila é quase sempre maior que o tempo de processo.
Consolidar com um serviço de impressão 3D industrial que também executa linhas de usinagem e acabamento muda a aritmética. Os dados de fixação criados para a peça bruta impressa são reutilizados na etapa de usinagem. Os certificados dos materiais seguem a peça ao invés de chegarem separadamente por e-mail. As não conformidades são detectadas na estação que as criou, em vez de três semanas depois em um fornecedor posterior. Em programas típicos de baixo volume, a consolidação reduz o tempo total decorrido desde o arquivo liberado até a peça inspecionada em 35 a 50 por cento , mesmo quando os tempos de processo individuais permanecem inalterados.
Para onde os dias realmente vão
O gráfico abaixo compara os prazos de entrega típicos para rotas de processo comuns, medidos desde o momento em que um arquivo fabricável é liberado até o momento em que as peças são embaladas para envio. Estes são dias úteis para um único trabalho em uma oficina normalmente lotada, e não mínimos teóricos.
Vale a pena ler várias coisas neste gráfico, em vez de passar por ele. Primeiro, a impressão em resina é o caminho mais rápido para um objeto físico, e é por isso que um serviço de impressão de modelos 3D continua sendo o padrão para revisões iniciais de forma e ajuste, onde a carga mecânica ainda não é uma preocupação. Em segundo lugar, as peças metálicas aditivadas e as peças usinadas em aço inoxidável convergem aproximadamente no mesmo prazo, porque ambas são dominadas pelo pós-processamento e não pela etapa de formação primária: as impressões metálicas precisam de alívio de tensão, remoção de suporte e muitas vezes usinagem de acabamento, enquanto a usinagem inoxidável precisa de avanços mais lentos, mais trocas de ferramentas e rebarbação. Terceiro, a rota do molde de silicone é o caminho mais longo no gráfico, mas esse número cobre cinquenta cópias finalizadas em vez de uma, portanto o tempo por peça é de longe o mais baixo dos seis. Quarto, a lacuna entre a usinagem de alumínio e de aço inoxidável não é um artefato de programação, mas sim de física, e qualquer fornecedor que os cite como idênticos não pensou no trabalho. Finalmente, nenhum destes números melhora muito com a escolha de uma máquina mais rápida; eles melhoram ao eliminar a espera entre as etapas, que é exatamente o que uma plataforma integrada foi projetada para fazer.
A capacidade por trás dos serviços profissionais de impressão 3D
A expressão serviços de impressão 3D abrange uma família de processos que compartilham apenas a ideia de construir material camada por camada. Suas tolerâncias, características de superfície, propriedades de materiais e pontos econômicos ideais diferem enormemente, e escolher o errado é a causa mais comum de decepção entre os compradores de primeira viagem. Um fabricante competente de serviços de impressão 3D personalizados na China não simplesmente aceitará um arquivo e o imprimirá em qualquer máquina que esteja ociosa; ele perguntará o que a peça precisa para sobreviver, quantas são necessárias e o que acontece com a peça depois que ela sai da câmara de construção.
Processos de resina para fidelidade visual e dimensional
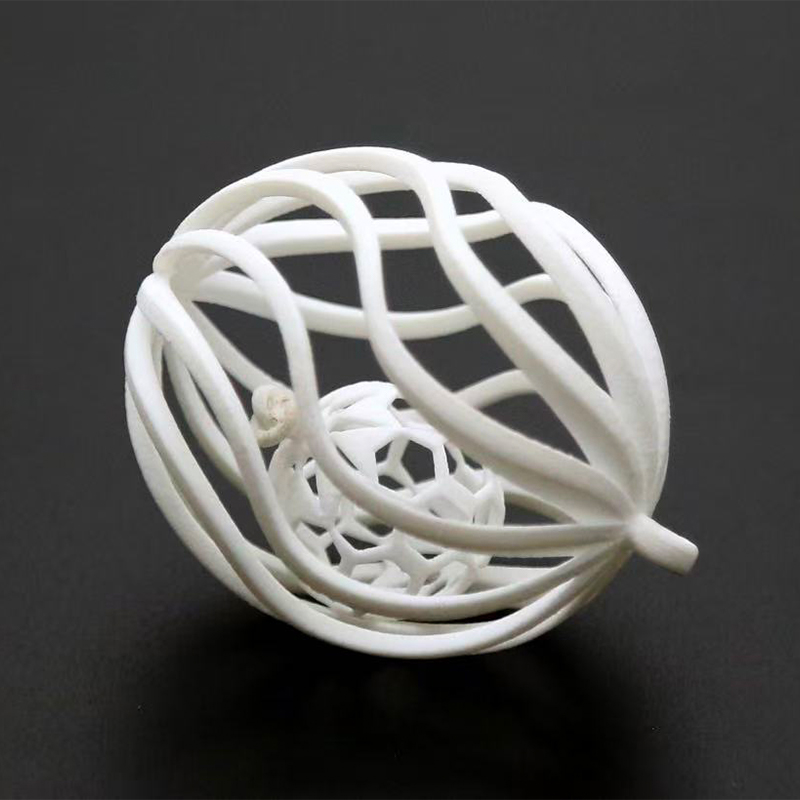
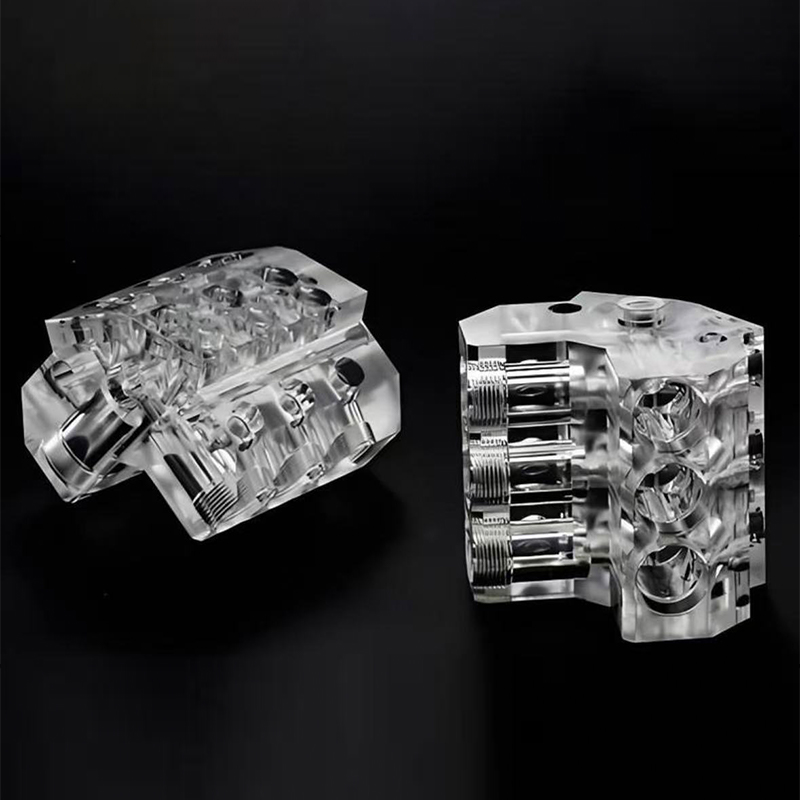
A estereolitografia e as tecnologias de resina relacionadas produzem as superfícies construídas mais lisas disponíveis na fabricação aditiva, com alturas de camada geralmente entre 0,025 mm e 0,1 mm. Isso os torna a ferramenta certa para modelos de aparência, guias de luz transparentes, estruturas de treliça fina e padrões mestres destinados a moldes de silicone. A compensação é mecânica: as resinas padrão são comparativamente frágeis e perdem rigidez quando mantidas em temperaturas elevadas; portanto, uma peça de resina geralmente é um dispositivo de comunicação ou um padrão, em vez de um componente de suporte de carga. As resinas de engenharia com maior deflexão térmica e tenacidade aprimorada estreitam essa lacuna e são a especificação correta quando uma peça impressa precisa ser manuseada repetidamente em uma bancada de testes.
Processos de pó de nylon para peças funcionais
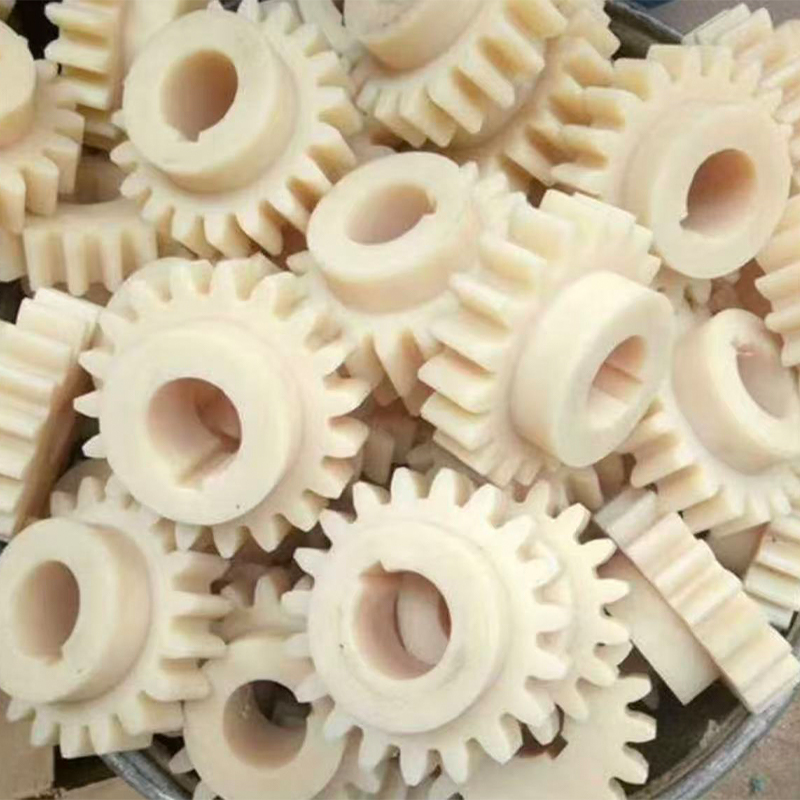
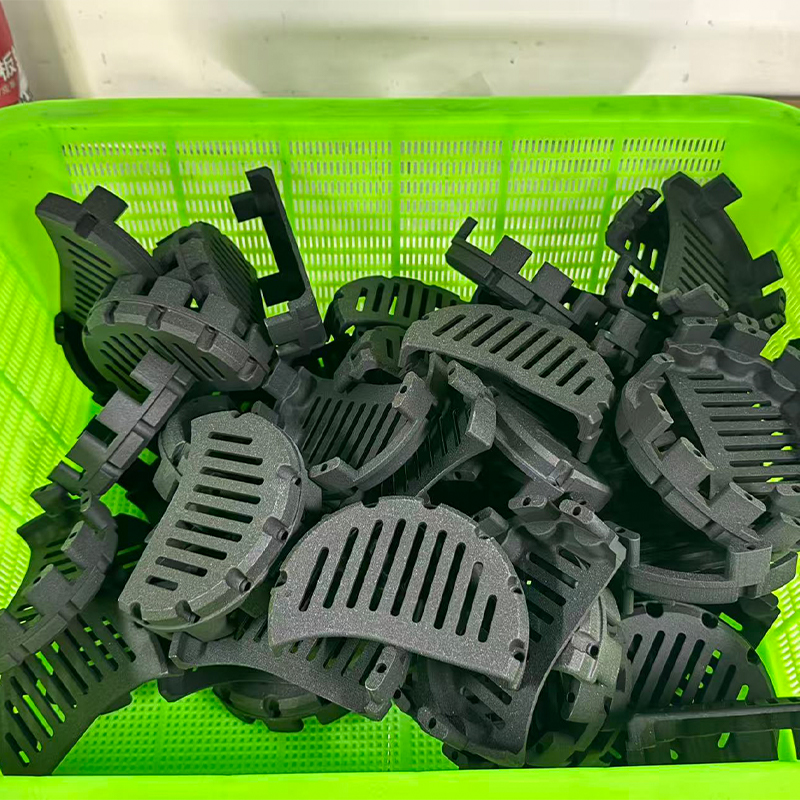
Os processos de nylon em leito de pó são construídos sem estruturas de suporte, o que libera o projetista para aninhar geometrias complexas, canais internos e dobradiças vivas que nenhuma outra rota pode produzir economicamente. As peças saem com um acabamento fosco uniforme e propriedades isotrópicas o suficiente para servirem como componentes funcionais genuínos: suportes, dutos, caixas, gabaritos e tampas de uso final. As classes de náilon com enchimento de vidro e carbono aumentam a rigidez e a estabilidade dimensional para acessórios que devem manter um ponto de referência sob carga de fixação. Para os engenheiros, a propriedade importante não é a resistência à tração, mas a capacidade de aninhar dezenas de peças diferentes em uma única construção e recebê-las todas na mesma janela de quatro dias .
Fabricação aditiva de metal para geometria que não pode ser usinada
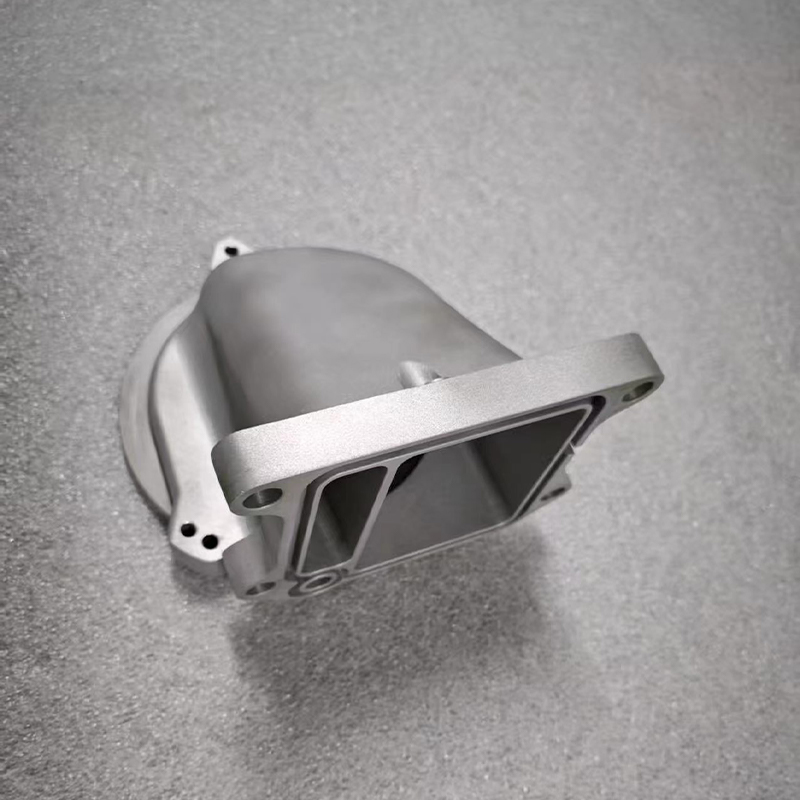
A impressão em metal ganha seu lugar quando uma peça contém canais de resfriamento conformados, coletores internos, caminhos de carga otimizados para topologia ou treliças de parede fina que um cortador simplesmente não consegue alcançar. Ligas de alumínio, aços inoxidáveis, aços para ferramentas e titânio são todos processados rotineiramente. A disciplina que separa um fornecedor sério de um fornecedor casual é o pós-processamento: alívio correto de tensão antes que a peça saia da placa de construção, remoção controlada do suporte, prensagem isostática a quente onde a porosidade é importante e usinagem de acabamento de cada face de vedação, assento do rolamento e furo roscado. Uma impressão metálica que não tenha sido usinada nunca deve ser tratada como um componente de precisão.
Combinando Processo com Requisito: Uma Tabela de Comparação
A tabela abaixo resume o envelope prático de cada rota, pois normalmente é fornecido por um serviço industrial de impressão 3D que também opera linhas de usinagem e moldagem. As tolerâncias são declaradas como normalmente alcançáveis em geometria bem projetada, não como limites absolutos, e pressupõem que a peça foi revisada quanto à capacidade de fabricação antes do trabalho ser liberado.
| Rota do processo | Tolerância típica | Superfície as-built | Família de materiais | Lote econômico |
|---|---|---|---|---|
| Resina SLA | ±0,1 mm | Ra 3–6 µm | Resina padrão e de engenharia | 1–20 |
| Cama de pó de nylon | ±0,2 mm | Ra 10–15 µm | PA12, PA11, nylon preenchido | 1–500 |
| Cama de pó laser de metal | ±0,2 mm | Ra 8–20 µm | Alumínio, aço inoxidável, aço ferramenta, titânio | 1–100 |
| Usinagem CNC de 3 eixos | ±0,02 mm | Ra 1,6–3,2 µm | Alumínio, aço, latão, plástico de engenharia | 1–2000 |
| Usinagem CNC de 5 eixos | ±0,01 mm | Ra 0,8–1,6 µm | Alumínio, inoxidável, titânio, superliga | 1–2000 |
| Replicação de molde de silicone | ±0,15 mm | Espelha o mestre | Resinas PU simulando ABS, PP, borracha | 20–200 |
Leia a tabela por coluna e não por linha. A coluna de tolerância mostra por que o acabamento da usinagem após a impressão não é opcional para recursos de precisão: a melhor tolerância aditiva da lista ainda é uma ordem de magnitude mais flexível do que a usinagem rotineira de 5 eixos . A coluna de superfície explica por que as peças cosméticas pintadas quase sempre começam como matrizes de resina ou peças usinadas em vez de impressões de náilon. A coluna de lote é aquela que os compradores ignoram com mais frequência e é aquela que determina se um programa permanece lucrativo à medida que os volumes aumentam.
Serviço de impressão 3D em grande escala: indo além do envelope padrão
A demanda por um grande serviço de impressão 3D cresceu mais rápido do que o volume de construção de máquinas, e a resposta prática para geometrias superdimensionadas raramente é uma única máquina enorme. É um seccionamento inteligente: dividir o modelo ao longo de planos escolhidos por razões estruturais e cosméticas, imprimir os segmentos em paralelo e colá-los ou uni-los mecanicamente com recursos localizados projetados na divisão. Bem feita, uma peça seccionada é mais resistente e reta do que uma impressão de peça única do mesmo tamanho, porque cada segmento sofre menos gradiente térmico durante a construção.
O gráfico abaixo compara a dimensão única mais longa rotineiramente alcançável em cada rota antes que o seccionamento se torne necessário. É um mapa de capacidades, não uma classificação, e mostra porque é que um serviço de impressão 3D em grande escala e um departamento de maquinação são parceiros naturais e não concorrentes.
Este gráfico compensa a leitura cuidadosa para qualquer pessoa que especifique peças superdimensionadas. A extrusão de grande formato atinge a maior dimensão de peça única de qualquer rota aditiva mostrada, e é por isso que domina aplicações como dispositivos de verificação, ferramentas de conformação, gabinetes de maquete e padrões de fundição onde a tolerância dimensional em décimos de milímetro é aceitável. A fresagem tipo pórtico atinge quase essa mesma distância, mantendo tolerâncias cerca de vinte vezes mais rígidas, de modo que os dois processos são frequentemente combinados: imprimir a forma em massa e, em seguida, usinar os pontos de referência e as faces correspondentes na mesma plataforma. Os sistemas de leito de pó metálico ficam na extremidade inferior do eixo de tamanho, o que é a maior restrição na adoção de aditivos metálicos e a razão pela qual grandes montagens metálicas são geralmente impressas como segmentos e unidas. O náilon e a resina industrial ocupam a faixa intermediária, cobrindo confortavelmente a maioria das carcaças de produtos de consumo e componentes internos de automóveis em uma única peça. A conclusão prática é que o envelope de construção deve ser tratado como uma entrada do projeto desde a primeira sessão de CAD, e não como uma restrição descoberta na cotação .
Serviços de usinagem CNC personalizados: onde a precisão é realmente criada
A manufatura aditiva cria geometria; a usinagem cria precisão. Qualquer fornecedor OEM de usinagem CNC da China que valha a pena contratar deve ser capaz de explicar, espontaneamente, como eles mantêm a posição entre as operações, como compensam o desgaste da ferramenta em um lote e como verificam o primeiro artigo antes de liberar o restante. Essas três respostas revelam mais sobre a capacidade real do que uma lista de marcas de máquinas jamais revelará.
Considerações sobre serviços de usinagem de alumínio
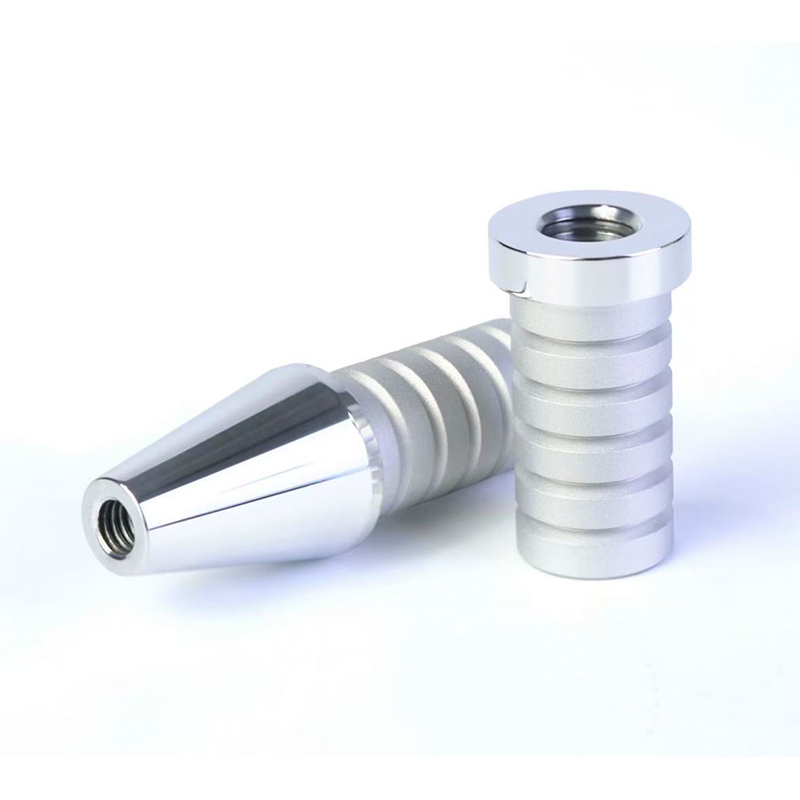
O alumínio continua sendo o carro-chefe da produção de protótipos e de baixo volume porque corta rapidamente, mantém boa tolerância e aceita uma ampla variedade de acabamentos. Um serviço cnc de alumínio eficaz presta atenção a três detalhes que separam as peças aceitáveis das excelentes: evacuação de cavacos em bolsões profundos, onde o recorte de cavacos deixa marcas de testemunhas; espessura da parede em relação à força de fixação, porque paredes finas desviam e depois saltam fora da tolerância; e a escolha correta entre 6061, 7075 e 5052 dependendo se a prioridade é usinabilidade, resistência ou conformabilidade. Uma peça de alumínio bem planejada pode passar do material bruto ao componente acabado em uma única configuração em uma máquina de 5 eixos, eliminando o erro de empilhamento que três configurações separadas introduziriam.
Serviços cnc de aço inoxidável e metal mais duro
Os serviços de usinagem CNC em aço inoxidável exigem uma mentalidade diferente. O endurecimento por trabalho significa que uma ferramenta que permanece ou esfrega em vez de cortar criará uma camada endurecida que destruirá a próxima passagem. Gerenciamento de calor, fixação rígida, geometria de ferramenta mais nítida e estratégias de avanço deliberadas são mais importantes do que a velocidade bruta do fuso. Para classes 316 e duplex, o tempo de ciclo pode ser duas a três vezes maior que o de uma peça de alumínio equivalente, razão pela qual os prazos de entrega honestos de um fornecedor de aço inoxidável são mais longos e por que uma cotação que ignora a diferença deve ser questionada.
Por que os serviços de usinagem CNC de 5 eixos mudam a conversa sobre design
O trabalho simultâneo em cinco eixos permite que a fresa se aproxime da peça de trabalho a partir de ângulos continuamente variados. Os benefícios de engenharia são concretos: ferramentas mais curtas e rígidas alcançam recursos profundos sem vibração; rebaixos e ângulos compostos são usinados sem acessórios personalizados; e, o mais importante, as características que devem ser concêntricas entre si são cortadas em uma configuração, de modo que sua relação seja definida pela máquina e não pela nova fixação do operador. Para carcaças complexas, impulsores, coletores e instrumentos médicos, esta é a diferença entre uma peça que é montada e uma peça que quase é montada.
Comparando as três rotas principais nos critérios que importam
Os engenheiros raramente escolhem um processo em um único eixo. O gráfico de radar abaixo pontua as três rotas principais oferecidas por uma plataforma de serviço completo em seis critérios que aparecem consistentemente nas decisões de sourcing, em uma escala de um a cinco. Pretende ser um auxílio à decisão para a primeira conversa de um projeto, quando o processo ainda não foi resolvido.
As formas contam uma história mais clara do que as pontuações individuais. A impressão 3D forma um perfil alto e estreito que atinge o máximo em liberdade geométrica e velocidade de peça única, enquanto diminui em tolerância e acabamento, que é exatamente a assinatura de um processo usado para iteração inicial e para formas que não podem ser cortadas. A usinagem CNC forma um perfil amplo e equilibrado, com pontos fortes em tolerância, gama de materiais e acabamento, confirmando seu papel como caminho que transforma um conceito em um componente qualificado. A replicação de moldes de silicone fica entre os dois, trocando um pouco de precisão pela capacidade de produzir dezenas de peças cosméticas idênticas a partir de um mestre. Crucialmente, os três polígonos se sobrepõem em vez de se aninharem, o que significa que nenhum processo único domina, e a resposta correta para a maioria dos programas reais é uma sequência e não uma escolha. A implicação prática é que um fornecedor que oferece apenas um destes três formatos pode servir apenas uma fase da vida de um produto. , enquanto uma plataforma integrada pode transportar a mesma peça do modelo conceitual ao lote piloto sem mudar de fornecedor.
Replicação de molde de silicone: a ponte entre o protótipo e a produção
Entre a impressão única e as ferramentas de aço duro existe uma lacuna que pega muitos programas de surpresa. Uma equipe precisa de cinquenta ou cem peças para um teste de campo, uma submissão de certificação ou um lançamento comercial, mas o volume não pode justificar um molde de produção e o cronograma não pode absorver o tempo de entrega do ferramental. A replicação do molde de silicone, também chamada de fundição a vácuo ou fundição de uretano, preenche essa lacuna com precisão.
O fluxo de trabalho é direto. Um padrão mestre é produzido, normalmente por impressão em resina de alta resolução ou por usinagem, e finalizado na superfície exata que a peça final exige, porque o silicone copiará fielmente todos os detalhes, incluindo falhas. O master é suspenso em uma moldura e envolto em silicone líquido, que é curado e depois cortado ao longo de uma linha de separação cuidadosamente planejada. Resinas de poliuretano selecionadas para simular ABS, polipropileno, borracha, náilon com fibra de vidro ou acrílico transparente são então despejadas sob vácuo na cavidade. Um único molde normalmente rende entre 20 e 25 cópias de qualidade antes que o desvio dimensional exija uma nova ferramenta , portanto, um pedido de cem peças é planejado em torno de quatro ou cinco moldes funcionando em paralelo.
O gráfico abaixo mostra a média de horas de produção por peça acabada à medida que o tamanho do lote aumenta, o que é a maneira mais clara de ver onde cada rota ganha seu lugar.
Cinco observações decorrem dessas curvas. Em um lote único, a moldagem de silicone é de longe o caminho menos eficiente porque todo o esforço de fabricação do molde é cobrado de uma única peça, e é por isso que ninguém molda uma peça única. Em dez peças, a curva do silicone entrou em colapso dramático e já está próxima das outras duas, mostrando como a rapidez com que a amortização do molde funciona a favor do comprador. Além de cinquenta peças, todas as três curvas se achatam, o que significa que o volume incremental não altera mais muito o esforço por peça e a decisão muda para as propriedades e tolerância do material. A curva de impressão 3D é a mais plana de toda a linha, o que é sua vantagem silenciosa: é previsível em qualquer quantidade, sem nenhuma etapa de ferramental para planejar. A curva do CNC continua a diminuir suavemente além das duzentas peças porque a programação e a fixação são esforços únicos espalhados por uma tiragem crescente, e é por isso que serviços personalizados de usinagem CNC muitas vezes se tornam o caminho mais eficiente exatamente nos volumes onde os métodos de prototipagem param de escalar .
Tratamento de superfície: a etapa que determina a qualidade percebida
Uma peça dimensionalmente perfeita com acabamento inconsistente será considerada um fracasso por todos que não estiverem segurando um paquímetro. O tratamento de superfície não é, portanto, uma decoração cosmética; é a etapa em que o trabalho de engenharia se torna visível e deve ser especificado com o mesmo rigor de uma chamada de tolerância.
Os principais tratamentos disponíveis em uma plataforma única e para que serve cada um deles são apresentados a seguir.
- Lixamento e polimento, que remove linhas de camada das peças impressas e prepara qualquer superfície para pintura ou chapeamento.
- Jateamento de areia e grânulos, que produz uma textura fosca uniforme que esconde pequenas marcas de ferramentas e confere aos revestimentos uma chave mecânica.
- Pintura em spray nos sistemas brilho, acetinado, fosco, soft-touch e texturizado, combinando com uma referência de cor fornecida e não com uma descrição verbal.
- Anodização para alumínio, que adiciona uma camada de óxido controlada para resistência à corrosão e cor sem alteração dimensional significativa.
- Revestimento em pó para peças de aço e alumínio que necessitam de uma película espessa e resistente a impactos.
- Galvanoplastia e metalização a vácuo para superfícies refletivas e decorativas em substratos metálicos e plásticos.
- Serigrafia, tampografia e marcação a laser para logotipos, legendas e códigos de rastreabilidade.
Duas disciplinas separam o bom acabamento do medíocre. A primeira é o mascaramento: roscas, furos de rolamentos, faces de vedação e áreas de contato elétrico devem ser protegidas para que a formação do filme não consuma a tolerância que o maquinista trabalhou para alcançar. Um sistema de pintura típico adiciona 30 a 60 mícrons por superfície, o que é suficiente para transformar um ajuste deslizante confortável em um ajuste de interferência se for aplicado a um furo não mascarado. A segunda é o controle de cores sob iluminação padronizada, porque uma cor aprovada pelas lâmpadas fluorescentes da oficina não corresponderá à iluminação do showroom, e o retrabalho nesse estágio é doloroso para todos.
O que o trabalho realmente chega a uma plataforma única
Compreender a combinação típica de projetos conduzidos por um fornecedor estabelecido ajuda o comprador a avaliar se suas próprias necessidades são rotineiras ou excepcionais para aquela loja. A distribuição abaixo reflete um padrão representativo de entrada de trabalho entre clientes industriais.
Esta distribuição traz diversas lições para os compradores. A prototipagem funcional continua a ser a maior categoria, confirmando que a maioria das peças que saem de uma plataforma moderna se destinam a ser testadas e não meramente observadas e, portanto, devem ser construídas a partir de materiais com dados mecânicos significativos. As peças de uso final de baixo volume formam o segundo maior bloco, e seu crescimento é a evidência mais clara de que os processos aditivos e de ponte saíram da oficina modelo e entraram na produção real. Os modelos de validação de design ainda representam cerca de um quinto do consumo, o que reflete o valor que as equipes continuam a atribuir ao segurar um objeto físico durante uma revisão. Os mestres de ferramentas e moldes são uma parcela menor, mas tecnicamente exigente, porque os padrões mestres devem ser finalizados de acordo com o padrão da peça final antes do início da replicação. O pós-venda e as peças sobressalentes representam o segmento que mais cresce em muitos setores, uma vez que o inventário digital elimina a necessidade de armazenar componentes de movimentação lenta e um fornecedor que retém arquivos de processo validados pode reproduzir uma peça descontinuada anos após a execução original .
Como avaliar uma fábrica de serviços de impressão 3D na China antes de se comprometer
Escolher entre prestadores de serviços de impressão 3D e fornecedores de usinagem é um exercício estruturado, não instintivo. A sequência abaixo reflete a ordem em que as questões realmente importam, e vale a pena trabalhá-la antes da primeira ordem e não depois do primeiro problema.
- Confirme a amplitude do processo. Pergunte se resina, náilon, metal, usinagem, fundição e acabamento são realizados internamente ou subcontratados e solicite a resposta processo por processo.
- Solicite uma revisão do projeto para fabricação em seu arquivo real. A qualidade do feedback, e não a sua velocidade, revela a profundidade da engenharia.
- Estabelecer práticas de inspeção. Pergunte o que é medido, com que equipamento, com que frequência e que relatório acompanha o envio.
- Esclareça a rastreabilidade do material. Os certificados devem indicar o lote específico usado para suas peças, e não a qualidade em geral.
- Teste a comunicação com uma pergunta técnica que não tem uma resposta simples e observe se você recebe uma resposta de um engenheiro ou de vendas.
- Verifique o tratamento da propriedade intelectual, incluindo termos de confidencialidade, práticas de armazenamento de arquivos e se sua geometria é usada como amostra de demonstração.
- Execute um piloto pago em uma peça genuína antes de transferir um programa e avalie o piloto na documentação, bem como nas próprias peças.
Dois sinais de alerta merecem atenção especial. Um fornecedor que aceita todos os requisitos sem uma única pergunta sobre intenção de tolerância, seleção de referência ou superfícies funcionais provavelmente não abriu o arquivo. E um fornecedor que cita um prazo de entrega idêntico para peças de resina, náilon, metal e aço inoxidável usinado está citando um modelo e não uma capacidade. O indicador mais confiável de um relacionamento bem-sucedido a longo prazo é a qualidade das perguntas feitas antes da primeira parte ser feita.
O fluxo de trabalho do design ao produto em uma única plataforma
O valor de uma plataforma de produção inteligente integrada é mais fácil de ver quando toda a rota é desenhada como uma cadeia contínua, em vez de uma série de pedidos de compra. O diagrama abaixo mapeia os sete estágios pelos quais uma peça típica passa, desde a primeira conversa até a remessa embalada.
Cada estágio desta cadeia existe para proteger o seguinte. A análise do projeto e da capacidade de fabricação detecta problemas de geometria enquanto eles ainda são baratos para serem corrigidos em CAD, e é aqui que a maioria dos atrasos evitáveis são evitados. O planejamento de processos digitais corrige as configurações, acessórios e percursos de ferramentas antes que qualquer material seja consumido, para que o chão de fábrica execute um plano em vez de improvisar. A seleção de material e rota é o ponto de decisão onde os gráficos de comparação anteriores são realmente aplicados a uma peça específica. O bloco de fabricação é desenhado deliberadamente como uma unidade única, porque a impressão e a usinagem são frequentemente aplicadas ao mesmo componente, em vez de serem alternativas. A linha inferior mostra a cadeia de acabamento, onde a replicação de silicone multiplica uma peça validada em um lote, o tratamento de superfície lhe confere sua identidade final e a inspeção fecha o ciclo comparando o resultado físico com a intenção original, de modo que nada é enviado sem evidências de que corresponde ao modelo de onde veio .
Sobre Zhejiang Jiaheng Fabricação de equipamentos inteligentes Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. é pioneira em inovação industrial e fabricação. Nossa equipe de design especializada transforma as ideias dos clientes em designs de produtos práticos e estéticos. Oferecemos impressão 3D em resina, náilon, metal e outros materiais, e possuímos usinagem avançada. A replicação do molde de silicone permite a produção de pequenos lotes de baixo custo e alta precisão. Tratamentos de superfície como pintura melhoram a aparência do produto. Com nosso serviço completo, os clientes podem concluir o processo do design ao produto em uma plataforma, economizando tempo e custos. Nosso objetivo é ser um parceiro confiável de longo prazo para o desenvolvimento industrial.
Na prática, essa estrutura significa que um cliente pode chegar com um esboço, um requisito funcional ou um componente legado que não possui mais desenhos e sair com peças inspecionadas e acabadas, sem nunca gerenciar um segundo fornecedor. A equipe de projeto traduz a intenção em geometria fabricável, os departamentos de aditivos e de usinagem a produzem, a linha de replicação a multiplica quando um lote é necessário e o departamento de acabamento o entrega nas condições que o mercado final espera. Cada estágio compartilha o mesmo número de peça, o mesmo registro de tolerância e o mesmo ponto de contato.
Aplicações industriais e onde cada rota se encaixa
Automotivo e mobilidade
Os programas de desenvolvimento contam com acabamentos internos impressos para estudos de ajuste, dutos e suportes de náilon para testes de embalagem sob o capô e caixas de alumínio usinadas para conjuntos de testes de trem de força e bateria. O automobilismo e os construtores de veículos especializados usam a mesma combinação para peças de uso final genuinamente de baixo volume, onde ferramentas pesadas nunca seriam justificadas.
Dispositivos médicos e equipamentos de laboratório
Invólucros de instrumentos, guias cirúrgicas, corpos de peças de mão e coletores de fluidos se beneficiam da combinação de geometria impressa complexa e superfícies de vedação usinadas. Os serviços de usinagem CNC de aço inoxidável são frequentemente especificados aqui para componentes que devem ser esterilizados repetidamente, e a documentação do material rastreável não é negociável.
Eletrônicos e eletrodomésticos de consumo
Modelos de aparência construídos a partir de mestres de resina e pintados em um padrão de cor para análises de projeto de unidade, enquanto lotes de uretano fundido fornecem construções piloto e amostras de certificação. As molduras intermediárias de alumínio usinado e os dissipadores de calor aparecem nos mesmos programas, e é por isso que um serviço comercial de impressão 3D que também usina é muito mais útil do que outro que não o faz.
Automação industrial e robótica
Ferramentas de ponta de braço, garras personalizadas, montagens de sensores e proteções são candidatos clássicos para um serviço de protótipo de usinagem CNC apoiado por capacidade aditiva. Os requisitos mudam à medida que uma linha de produção é comissionada, portanto, a capacidade de revisar um equipamento e receber a nova versão em poucos dias vale mais do que uma melhoria marginal em qualquer processo único.
Preparando arquivos e especificações que recuperam peças boas
Os fornecedores só podem trabalhar com o que recebem, e uma parcela surpreendente de disputas de qualidade tem origem em informações incompletas e não em erros de fabricação. O envio de um arquivo paramétrico como STEP juntamente com qualquer exportação de malha permite ao fornecedor reconstruir percursos de ferramenta com precisão, porque uma malha descarta a definição matemática de uma superfície curva e força o maquinista a aproximá-la.
As tolerâncias devem ser aplicadas seletivamente. Marcar cada dimensão como crítica não diz nada ao fornecedor e obriga-o a tratar a característica mais solta com o mesmo cuidado que a mais apertada. Identificar de três a cinco recursos que realmente controlam a função permite que todo o plano do processo seja organizado em torno de protegê-los. A seleção do ponto de referência merece o mesmo pensamento: o esquema do ponto de referência deve refletir como a peça está localizada em sua montagem, para que o relatório de inspeção responda à questão que realmente interessa ao projeto.
Por fim, indique o uso pretendido. Um fornecedor que conhece um suporte verá vibrações em temperaturas elevadas e orientará a escolha do material de maneira diferente de alguém que presume que se trata de um modelo de display. Essa única frase de contexto frequentemente impede um loop inteiro de iteração e não custa nada incluí-la na primeira mensagem.
Perguntas frequentes
Q1: Como decido entre serviços de impressão 3D e usinagem CNC para uma nova peça?
Comece com tolerância e geometria. Se a peça contiver canais internos, treliças ou formas orgânicas que uma ferramenta de corte não consegue alcançar, a fabricação aditiva é o caminho natural. Se a peça precisar de características mantidas em ±0,05 mm ou mais apertadas, precisar de uma liga certificada específica ou precisar de um acabamento superficial usinado fino, a usinagem é a resposta. Muitos componentes reais precisam de ambos, com o formato em massa impresso e as faces críticas usinadas posteriormente, e um fornecedor que opera ambos os recursos pode planejar essa sequência em um documento de processo, em vez de em dois pedidos de compra.
P2: Quais formatos de arquivo e informações devo enviar com uma solicitação?
Envie um arquivo STEP ou IGES como mestre geométrico, além de um desenho 2D mostrando dimensões críticas, referências, requisitos de acabamento superficial e especificação de material. Inclua a quantidade, a aplicação pretendida e qualquer contexto regulatório. Se a cor ou a textura forem importantes, forneça uma referência física ou um código de cores reconhecido em vez de uma descrição em palavras. Quando um formato de malha como STL for usado para um trabalho puramente aditivo, confirme a resolução de exportação, pois uma malha grosseira mostrará facetas visíveis em superfícies curvas.
Q3: As peças impressas podem ser usadas como componentes reais de produção ou apenas como protótipos?
Eles podem ser componentes de produção genuínos quando o material e o processo são escolhidos deliberadamente. As peças com leito de pó de náilon, especialmente as classes preenchidas, servem como suportes, invólucros, dutos e acessórios de uso final em muitas indústrias. As peças impressas em metal são utilizadas na produção onde a geometria não pode ser produzida de outra forma, desde que sejam corretamente aliviadas de tensões e usinadas com acabamento em superfícies funcionais. Os limites práticos são o acabamento superficial, a tolerância alcançável sem usinagem secundária e o comportamento a longo prazo sob exposição ultravioleta ou calor sustentado, todos os quais devem ser confirmados na folha de dados do material específico.
Q4: Quantas peças um molde de silicone pode produzir antes que a qualidade diminua?
Um molde típico produz cerca de 20 a 25 cópias aceitáveis, embora o número exato dependa da geometria da peça, dos recortes e da resina de fundição utilizada. Cortes inferiores agressivos e cantos internos afiados desgastam o silicone mais rapidamente. Para requisitos maiores, vários moldes idênticos são produzidos a partir do mesmo mestre e executados em paralelo, o que preserva a consistência em todo o lote e reduz o cronograma geral. Como cada molde é retirado de um mestre, a concordância dimensional entre os moldes é geralmente muito próxima.
Q5: Quais tolerâncias são realisticamente alcançáveis em peças usinadas de alumínio e aço inoxidável?
O trabalho rotineiro em 3 eixos mantém ±0,02 mm em recursos bem suportados, e o trabalho simultâneo em 5 eixos mantém ±0,01 mm em peças projetadas para usinagem de configuração única. Alcançar esses valores depende da espessura da parede, do comprimento da peça, da estratégia de fixação e da estabilidade térmica durante o corte. Recursos longos e finos e bolsos profundos serão sempre mais soltos do que os compactos e sólidos. A abordagem mais produtiva é especificar tolerâncias rígidas somente quando a função as exigir e discutir essas características específicas com o fornecedor antes que o plano de processo seja definido.
P6: Como é tratada a confidencialidade de projetos proprietários?
Um acordo de confidencialidade deve ser assinado antes da transferência dos arquivos e deve abranger o armazenamento de arquivos, o acesso interno, a divulgação do subcontratado e o descarte de mestres, acessórios e material residual após o encerramento do projeto. Pergunte especificamente se sua geometria poderia aparecer em amostras de marketing ou exibições de capacidade e registre a resposta por escrito. Um fornecedor acostumado a trabalhar com programas de desenvolvimento já terá um processo definido para isso e poderá descrevê-lo sem hesitação.
produtos relacionados
-
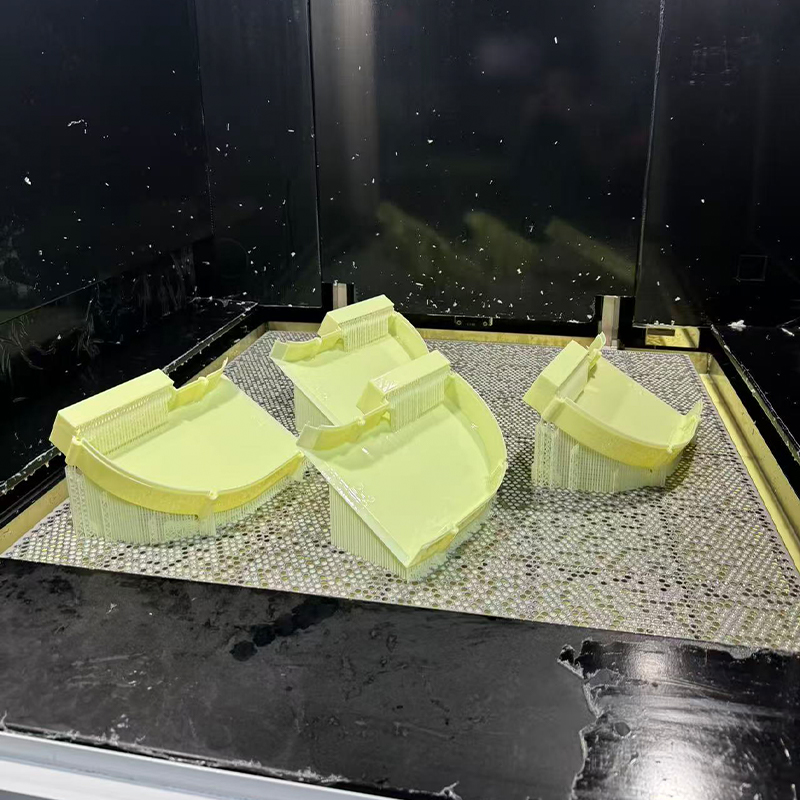 Serviço de impressão 3D em resina semelhante a ABS amarelo
-
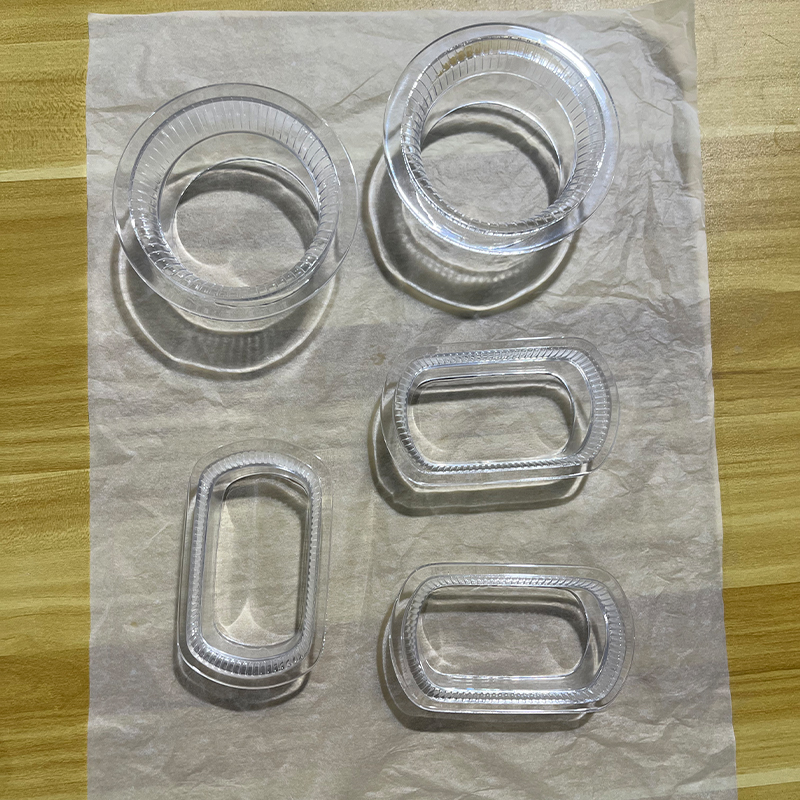 Serviço de impressão 3D em resina transparente
-
 Serviço de impressão 3D em resina preta
-
 Serviço de impressão 3D em resina flexível
-
 Serviço de impressão 3D de resina de cera vermelha
-
 Serviço de impressão 3D de material reforçado com fibra de carbono de nylon de alta temperatura PAHT+CF
Informações de contato
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADICIONAR
-

Edifício 7, nº 188, seção Hongni da estrada Zha Wang, subdistrito de Danghu, cidade de Pinghu, cidade de Jiaxing, província de Zhejiang, China
Direitos de autor© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Fabricantes de plataforma de fabricação inteligente integrada OEM/ODM
