- Serviços de impressão 3D

- Serviços de usinagem CNC

- Serviços de fundição a vácuo

- Serviços de acabamento de superfície

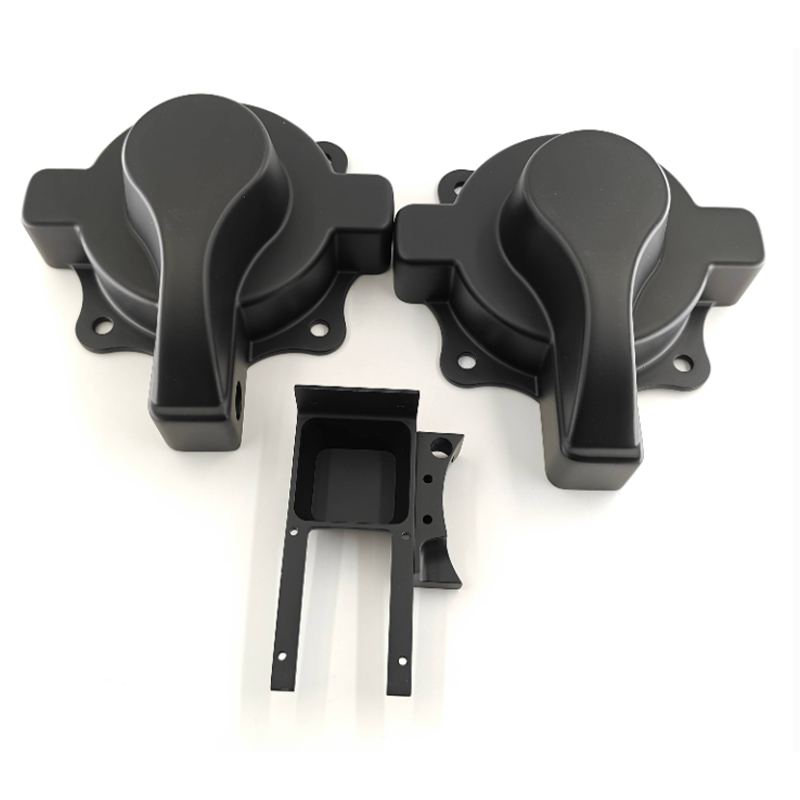
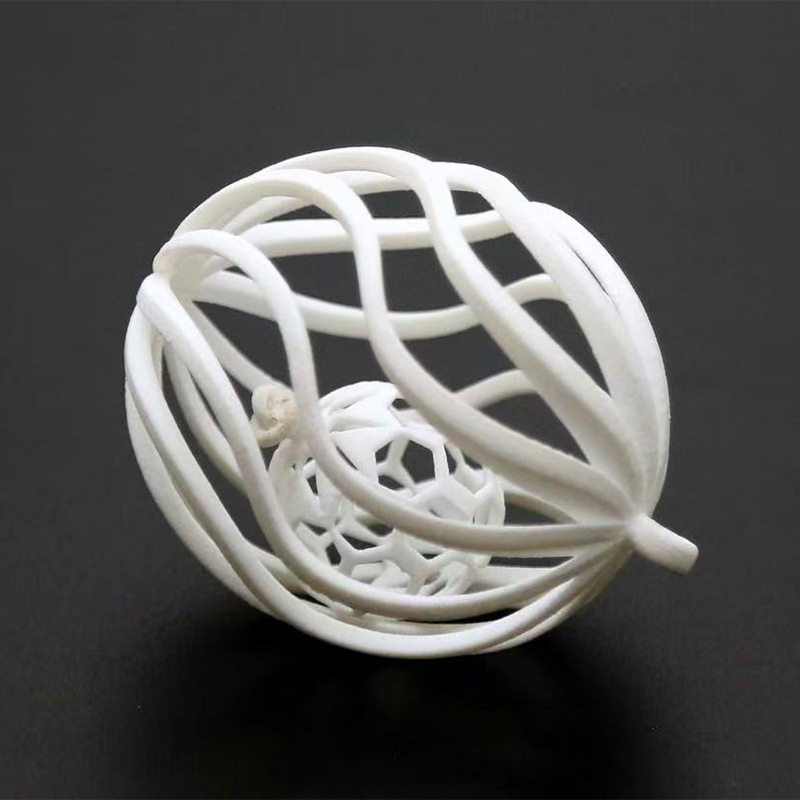
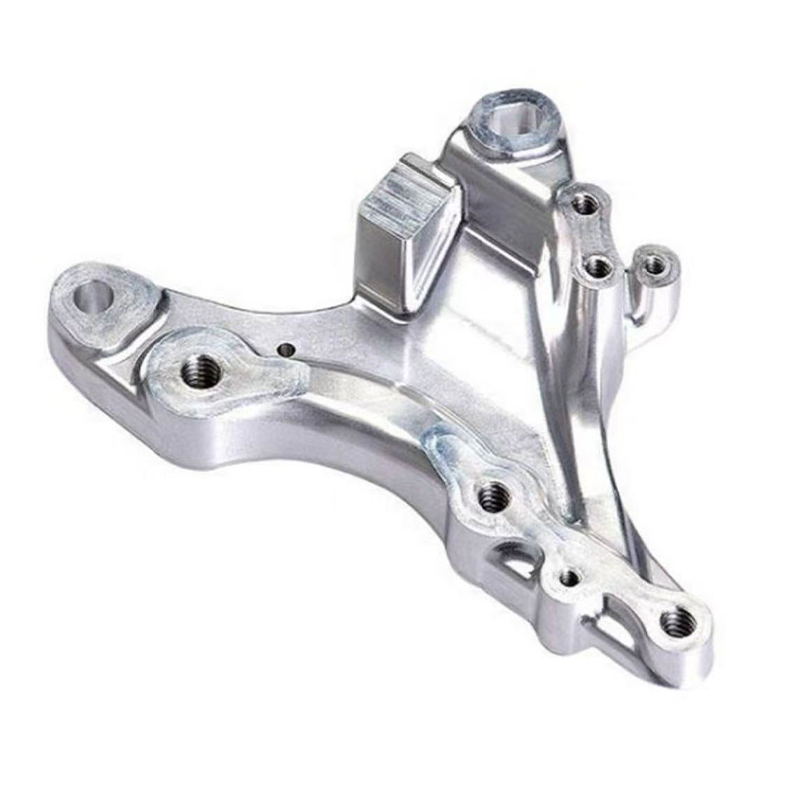
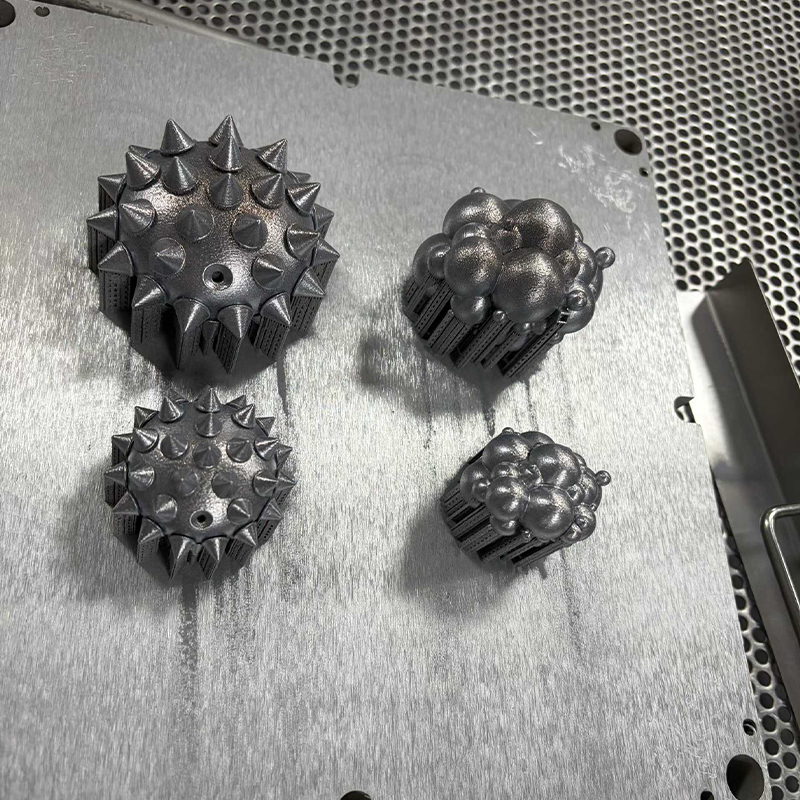
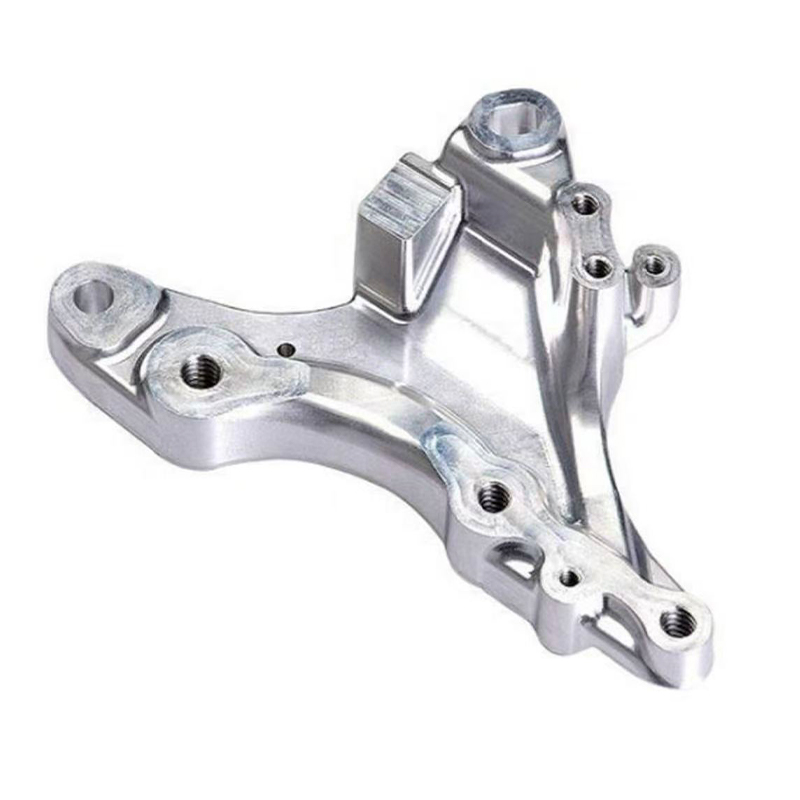
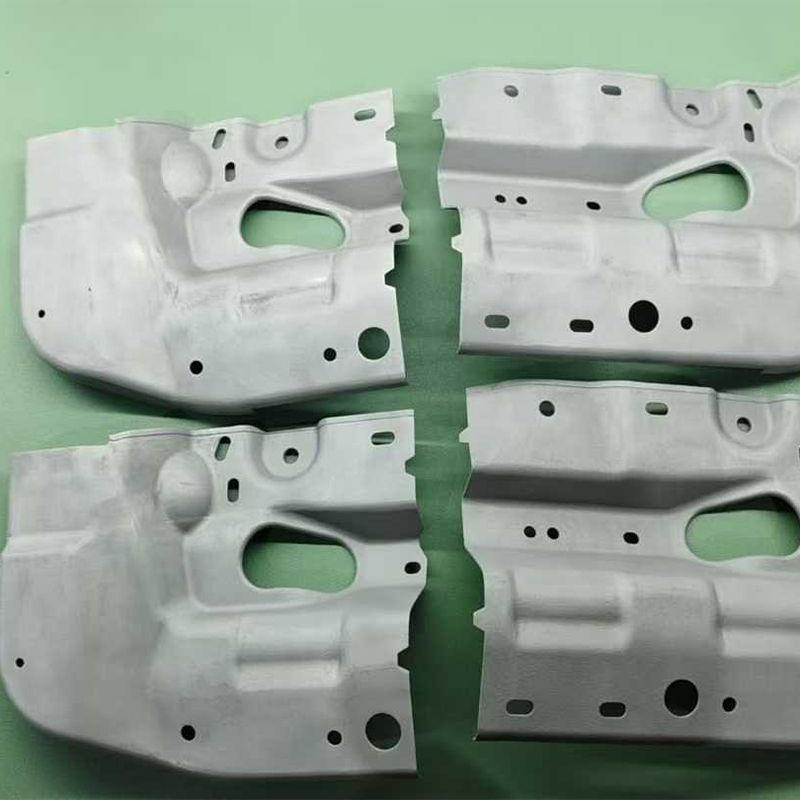
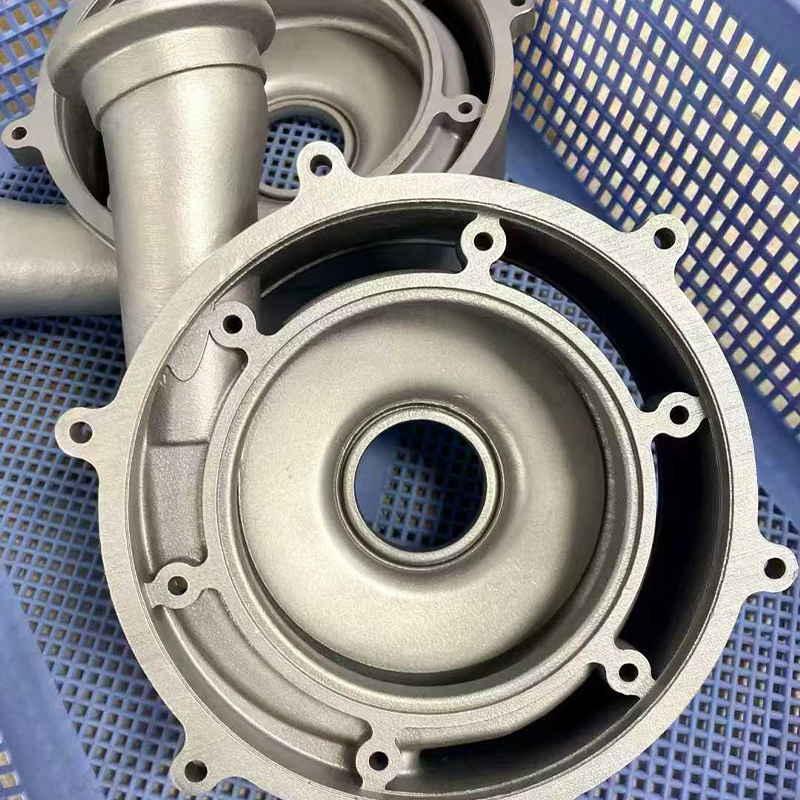
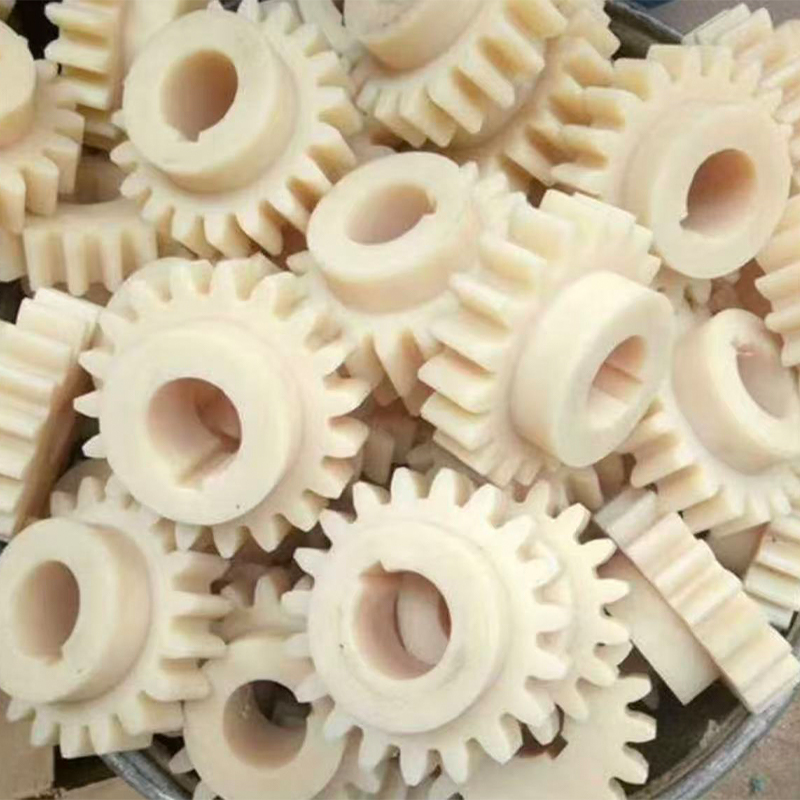
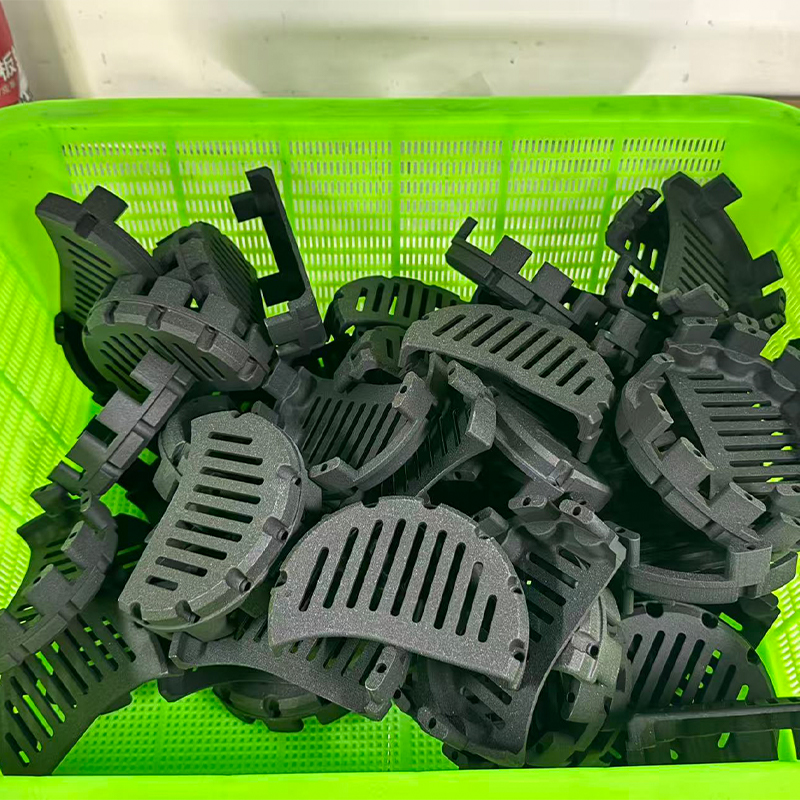
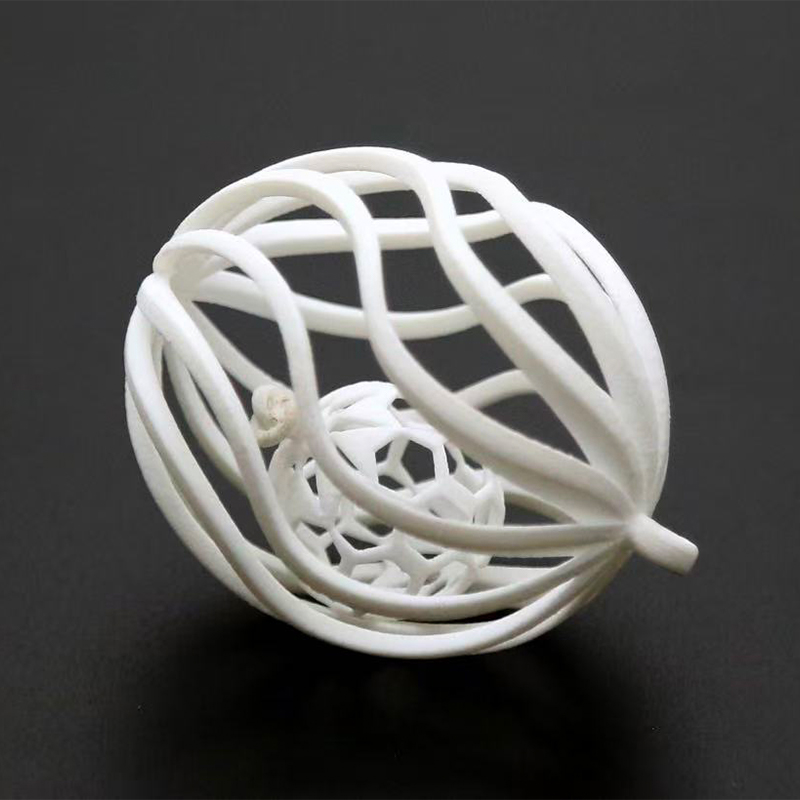
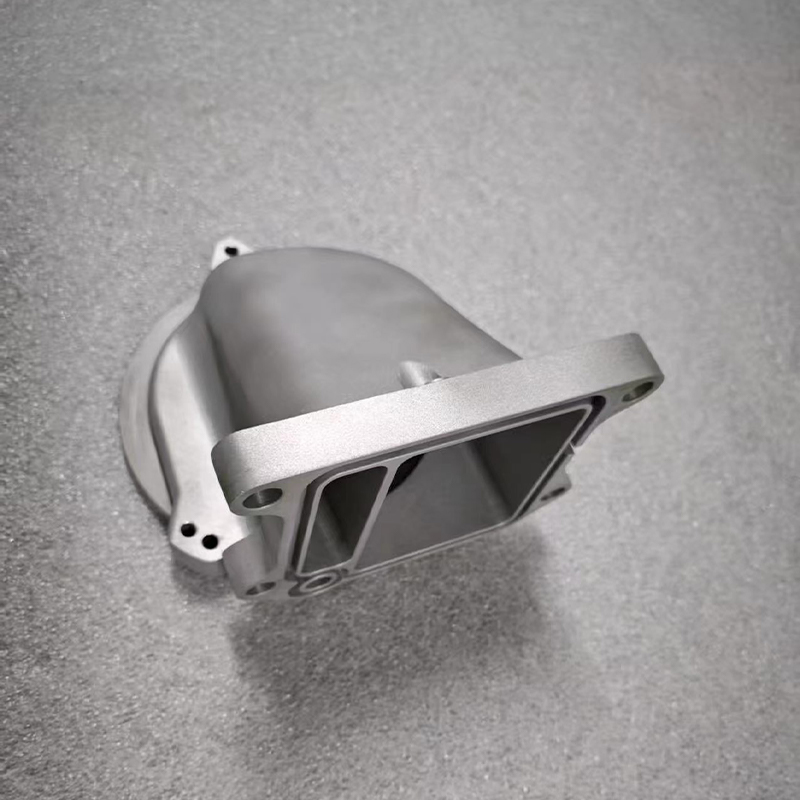
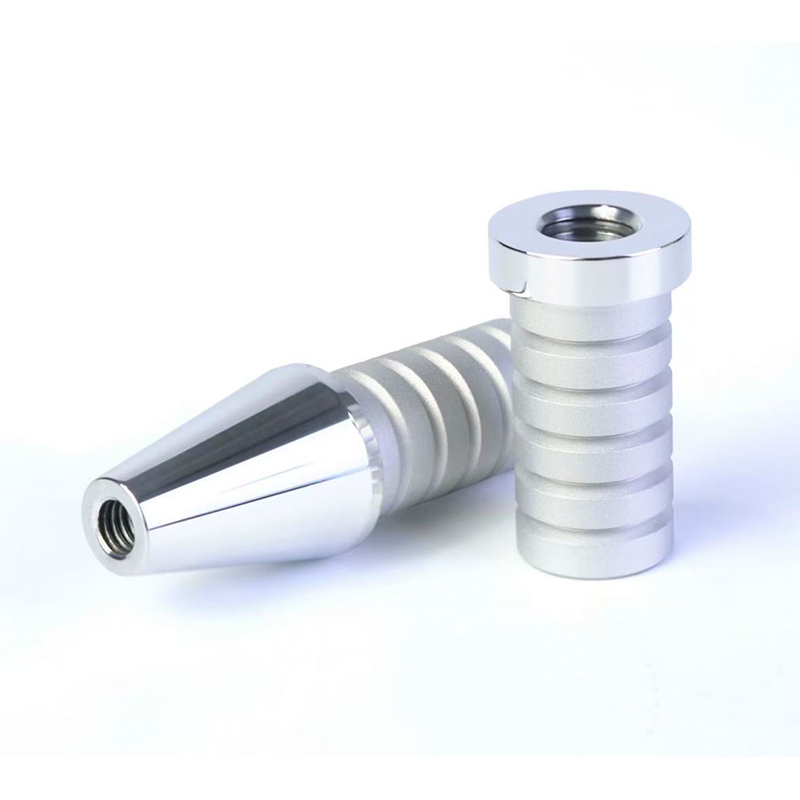
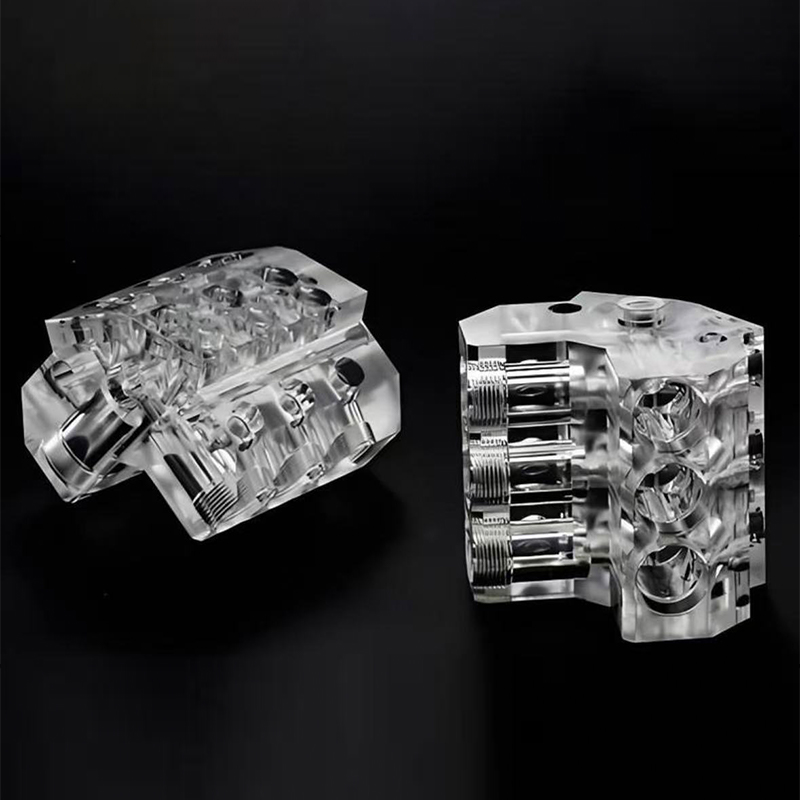
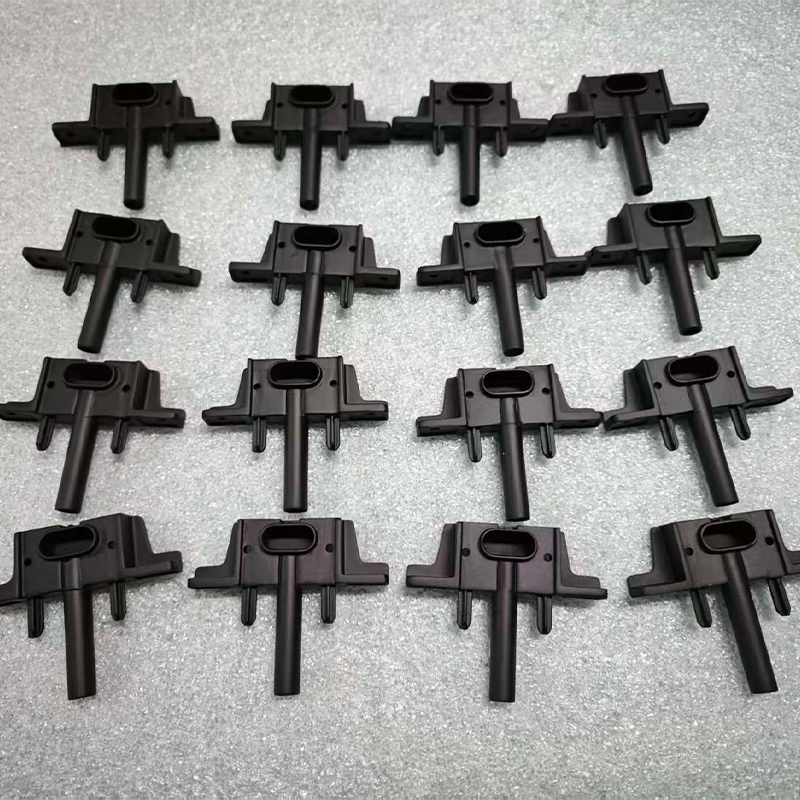
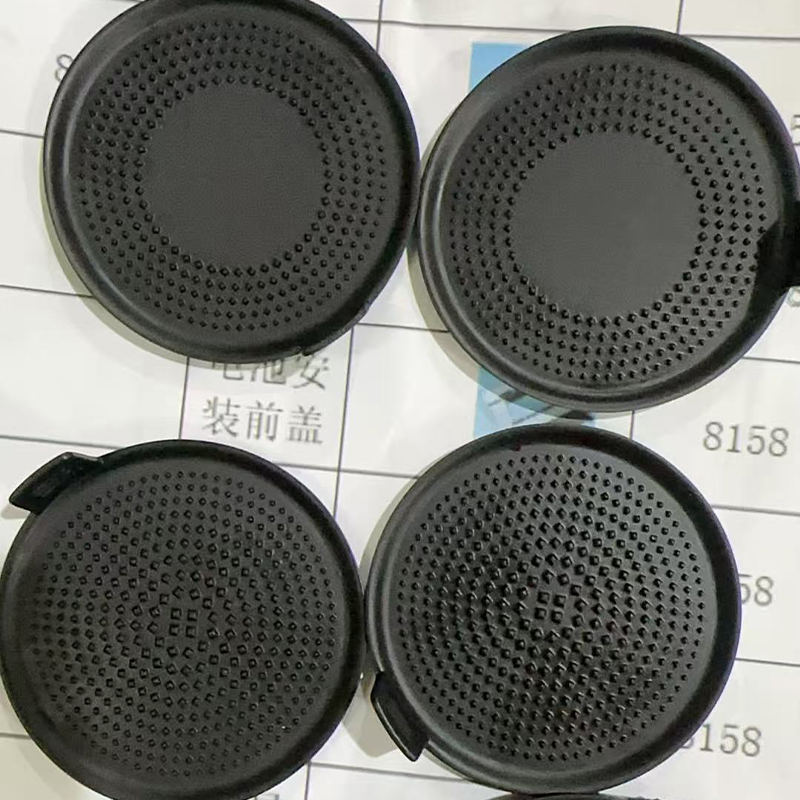
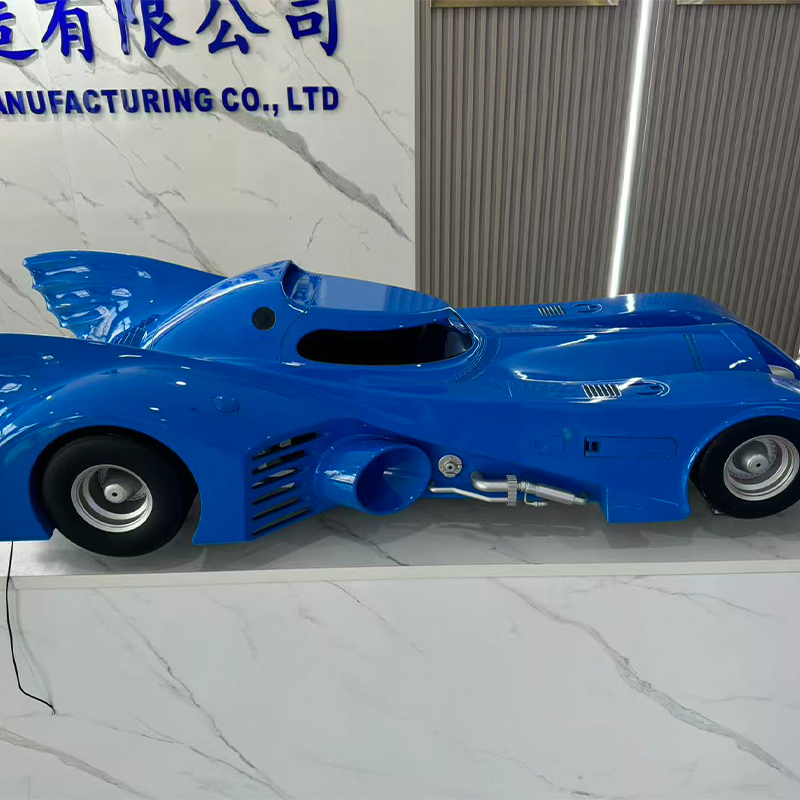
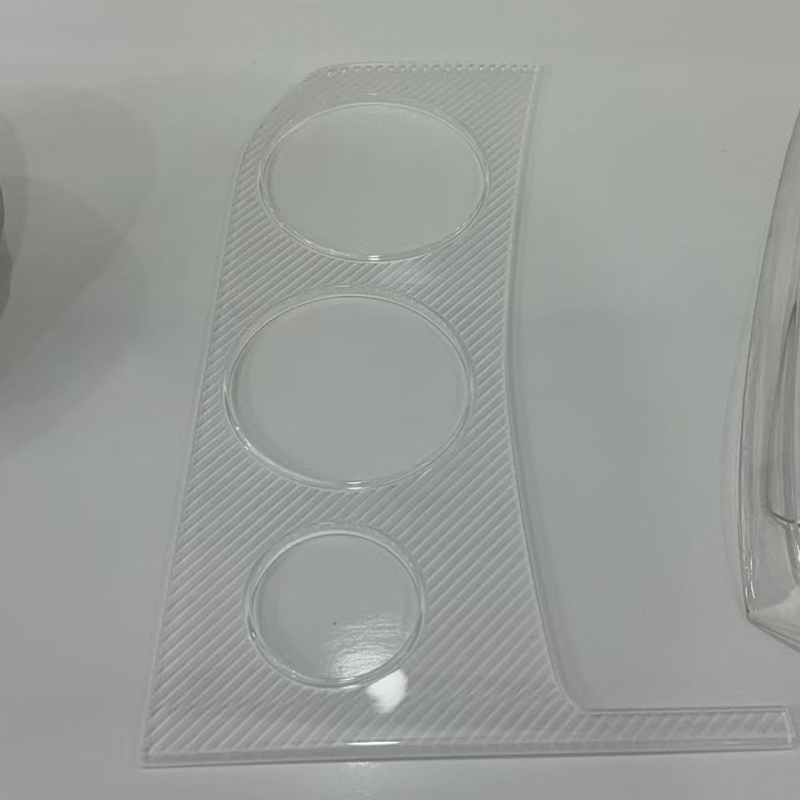
Fábrica de impressão 3D e fundição a vácuo na China SLA, DLP, SLS e SLM
A resposta direta: combinar a tecnologia de impressão com os requisitos da peça
Se você estiver comparando SLA, DLP, SLS e SLM antes de fazer um pedido com uma fábrica de serviços de impressão 3D de resina SLA da China ou uma fábrica de impressão 3D SLS Nylon na China, a decisão se reduz a três perguntas feitas nesta ordem: qual acabamento de superfície a peça precisa para sair da máquina, qual carga mecânica ela realmente suportará e quantas peças serão necessárias neste mês em comparação com este ano. SLA e os processos de resina DLP vencem em suavidade de superfície e fidelidade dimensional, o náilon SLS vence em durabilidade funcional sem estruturas de suporte e o metal SLM vence em peças que devem sobreviver a cargas mecânicas e térmicas reais . A fundição a vácuo acompanha todos os três como ponte para lotes de vinte a duzentas peças, uma vez que um padrão mestre tenha sido validado, e o acabamento superficial é a etapa que transforma qualquer uma dessas saídas em uma peça que parece e funciona como um produto acabado.
Um atalho útil para uma especificação inicial: escolha SLA ou DLP quando a peça for avaliada a olho nu ou ajustada com folga apertada, escolha nylon SLS quando a peça for manuseada, fixada ou montada repetidamente, escolha metal SLM quando a peça sofrer calor, pressão ou carga estrutural à qual o plástico não pode sobreviver e escolha fundição a vácuo no momento em que um único mestre validado precisar se tornar dezenas de cópias idênticas. Um fabricante chinês de impressão 3D de resina SLA personalizada que também executa DLP, SLS, SLM, fundição a vácuo e acabamento de superfície sob o mesmo teto, elimina a necessidade de conciliar fornecedores separados para cada estágio dessa decisão.
O restante deste artigo analisa cada tecnologia em detalhes técnicos, compara-as nos critérios que realmente orientam as decisões de fornecimento e explica como a fundição a vácuo e o acabamento superficial completam o caminho de um único protótipo impresso até um lote de peças de nível de produção.
Impressão 3D em resina SLA: o padrão para protótipos suaves e precisos
A estereolitografia cura a resina líquida camada por camada usando um laser traçado em toda a área de construção, o que produz algumas das superfícies construídas mais lisas disponíveis em qualquer processo de impressão 3D. Um serviço de impressão 3D sla é normalmente a primeira parada para modelos de aparência, caixas transparentes, invólucros de encaixe e padrões mestre destinados à fundição a vácuo, porque a superfície que sai da máquina já se aproxima do acabamento que outros processos só alcançam após o lixamento secundário.
Onde a impressão em resina SLA ganha seu lugar
Um fornecedor de serviços de impressão 3D de resina SLA da China geralmente armazena famílias de resinas padrão, resistentes, transparentes e resistentes ao calor, cada uma formulada para uma finalidade posterior diferente. As resinas padrão priorizam detalhes finos e são o padrão para revisões de projeto. Resinas resistentes e duráveis estreitam a lacuna com os termoplásticos de engenharia e atendem a ajustes rápidos e testes funcionais leves. As resinas transparentes permitem que as características internas sejam inspecionadas sem seccionar a peça, o que é valioso para projetos fluídicos e de iluminação. As classes resistentes ao calor mantêm sua forma sob condições quentes e são a escolha usual quando uma peça de resina precisa funcionar como um molde mestre de curto prazo, uma vez que o mestre precisa sobreviver a repetidos ciclos de fundição de silicone sem amolecer.
Alturas de camada entre 0,025 mm e 0,1 mm são rotineiras e uma peça SLA bem acabada pode ser lixada e preparada até obter uma superfície indistinguível de uma amostra moldada por injeção uma vez que passa pelo acabamento superficial. É precisamente por isso que a impressão em resina sla é tantas vezes combinada com a fundição a vácuo: a peça impressa não é o produto final, é o master que define cada cópia que se segue.
Impressão 3D em resina DLP: velocidade e repetibilidade para execuções de protótipos
O processamento digital de luz cura uma seção transversal inteira de resina em um único flash de luz projetada, em vez de rastreá-la ponto por ponto, o que dá ao fabricante de serviços de impressão 3D de resina DLP da China uma vantagem significativa de velocidade em peças com dimensões reduzidas e altura significativa. Como cada camada é curada em uma exposição, independentemente da quantidade de detalhes que contém, o DLP é particularmente eficiente para componentes pequenos e geometricamente complexos produzidos em quantidades modestas, e é por isso que está intimamente associado a um serviço de protótipo de impressão 3D que precisa reverter rapidamente as iterações de design.
O DLP compartilha a química da resina do SLA e, portanto, grande parte de sua qualidade de superfície, mas as duas tecnologias são otimizadas para diferentes formatos de construção: o SLA é dimensionado com mais elegância em uma grande área de construção plana, enquanto o DLP é dimensionado com mais eficiência na direção vertical para peças menores. Um provedor de serviços de prototipagem 3D capaz atribuirá um trabalho a qualquer uma das duas máquinas que melhor se adapte à sua geometria, em vez de usar uma tecnologia padrão para cada solicitação.
Aplicativos DLP típicos
- Caixas de conectores pequenos e clipes que exigem rosca fina ou detalhes de encaixe rápido.
- Componentes dentários, de aparelhos auditivos e adjacentes a joias que necessitam de textura de superfície em nível de mícron.
- Ciclos de design iterativos onde diversas revisões devem ser impressas e comparadas em um dia útil.
- Padrões mestres para pequenos componentes fundidos que serão replicados por fundição a vácuo em lotes.
Um fornecedor de protótipo de impressão 3D de resina DLP da China que também usina e finaliza peças pode transportar um mestre DLP diretamente para a fundição a vácuo sem transferência, que é onde um serviço de protótipo de impressora 3D deixa de ser uma etapa autônoma e se torna parte de um caminho de produção contínuo.
Comparando SLA e DLP nas métricas que importam
Os compradores frequentemente perguntam se SLA ou DLP são a melhor escolha, sem perceber que ambos pertencem à mesma família de cura de resina e diferem principalmente na forma como a luz é aplicada. O gráfico de barras abaixo pontua ambas as tecnologias de acordo com cinco critérios práticos em uma escala de um a dez, com base no desempenho típico em um ambiente de produção bem administrado.
Cinco pontos se destacam nesta comparação. A grande velocidade em áreas planas favorece o SLA porque seu laser pode rastrear uma plataforma ampla inteira em uma passagem, sem a penalidade de resolução que o DLP enfrenta quando seu projetor fixo precisa escalar em um campo grande. A velocidade vertical de peças pequenas favorece o DLP pelo motivo oposto: um tamanho pequeno significa que cada camada pisca quase instantaneamente, independentemente da altura da peça. Os detalhes finos da superfície são essencialmente vinculados, uma vez que ambos são limitados pela mesma química da resina e tamanho de ponto ou pixel comparável em configurações típicas. O grande volume de construção favorece claramente o SLA, cuja abordagem baseada em laser se adapta a plataformas maiores de forma muito mais econômica do que um sistema baseado em projetor. A repetibilidade do lote favorece ligeiramente o DLP porque peças idênticas aninhadas em um campo de projeção fixo curam com menos variação posicional do que um laser varrendo uma área ampla. Nenhuma das tecnologias é categoricamente superior; a escolha certa depende inteiramente do tamanho da peça e do formato do lote , e é por isso que uma oficina séria de prototipagem de serviços de impressão 3D mantém os dois tipos de máquinas disponíveis, em vez de forçar todos os trabalhos por meio de uma plataforma.
Impressão 3D SLS Nylon: peças funcionais sem estruturas de suporte
A Sinterização Seletiva a Laser funde o náilon em pó com um laser dentro de um leito de pó aquecido, e o pó não fundido ao redor de cada peça atua como seu próprio suporte durante a construção. Esse único fato muda tudo sobre o que o serviço de impressão 3D de náilon pode produzir: canais internos, conjuntos interligados, nervuras finas e dobradiças vivas podem ser aninhados e impressos juntos sem uma única estrutura de suporte para remover posteriormente.
Comportamento material que importa para peças reais
O PA12 continua sendo a classe mais robusta para impressão em náilon sls, oferecendo um bom equilíbrio entre rigidez, resistência ao impacto e resistência química para uso funcional geral. O PA11 oferece maior alongamento antes da ruptura, o que se adapta aos recursos de encaixe rápido e às peças que flexionam repetidamente em serviço. As classes de náilon com enchimento de vidro e carbono aumentam substancialmente a rigidez e a estabilidade dimensional, o que é importante para gabaritos, acessórios e suportes que devem manter um dado preciso sob força de fixação. Porque As peças de náilon 3D saem da máquina com propriedades mecânicas suficientemente isotrópicas na maioria dos aviões , eles podem ser tratados como protótipos funcionais genuínos e não como modelos de exibição, desde que a orientação da peça durante a construção tenha sido considerada para as cargas que ela realmente verá.
A superfície construída tem uma textura fosca característica ligeiramente granulada do pó circundante. Para peças com acabamento pintado ou cosmético, essa textura é removida durante o acabamento da superfície por meio de jateamento, alisamento a vapor ou lixamento manual antes de qualquer revestimento ser aplicado.
Metal SLM Modelo 3D Impressão: geometria que a usinagem não consegue alcançar
A fusão seletiva a laser derrete totalmente o pó metálico, camada por camada, para produzir peças metálicas densas e funcionais diretamente de um arquivo digital. Uma operação de impressão 3D de metal industrial ganha sua geometria que uma ferramenta de corte fisicamente não consegue alcançar: canais de resfriamento conformados que seguem o contorno de uma cavidade de molde, estruturas de treliça interna que reduzem o peso enquanto mantêm a rigidez e caminhos de carga otimizados para topologia que direcionam o material somente onde a análise de tensão diz que ele pertence.
Disciplina de materiais e pós-processamento
Uma fábrica de serviços de impressão 3D de metal SLM da China normalmente processa ligas de alumínio para peças estruturais leves, tipos de aço inoxidável para componentes resistentes à corrosão, aços ferramenta para inserções de moldes que precisam de resfriamento conformal e titânio para aplicações de alta resistência e baixo peso. O que separa a impressão 3D de metal personalizada feita corretamente de uma capacidade meramente decorativa é a sequência que segue a construção: alívio de tensão enquanto a peça ainda está fixada na placa de construção, remoção cuidadosa de fio EDM ou serra de fita da placa, remoção de suporte e usinagem de acabamento de cada face de vedação, furo de rolamento e recurso roscado. Uma peça SLM que não tenha sido usinada em suas superfícies funcionais nunca deve ser instalada como um componente de precisão , independentemente da precisão da impressão bruta.
Para componentes maiores, a impressão 3D de metal grande é geralmente abordada por meio de orientação cuidadosa das peças e, quando necessário, segmentação e união, uma vez que as câmaras de construção em leito de pó metálico são inerentemente menores que os sistemas poliméricos. As empresas de impressão 3D de metal que também operam departamentos CNC podem usinar um conjunto de metal segmentado até a tolerância final na mesma instalação que o imprimiu, evitando um segundo trecho de frete para uma peça de metal cara e parcialmente acabada.
Quatro tecnologias de impressão lado a lado
A tabela abaixo resume o envelope prático de SLA, DLP, SLS e SLM conforme normalmente são fornecidos, para apoiar uma seleção de tecnologia de primeira passagem antes do início do planejamento detalhado do processo.
| Tecnologia | Altura típica da camada | Superfície as-built | Família de materiais | Uso mais adequado |
|---|---|---|---|---|
| SLA | 0,025–0,1mm | Ra 3–6 µm | Resina padrão, resistente, transparente e resistente ao calor | Modelos de aparência, mestres de moldes |
| DLP | 0,025–0,1mm | Ra 3–6 µm | Resina padrão e de engenharia | Pequenas peças detalhadas, iteração rápida |
| SLS | 0,06–0,12mm | Ra 10–15 µm | PA12, PA11, nylon preenchido | Peças funcionais, montagens complexas |
| SLM | 0,02–0,06mm | Ra 8–20 µm | Alumínio, aço inoxidável, aço ferramenta, titânio | Peças de suporte de carga e de serviço térmico |
O padrão na mesa é consistente: a resolução e a qualidade da superfície movem-se em uma direção à medida que o material se move da resina para o metal, enquanto a capacidade funcional se move na outra. SLA e DLP ficam na ponta fina para acabamento, mas na ponta macia para serviço mecânico, SLS fica no meio com durabilidade funcional genuína e SLM fica na ponta onde um processo de plástico simplesmente não pode seguir. Nenhuma tecnologia nesta tabela supera as outras em todas as colunas , e é exatamente por isso que um fornecedor de serviços de impressão 3D industrial da China que opera todos os quatro mantém todas as opções abertas para um cliente cuja peça evolui de um modelo de revisão de projeto para um componente de produção de suporte de carga.
Fundição a vácuo: multiplicando um mestre em um lote pronto para produção
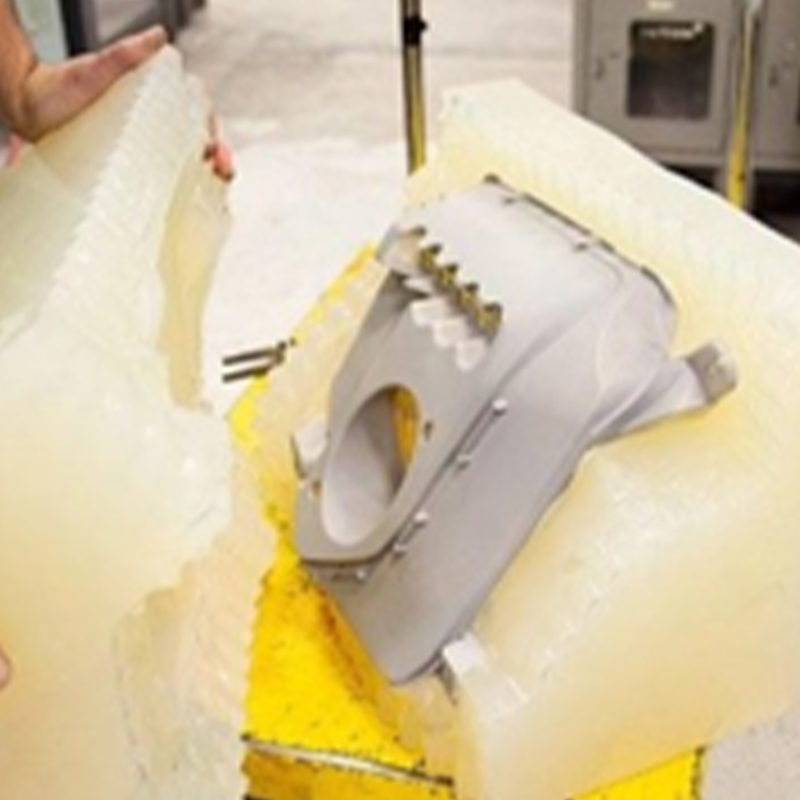
A fundição a vácuo, também conhecida como replicação de molde de silicone, ocupa o espaço entre um único protótipo validado e uma ferramenta de produção completa. Uma fábrica de serviços de fundição a vácuo na China pega um padrão mestre, geralmente produzido por impressão SLA ou DLP ou por usinagem de precisão, e o envolve em silicone líquido que cura em torno de cada detalhe da superfície. O molde curado é cortado ao longo de uma linha de partição planejada, e resinas de poliuretano projetadas para simular ABS, polipropileno, borracha ou acrílico transparente são despejadas sob vácuo na cavidade resultante, eliminando o ar preso que de outra forma deixaria espaços vazios na peça fundida acabada.
O gráfico de linhas abaixo rastreia o número médio de cópias utilizáveis restantes à medida que peças fundidas sucessivas são extraídas de um único molde, ilustrando por que os moldes são normalmente retirados e substituídos, em vez de empurrados indefinidamente.
Esta curva explica a regra de planejamento padrão usada em todo o setor. A fidelidade dimensional permanece extremamente próxima do mestre durante as primeiras dez a quinze peças fundidas, razão pela qual as primeiras cópias de um molde são indistinguíveis do próprio padrão mestre. O declínio acelera visivelmente após a décima quinta fundição, à medida que o silicone começa a perder elasticidade e os cantos internos afiados se arredondam ligeiramente a cada ciclo de desmoldagem. Por volta dos vinte e cinco moldes, a fidelidade normalmente caiu o suficiente para que uma operação preocupada com a qualidade retire o molde, em vez de arriscar que peças fora da tolerância cheguem ao cliente. É por isso que um pedido de cem peças é planejado em torno de quatro a cinco moldes paralelos, em vez de um molde executado até a exaustão. , uma vez que a execução de moldes em paralelo mantém cada peça fundida dentro da região de alta fidelidade desta curva. A conclusão prática para os compradores é que as cotações do lote de fundição a vácuo devem especificar quantos moldes serão usados, não apenas a contagem total de peças, porque esse detalhe determina a consistência dimensional do lote como um todo.
Serviços de acabamento de superfície: transformando uma peça bruta em um produto acabado
Cada processo descrito acima deixa uma peça com uma textura crua característica, e nenhuma delas normalmente é enviada nesse estado bruto para um cliente final. Um fabricante de serviços de acabamento de superfície na China converte uma peça bruta impressa, fundida ou usinada em uma peça que corresponda à aparência pretendida e aos requisitos funcionais da superfície, e esta etapa deve ser especificada com a mesma precisão que qualquer tolerância dimensional.
Opções de acabamento disponíveis para peças impressas, fundidas e usinadas
- Lixar e polir manualmente para remover linhas de camada de peças SLA, DLP e SLS antes do revestimento.
- Jateamento de miçangas e areia para uma textura fosca uniforme em peças de náilon e metal.
- Alisamento a vapor para peças de náilon que requerem uma superfície selada e de baixo atrito.
- Pintura em spray correspondente a uma referência de cor fornecida em sistemas brilhante, acetinado, fosco ou soft-touch.
- Anodização para peças SLM de alumínio que necessitam de resistência à corrosão e cor consistente.
- Galvanoplastia e metalização a vácuo para superfícies decorativas reflexivas em substratos plásticos ou metálicos.
- Tampografia, serigrafia e marcação a laser para logotipos, legendas e códigos de rastreabilidade.
Um fornecedor chinês de acabamento de superfície de peças CNC que também opera linhas de impressão, fundição e usinagem pode transportar uma peça através deste estágio sem transferi-la para um fornecedor externo, o que é mais importante para montagens cosméticas onde a cor e o brilho devem corresponder às peças produzidas por diferentes processos. O mascaramento de roscas, furos de rolamentos e faces de vedação antes do revestimento é o problema de qualidade mais comum no acabamento superficial , uma vez que uma pintura típica ou filme de revestimento adiciona 30 a 60 mícrons de espessura, o que eliminará uma folga funcional se o recurso for deixado desprotegido.
Escolhendo uma rota por tamanho de lote: uma estrutura de decisão
O volume costuma ser o fator mais decisivo na escolha entre impressão direta e fundição a vácuo, mais do que apenas material ou geometria. O gráfico abaixo representa o esforço médio de custo equivalente por peça, expresso como um índice relativo em vez de um valor monetário, em relação ao tamanho do lote para as quatro tecnologias de impressão e fundição a vácuo.
O padrão de cruzamento neste gráfico é a informação mais útil para uma decisão sobre o tamanho do lote. Em um lote único, a fundição a vácuo fica no topo da escala de esforço porque toda a etapa de fabricação do molde é cobrada em uma única peça, confirmando que ela nunca deve ser escolhida para uma peça única. Em cerca de dez peças, a curva de fundição a vácuo já caiu drasticamente e continua a diminuir mais rapidamente do que qualquer tecnologia de impressão à medida que o volume cresce, ultrapassando a impressão em resina SLA e DLP bem antes da marca de cinquenta peças. O metal SLM fica consistentemente acima das curvas de resina e náilon em todos os tamanhos de lote mostrados, refletindo o pós-processamento adicional que cada impressão em metal exige, independentemente da quantidade. O náilon SLS continua sendo a curva mais plana e mais baixa em quase toda a linha, o que é sua principal vantagem comercial: esforço previsível por peça, sem necessidade de investimento em ferramentas em qualquer volume. O ponto de cruzamento entre impressão direta e fundição a vácuo normalmente fica entre quinze e trinta peças , que é o intervalo em que a maioria dos compradores deve comparar ativamente as duas rotas, em vez de optar pela que usaram da última vez.
Comparação de capacidade completa em todas as cinco rotas
O gráfico de radar abaixo pontua resina SLA/DLP, náilon SLS, metal SLM e fundição a vácuo em cinco critérios que se repetem consistentemente nas conversas sobre fornecimento, em uma escala de um a cinco, para apoiar uma comparação rápida em todas as rotas abordadas neste artigo.
Esta sobreposição torna visíveis as compensações entre todos os cinco critérios de uma só vez. SLA e DLP formam uma forma esticada em direção ao acabamento superficial e velocidade de peça única, confirmando seu papel como o caminho mais rápido para um protótipo apresentável, mas o mais fraco em serviço mecânico. O metal SLM puxa fortemente para o serviço mecânico e a variedade de materiais, ao mesmo tempo que diminui a escalabilidade do lote e a velocidade da peça única, refletindo a realidade de que cada construção de metal carrega um pós-processamento fixo substancial, independentemente de quão simples a peça seja. O náilon SLS produz o polígono mais equilibrado e de tamanho moderado do grupo, o que é consistente com seu papel como meio termo confiável para peças funcionais que precisam ser produzidas repetidamente sem a fragilidade da resina ou a sobrecarga do metal. A fundição a vácuo se estende distintamente em direção à escalabilidade do lote e ao acabamento superficial, enquanto se contrai na velocidade de peça única, correspondendo exatamente à sua identidade como um processo de multiplicação, em vez de um processo de primeira construção. Nenhuma forma única cobre o gráfico completo , que é a prova mais clara de que uma relação genuinamente útil com os fornecedores depende do acesso a todas as quatro tecnologias de impressão, além da fundição e do acabamento, em vez de conhecimento especializado em apenas uma.
Sobre Zhejiang Jiaheng Fabricação de equipamentos inteligentes Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. é pioneira em inovação industrial e fabricação. Nossa equipe de design especializada transforma as ideias dos clientes em designs de produtos práticos e estéticos. Oferecemos impressão 3D em resina, náilon, metal e outros materiais, e possuímos usinagem avançada. A replicação do molde de silicone permite a produção de pequenos lotes de baixo custo e alta precisão. Tratamentos de superfície como pintura melhoram a aparência do produto. Com nosso serviço completo, os clientes podem concluir o processo do design ao produto em uma plataforma, economizando tempo e custos. Nosso objetivo é ser um parceiro confiável de longo prazo para o desenvolvimento industrial.
Dentro dessa estrutura, a impressão em resina SLA e DLP atende às primeiras conversas de design, o náilon SLS carrega prototipagem funcional e peças de uso final de baixo volume, o metal SLM assume geometria e casos de carga que nenhum outro processo pode alcançar, a fundição a vácuo multiplica um mestre validado em um lote pronto para produção e o acabamento de superfície entrega cada peça na condição que seu mercado final espera. Cada etapa compartilha o mesmo arquivo de peça, o mesmo registro de qualidade e o mesmo ponto de contato de engenharia , que é o significado prático de uma plataforma única, em vez de uma descrição de marketing de uma.
Especificando um trabalho para que a tecnologia certa seja escolhida
Uma solicitação bem especificada elimina a maior parte das suposições na seleção de tecnologia, e a sequência abaixo reflete as informações que um engenheiro realmente precisa antes de recomendar SLA, DLP, SLS, SLM ou fundição a vácuo.
- Indique claramente a finalidade da peça: revisão visual, verificação de ajuste, teste funcional ou componente de uso final.
- Especifique a quantidade necessária agora e a quantidade provavelmente necessária nos próximos seis meses.
- Identifique quaisquer características que devam ser estanques, resistentes, transparentes ou expostas ao calor.
- Observe se a peça deve corresponder a um padrão de cor, textura ou brilho existente.
- Sinalize qualquer geometria interna, como canais ou treliças, que uma ferramenta de corte não pode acessar.
- Confirme o ambiente operacional, incluindo faixa de temperatura e exposição a produtos químicos ou luz solar.
Uma fábrica de impressão 3D de resina DLP personalizada na China ou um fornecedor de metal SLM que receba essas informações antecipadamente pode recomendar uma rota com confiança, em vez de optar por qualquer máquina que seja gratuita. A decisão tecnológica deve seguir os requisitos da peça, e não o contrário , e um fornecedor que faz essas perguntas antes de fazer uma cotação está demonstrando exatamente essa disciplina.
Perguntas frequentes
Q1: Qual é a principal diferença prática entre impressão SLA e DLP?
Ambos curam resina líquida e produzem qualidade de superfície comparável, mas escalam de maneira diferente. O SLA usa um laser que rastreia cada camada ponto por ponto, o que é dimensionado com eficiência em grandes plataformas planas de construção. O DLP projeta uma camada inteira de uma só vez, o que é mais rápido para peças pequenas com altura significativa porque o tempo de construção depende do número de camadas e não da quantidade de detalhes por camada. Na prática, escolha SLA para peças maiores ou mais largas e DLP para componentes pequenos e detalhados produzidos em lotes modestos.
Q2: As peças de náilon SLS podem ser usadas como componentes de produção final ou são apenas protótipos?
As peças de náilon SLS são usadas rotineiramente como componentes finais de produção, especialmente em classes com enchimento de vidro ou carbono que adicionam rigidez e estabilidade dimensional. Eles servem bem como suportes, caixas, dutos, gabaritos e acessórios em muitos setores. As principais considerações são a textura da superfície, que pode ser refinada através de jateamento ou suavização de vapor, e exposição prolongada à luz ultravioleta ou temperatura elevada sustentada, ambas as quais devem ser verificadas em relação à folha de dados do material específico antes da especificação final.
Q3: Por que uma peça metálica SLM precisa de usinagem depois de sair da impressora?
A impressão em metal as-built alcança uma tolerância boa, mas não de nível de usinagem, em características funcionais, e seu acabamento superficial, embora aceitável para muitas geometrias, é geralmente muito áspero para faces de vedação, furos de rolamentos ou roscas de precisão. A usinagem de acabamento após o alívio de tensão e a remoção do suporte traz esses recursos específicos para a tolerância e o acabamento superficial que a aplicação realmente exige, ao mesmo tempo em que deixa a geometria interna complexa exatamente como impressa. Essa combinação é a razão pela qual os fornecedores sérios de impressão em metal operam departamentos de usinagem em vez de enviar peças diretamente da placa de construção.
Q4: Em que tamanho de lote a fundição a vácuo se torna mais eficiente do que a impressão direta?
O crossover normalmente fica entre quinze e trinta peças, dependendo do tamanho da peça e da complexidade geométrica. Abaixo dessa faixa, o esforço fixo de construção de um molde supera o seu benefício. Acima disso, o custo do molde é distribuído por peças suficientes para que a fundição a vácuo se torne o caminho mais eficiente, e sua vantagem continua a crescer à medida que o tamanho do lote aumenta até o ponto em que uma ferramenta de produção seria eventualmente justificada.
Q5: Quantas peças podem ser produzidas a partir de um único molde de fundição a vácuo antes que a qualidade caia?
A fidelidade dimensional permanece próxima do mestre original durante aproximadamente as primeiras quinze fundições e depois diminui à medida que o silicone perde gradualmente a elasticidade e os cantos internos afiados amolecem. A maioria das operações preocupadas com a qualidade retira um molde em torno da marca de fundição de vinte a vinte e cinco, em vez de arriscar que as peças fiquem fora da tolerância. Para pedidos maiores, vários moldes são produzidos a partir do mesmo mestre e executados em paralelo, mantendo cada peça fundida dentro da porção de alta fidelidade dessa curva.
Q6: O acabamento superficial altera as dimensões de uma peça impressa ou fundida?
Sim, e este é um dos detalhes mais comumente esquecidos em uma especificação. O lixamento remove uma quantidade pequena e geralmente controlável de material, enquanto a pintura por spray e o revestimento adicionam espessura do material, normalmente na faixa de 30 a 60 mícrons por superfície, dependendo do sistema de revestimento. Qualquer recurso com uma folga funcional apertada, como um furo de rolamento, um furo roscado ou uma face de vedação, deve ser mascarado antes do revestimento ou usinado após o acabamento, em vez de ser deixado para absorver qualquer espessura de filme que o processo aplicar.
-
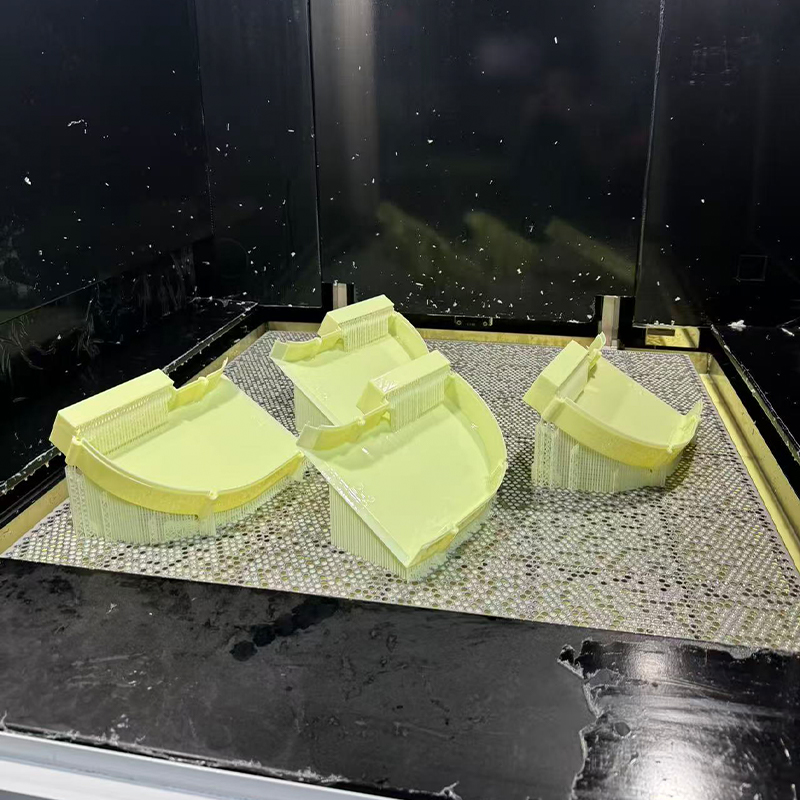 Serviço de impressão 3D em resina semelhante a ABS amarelo
-
 Serviço de impressão 3D de materiais FDM padrão (PLA, PETG, ABS)
-
 Serviço de impressão 3D em resina transparente
-
 Serviço de impressão 3D em resina preta
-
 Serviço de impressão 3D em resina flexível
-
 Serviço de impressão 3D de resina de cera vermelha
Informações de contato
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADICIONAR
-

Edifício 7, nº 188, seção Hongni da estrada Zha Wang, subdistrito de Danghu, cidade de Pinghu, cidade de Jiaxing, província de Zhejiang, China
Direitos de autor© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Fabricantes de plataforma de fabricação inteligente integrada OEM/ODM
