




Serviços de fundição a vácuo de Zhejiang Jiaheng
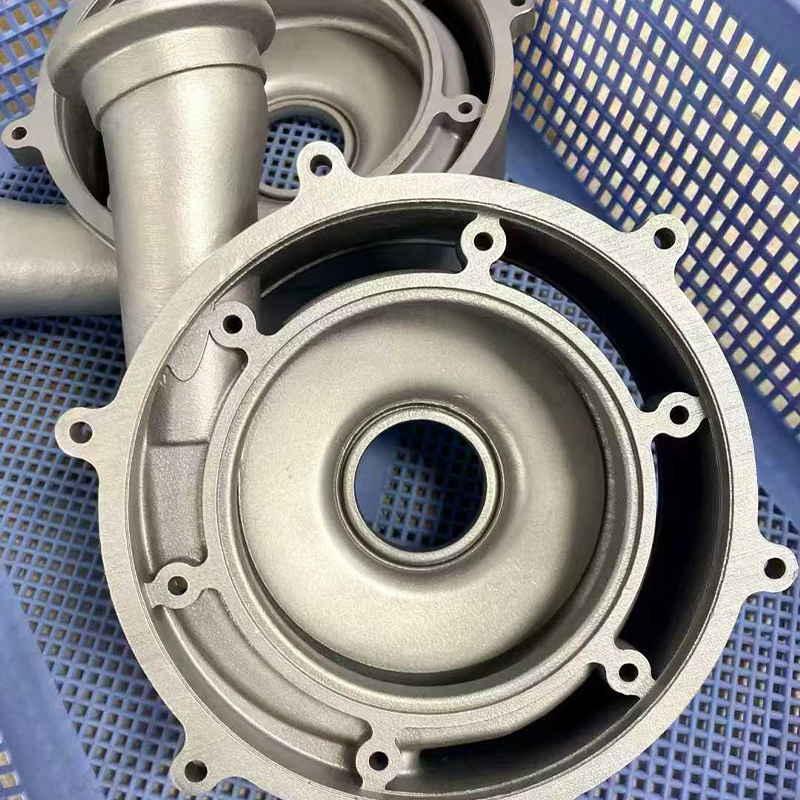
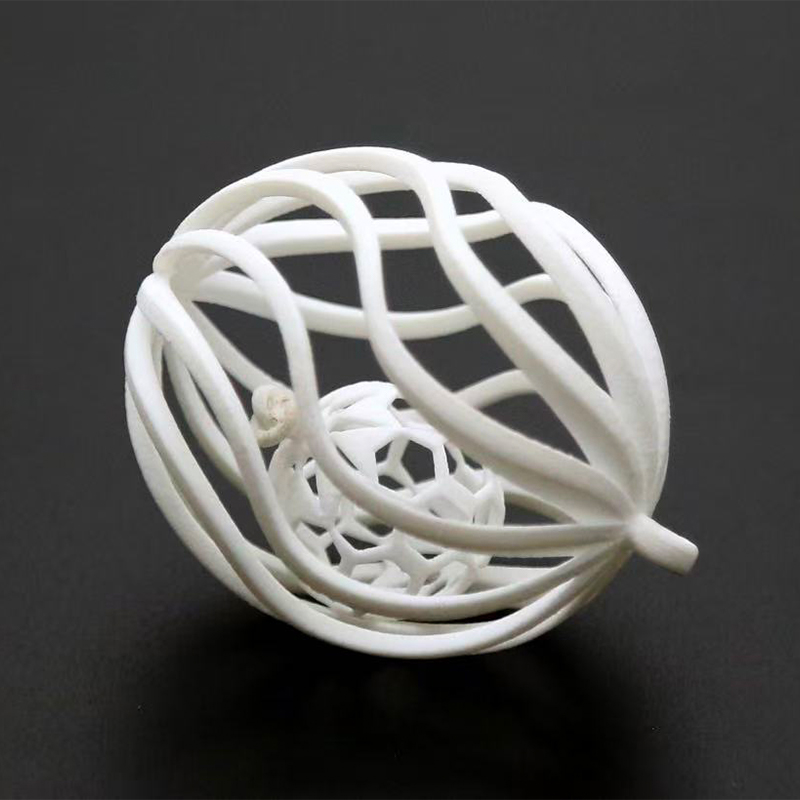
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. é uma empresa da China fabricante de serviços de fundição a vácuo produzindo peças de poliuretano e silicone em moldes de silicone sob vácuo e baixa pressão. Construímos o modelo mestre por impressão 3D ou usinagem CNC, fundimos a réplica e depois finalizamos na mesma base de produção, para que um programa passe do arquivo digital para a peça pintada, impressa ou revestida sem ferramentas de aço.
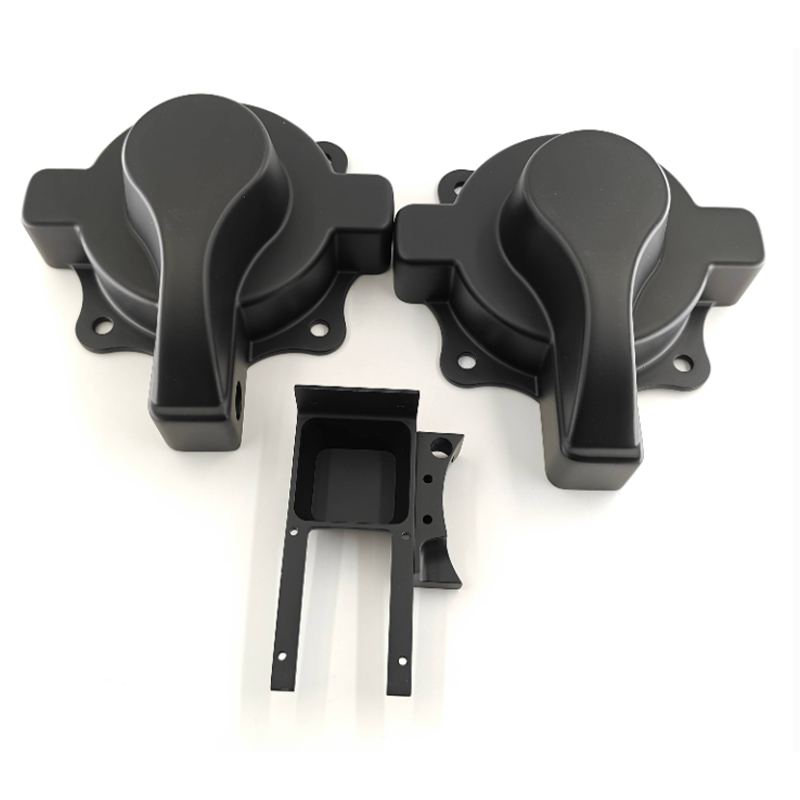
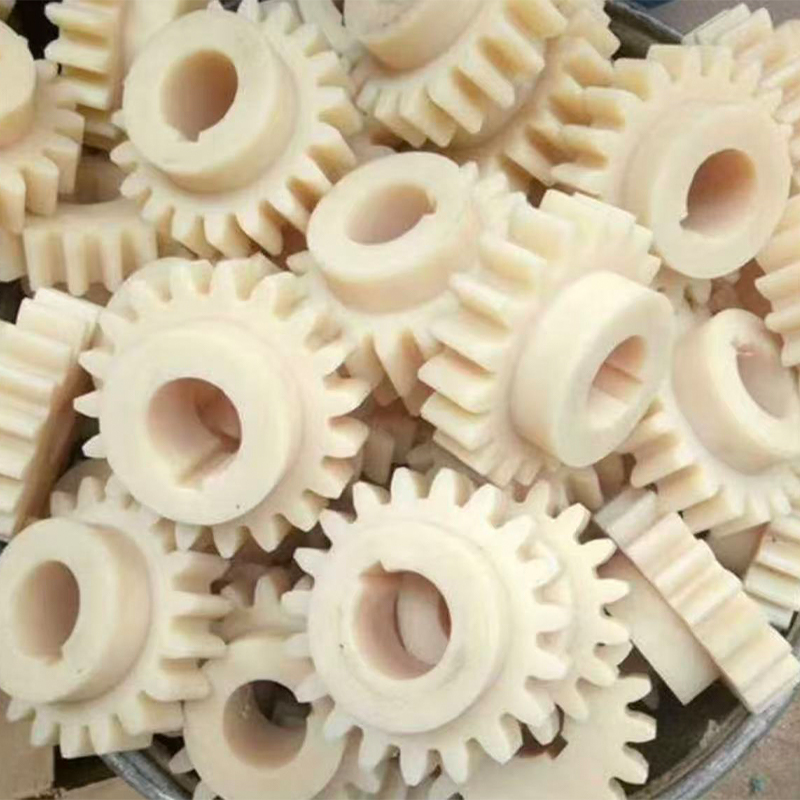
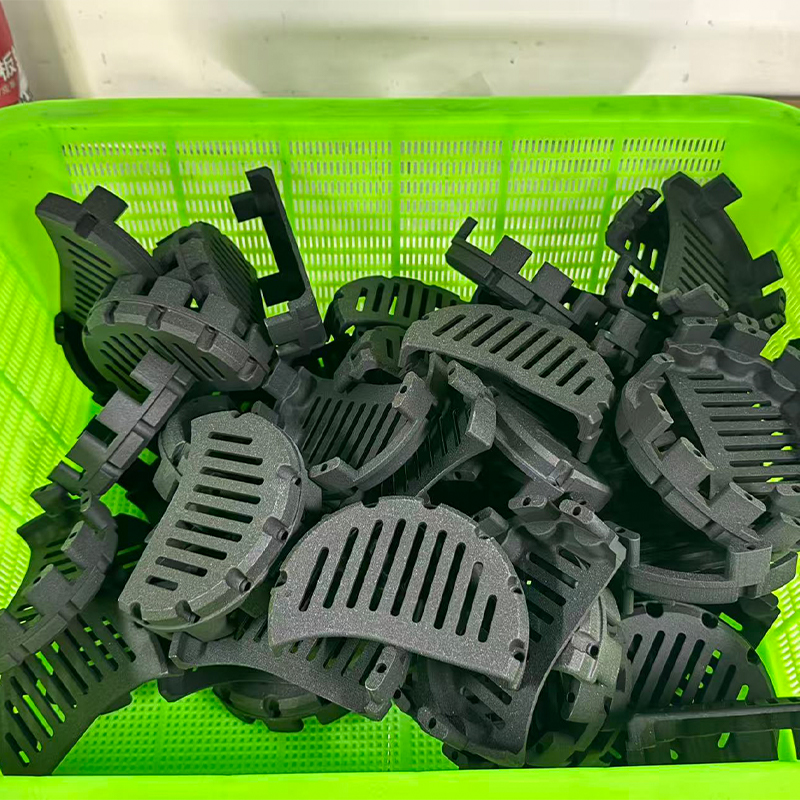
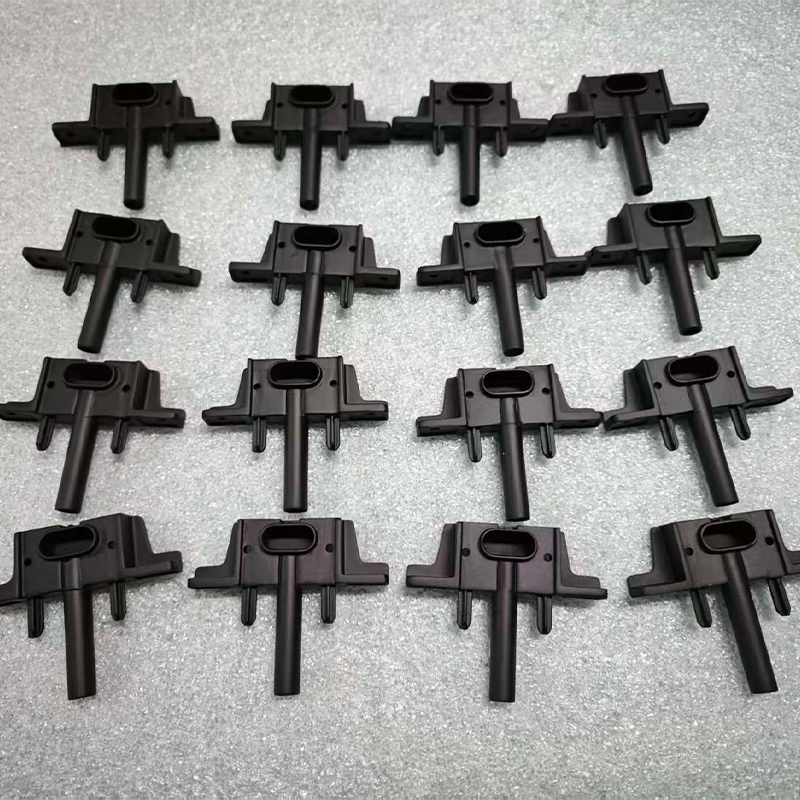
Nosso Serviços de fundição a vácuo a linha abrange fundição de uretano semelhante a ABS, semelhante a PP, semelhante a borracha e de baixa pressão, além de peças de silicone moldadas por compressão. A rota é adequada para protótipos de baixo volume, lotes de testes de mercado e validação de pré-produção, onde a geometria deve corresponder à eventual peça moldada por injeção.
Rota do Processo: Modelo Mestre até Fundição Acabada
A fundição a vácuo injeta resina de poliuretano em um molde de silicone sob vácuo, de modo que o ar arrastado é removido antes da cura da resina. O resultado é uma fundição sem bolhas que reproduz detalhes finos da superfície e arestas vivas do modelo mestre.
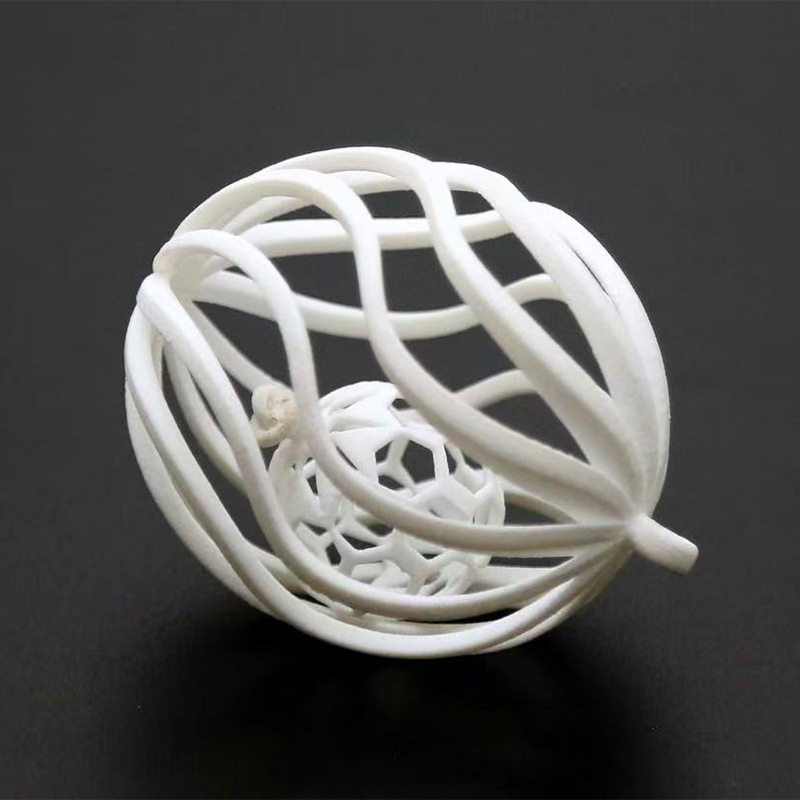
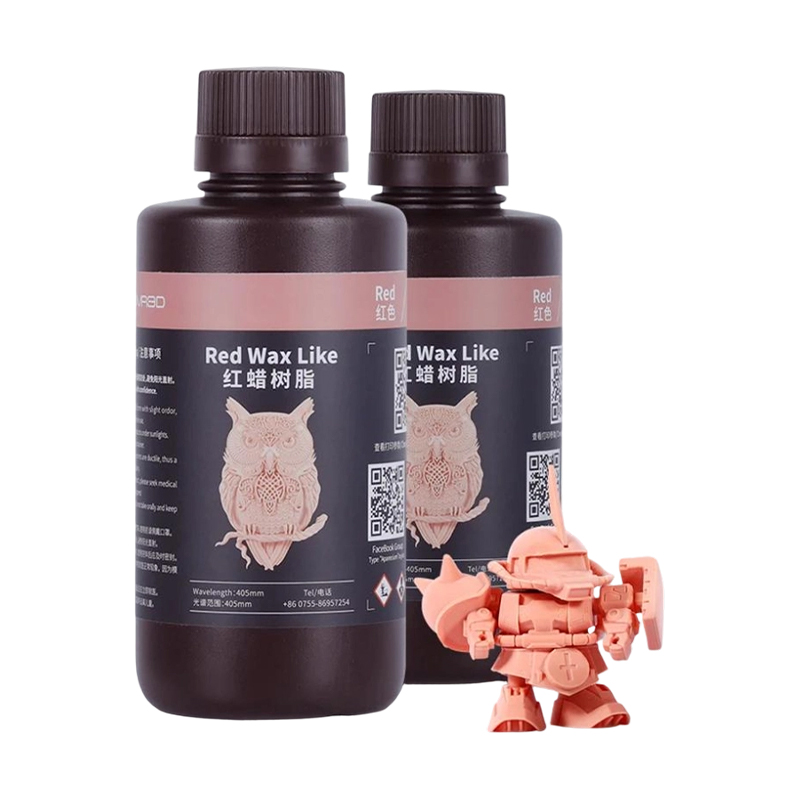
- Modelo mestre: Impressão em resina SLA ou DLP para detalhes finos, nylon SLS para geometria funcional ou material usinado CNC quando o mestre deve manter tolerâncias restritas.
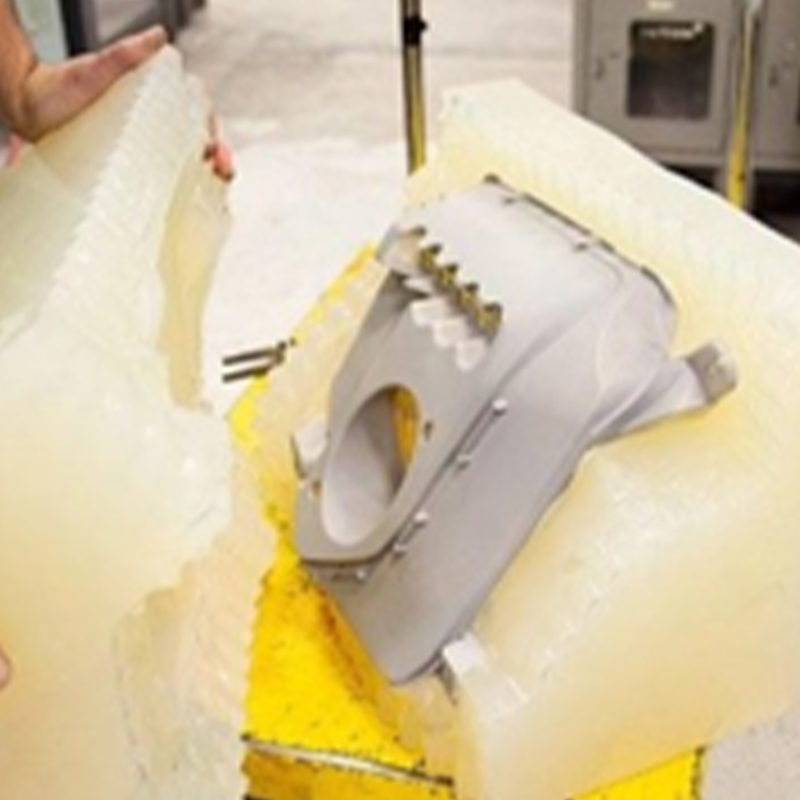
- Molde de silicone: derramado ao redor do mestre, cortado e usado como cavidade para repetidos ciclos de fundição.
- Fundição: injeção a vácuo, baixa pressão ou alta pressão dependendo da espessura da parede, tamanho da peça e material.
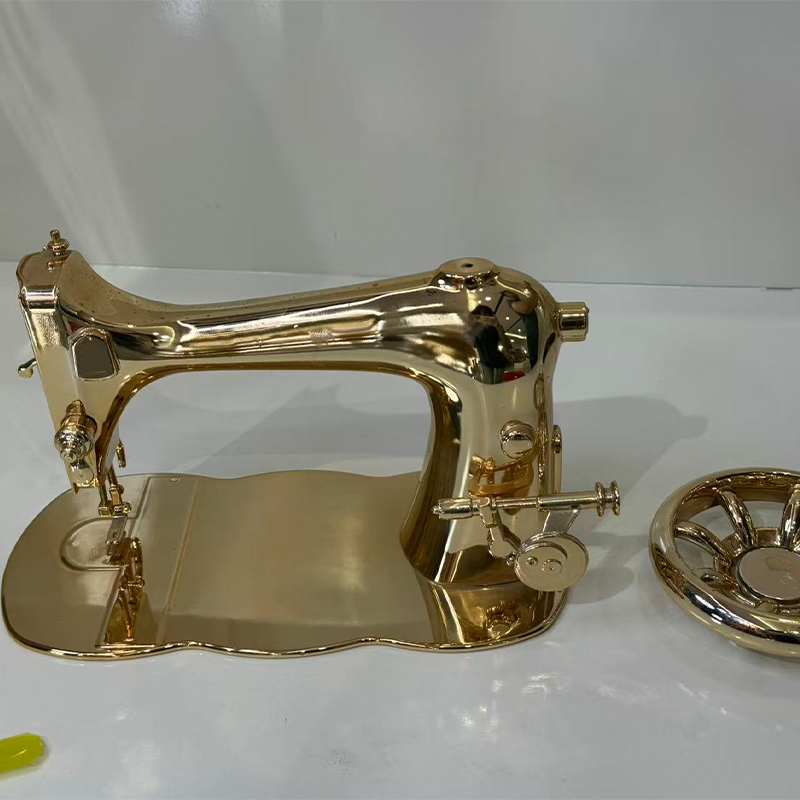
- Acabamento: corte, lixamento, pintura, revestimento, gravação a laser, serigrafia ou galvanoplastia conforme necessário.
Um único conjunto de moldes de silicone normalmente replica de 15 a 25 peças antes que a cavidade se degrade. Isso torna o processo econômico para quantidades que não justificam ferramentas de aço e mantém a mesma geometria disponível para um programa posterior de moldagem por injeção.
Gama de materiais e ajuste de aplicação
A seleção do material é orientada pelo comportamento mecânico que a peça deve demonstrar, e não apenas pela aparência. Fundimos as seguintes famílias em moldes de silicone:
| Materiais | Comportamento | Ajuste típico |
|---|---|---|
| Tipo ABS | Rígido, resistente a impactos, mantém detalhes moldados | Carcaças, gabinetes, coberturas estruturais |
| semelhante a PP | Semiflexível, resistente à fadiga | Dobradiças vivas, clipes, tampas flexíveis |
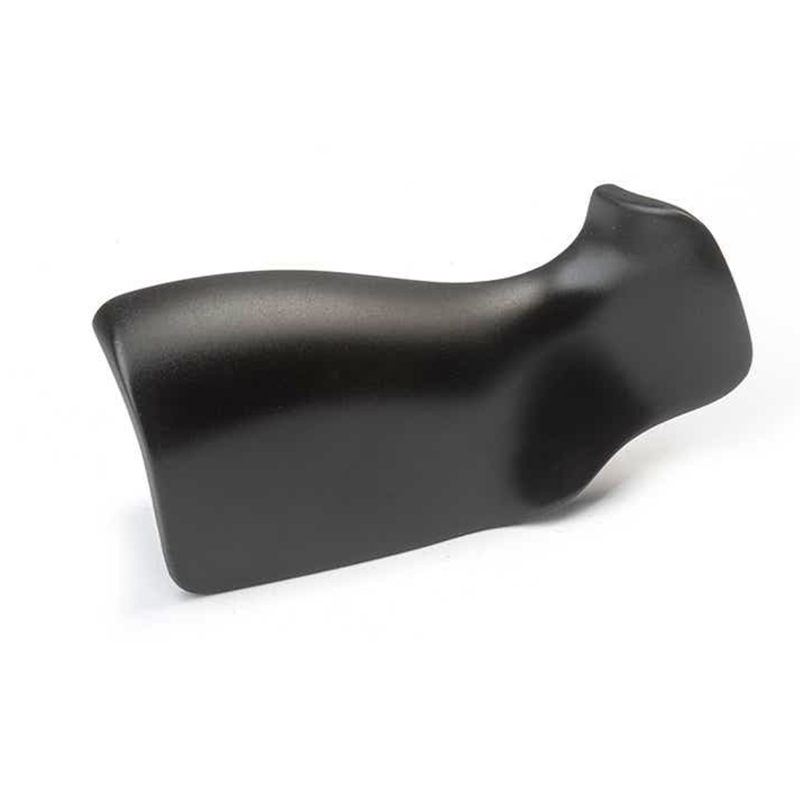
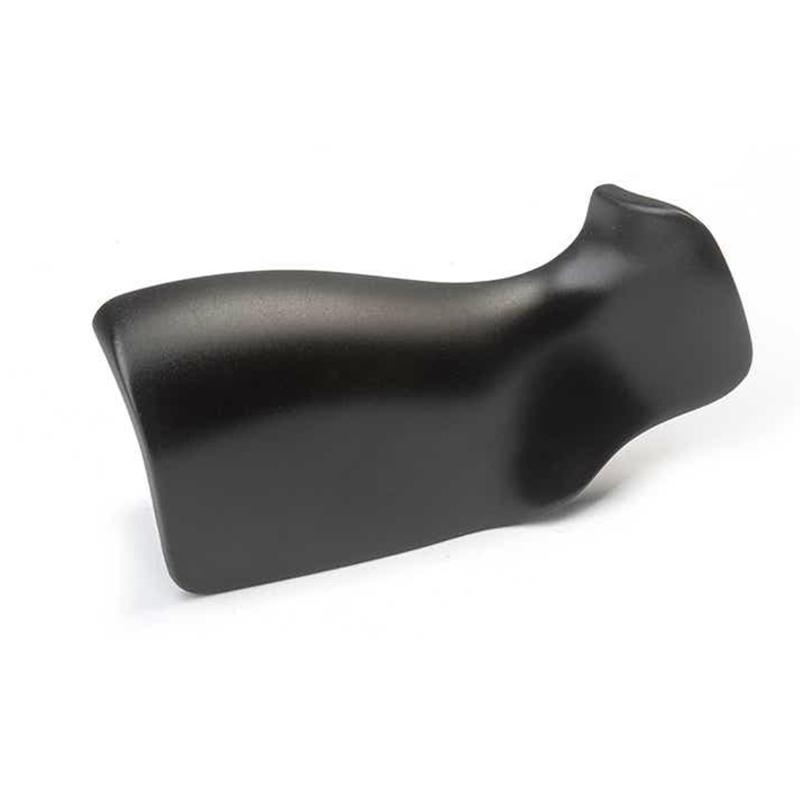
| Parecido com borracha | Elástico, sensação de borracha, alto alongamento | Punhos, vedações, simulação de sobremoldagem |
| Uretano de baixa pressão | Baixa tensão interna, espessura de parede consistente | Fundições de paredes espessas e grandes dimensões |
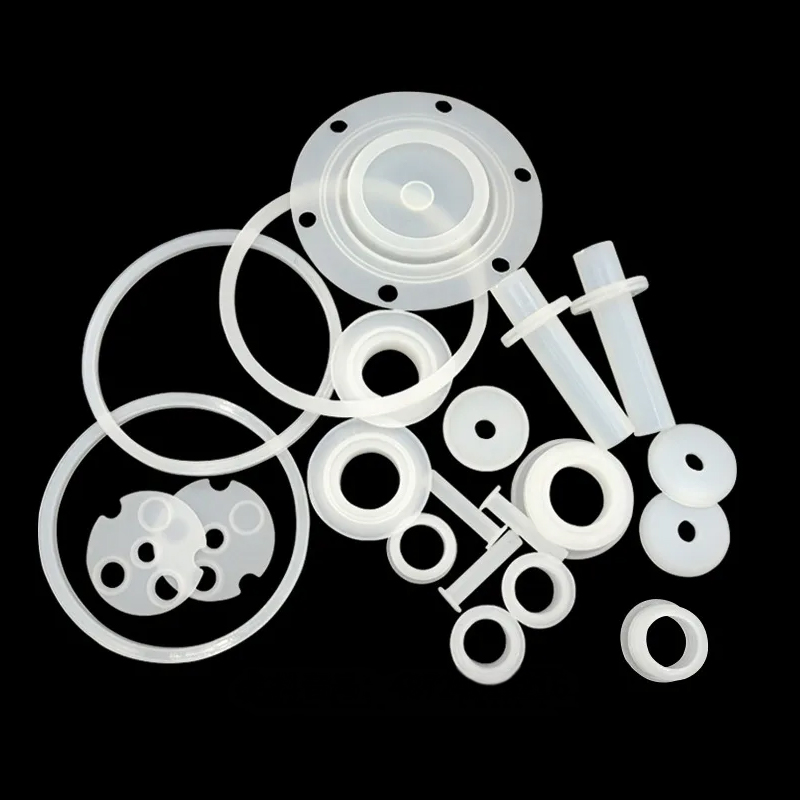
| Silicone moldado por compressão | Resistente ao calor e às intempéries, Shore A controlável | Vedações, punhos antiderrapantes, peças macias vestíveis |
A fundição de uretano a baixa pressão é o caminho para peças de paredes espessas ou de grande porte, onde a fundição a vácuo convencional pode deixar marcas de encolhimento e tensão interna. As peças de silicone moldadas por compressão são curadas sob calor e pressão para obter componentes macios que devem permanecer dimensionalmente repetíveis em um lote.
Onde a fundição a vácuo se encaixa no desenvolvimento de produtos
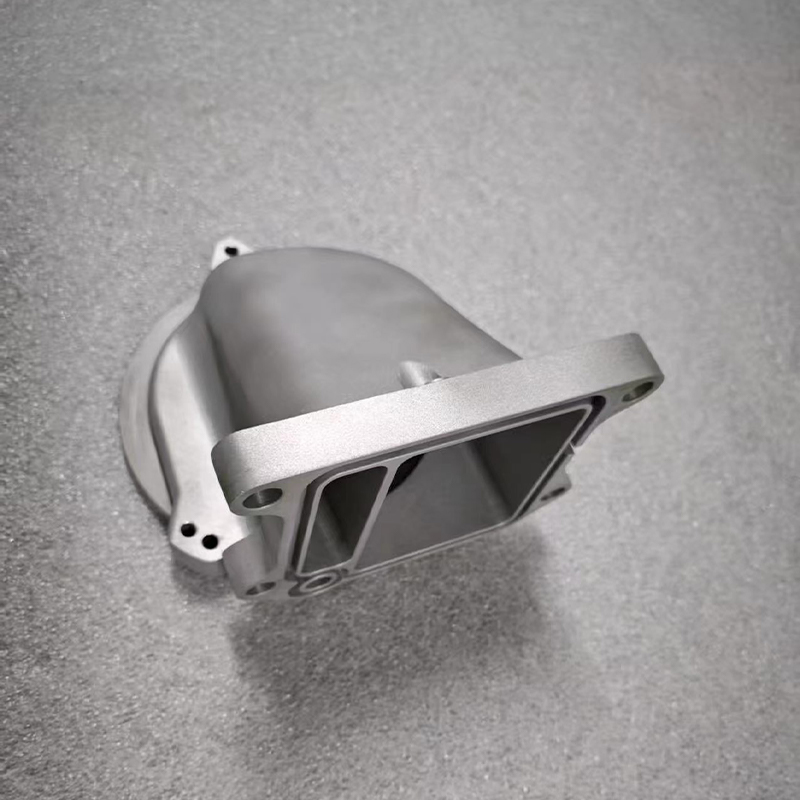
Fornecemos peças fundidas para interiores automotivos e modelos em tamanho real, caixas e wearables de eletrônicos de consumo, componentes de UAV e eVTOL, juntas e efetores finais robóticos e acessórios de reabilitação médica. Cada aplicação impõe demandas diferentes à fundição.
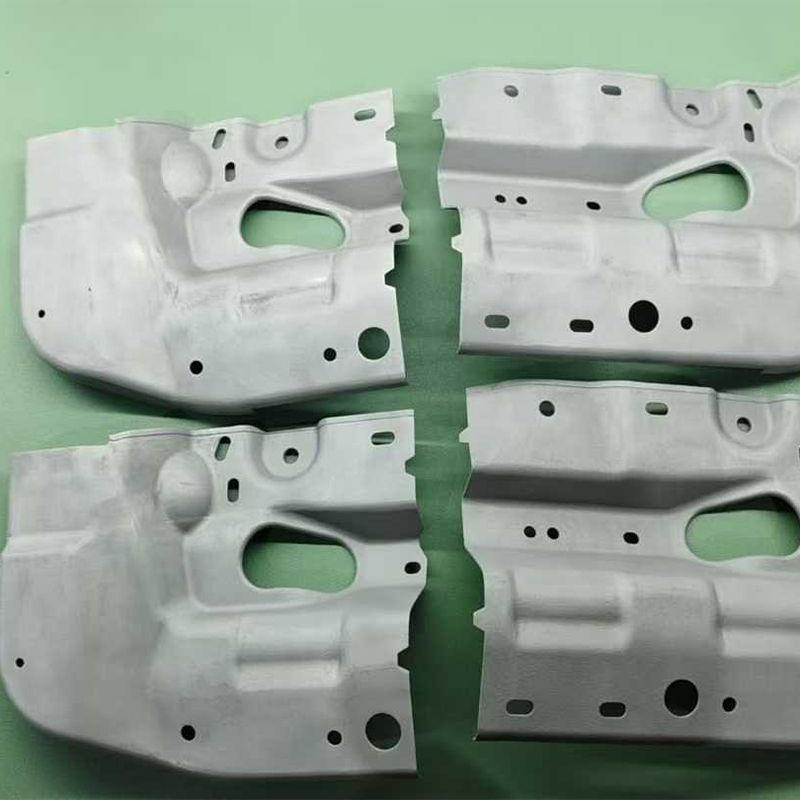
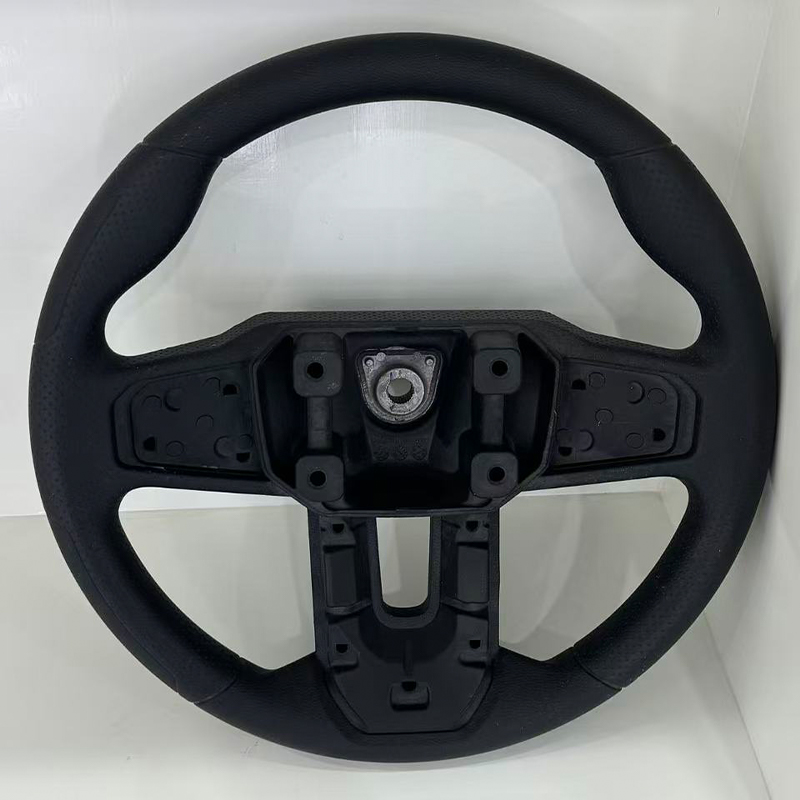
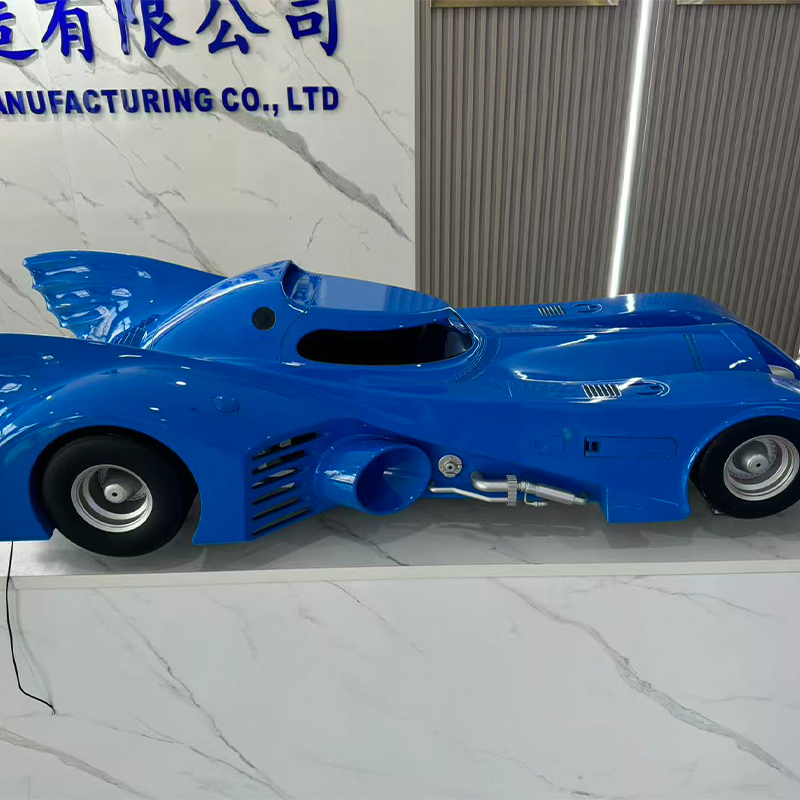
- Automotivo: painéis interiores, acabamentos e grandes protótipos de habitações onde a cor, a textura e o ajuste devem ser avaliados em escala real.
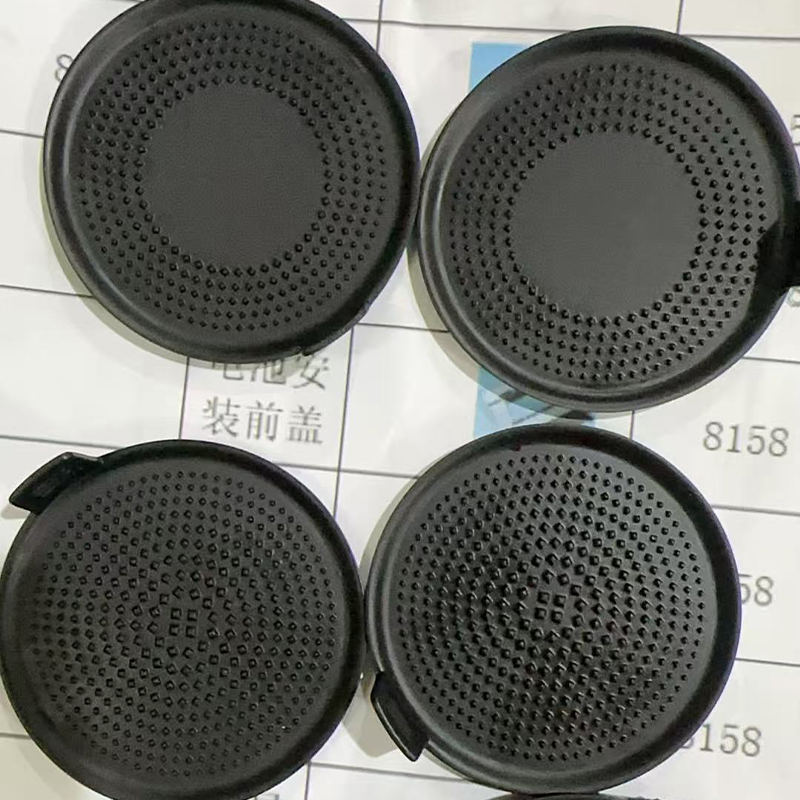
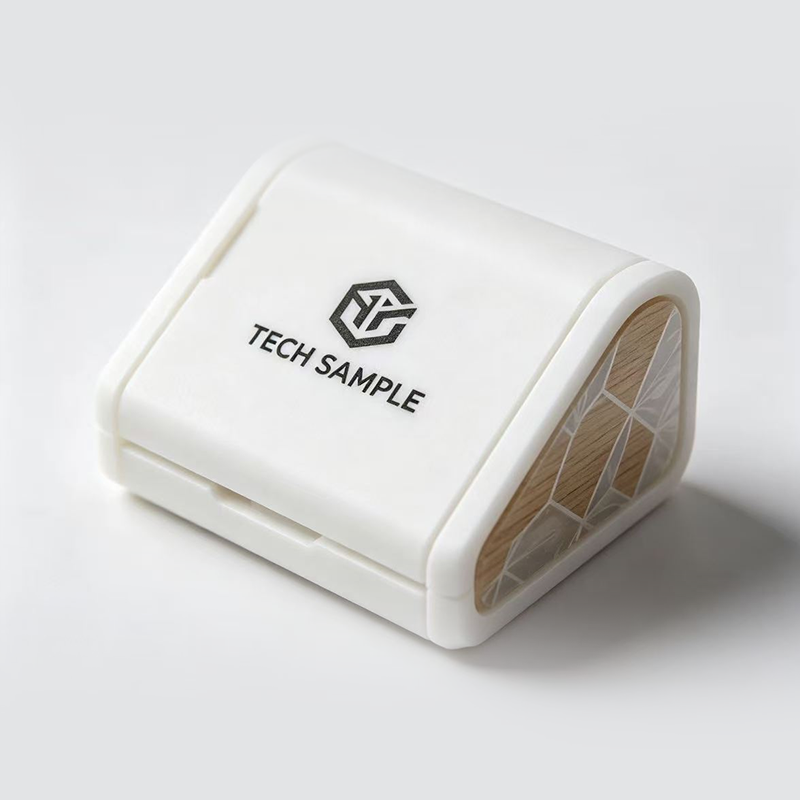
- Eletrônicos de consumo: fones de ouvido e caixas vestíveis que precisam de detalhes moldados e uma pintura ou revestimento que corresponda ao acabamento da produção.
- UAV e eVTOL: coberturas leves e invólucros complexos para verificações de ajuste antes que as ferramentas de compósito ou injeção sejam comprometidas.
- Robótica: tampas de juntas, alojamentos de bielas e invólucros de efetores finais para testes funcionais.
Opções de configuração
Configuramos cada programa de fundição em torno do ponto de trabalho, em vez de um catálogo fixo. As escolhas abaixo são confirmadas durante a cotação e registradas na ficha de processo.
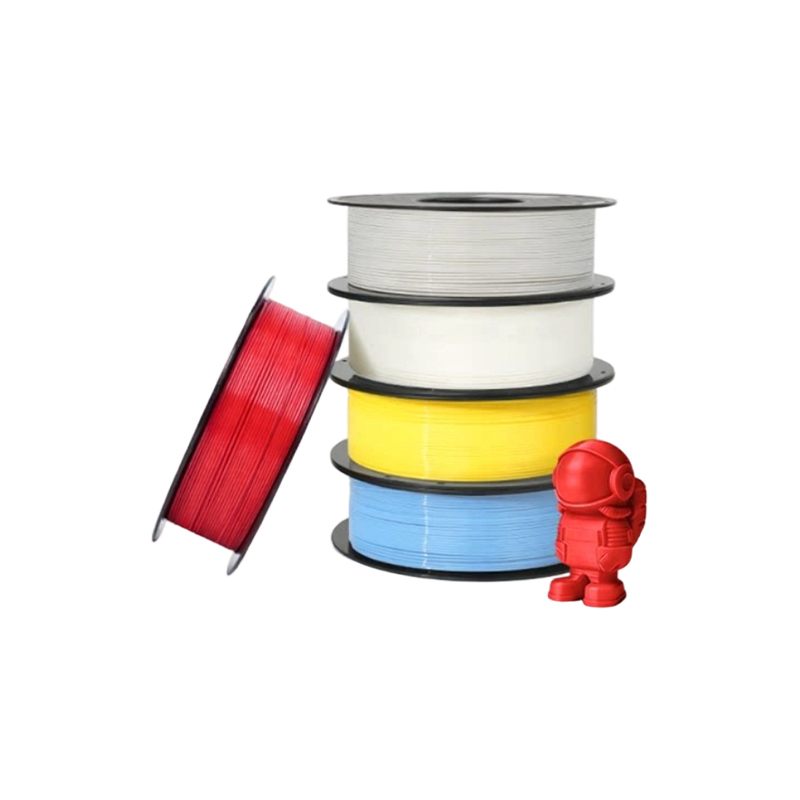
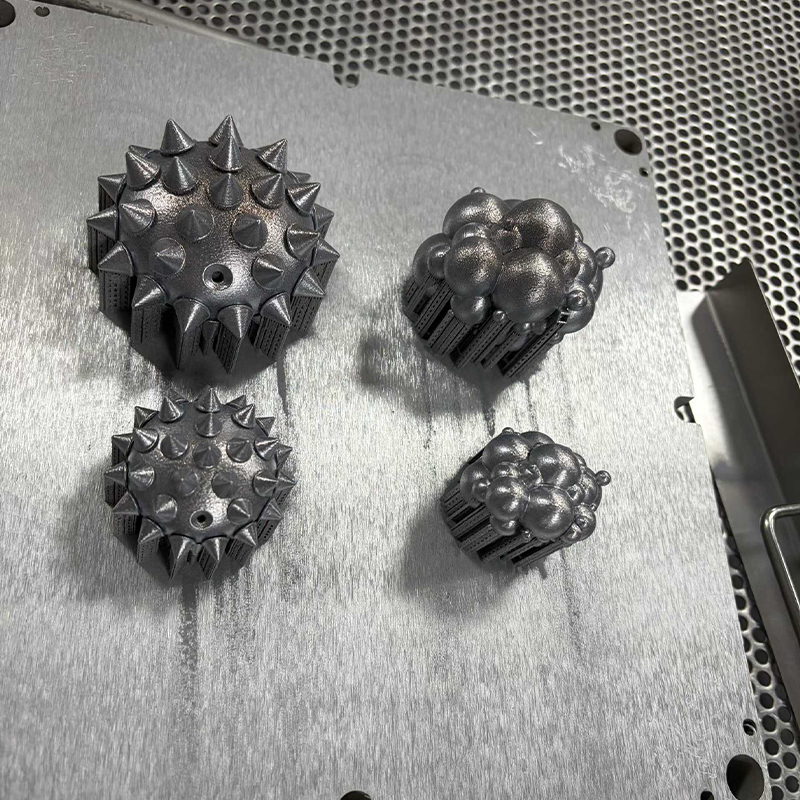
- Fonte do modelo mestre: Resina SLA, resina DLP, náilon SLS, metal SLM, plástico FDM ou estoque usinado CNC.
- Método de fundição: injeção de vácuo, baixa pressão ou alta pressão.
- Materiais: Tipo ABS, tipo PP, tipo borracha, uretano de baixa pressão ou silicone moldado por compressão.
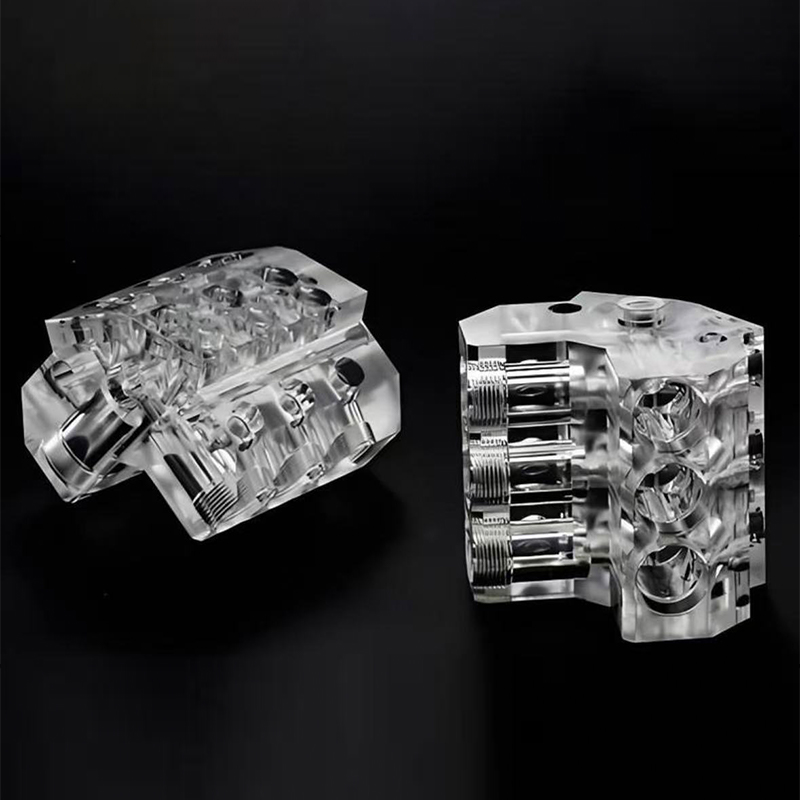
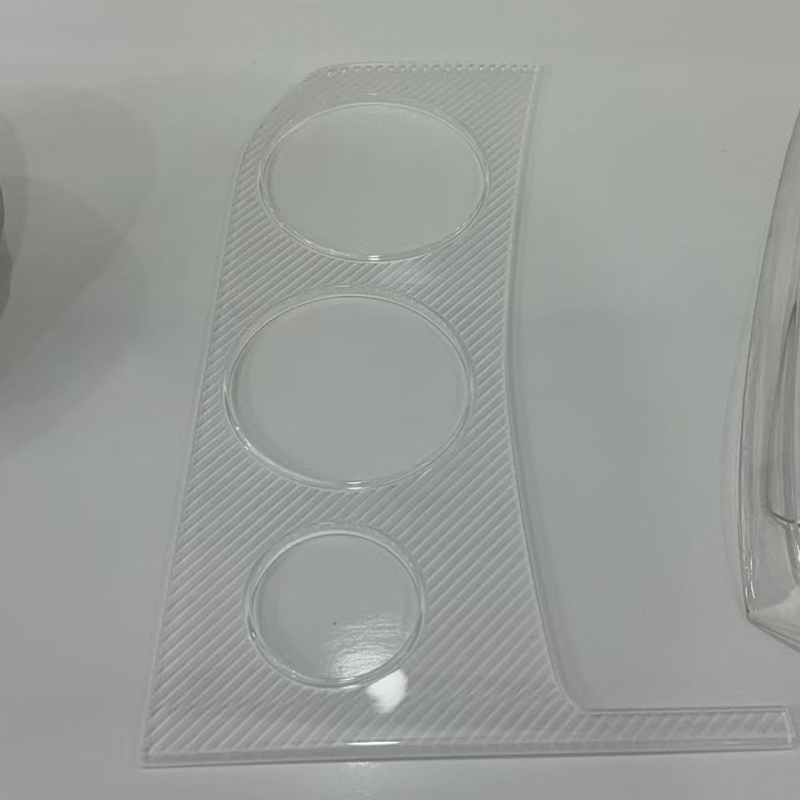
- Cor e textura: cor moldada, tinta fosca ou brilhante, revestimento de toque suave ou fundição transparente e semitransparente.
- Operações secundárias: gravação a laser, impressão em decalques e serigrafia, galvanoplastia e anodização, retificação, polimento e jato de areia.
O acabamento superficial é executado no mesmo local, de modo que uma caixa fundida pode ser pintada, impressa e montada sem um segundo fornecedor. Consulte Serviços de Acabamento de Superfície para conhecer os tratamentos disponíveis.
Especificações que impulsionam o elenco
As seguintes variáveis determinam o projeto do molde, o método de fundição e a sequência de acabamento. Confirmamos com o arquivo 3D e a função pretendida antes de liberar o molde.
- Tamanho da peça e espessura da parede: seções grossas favorecem a fundição de uretano de baixa pressão para limitar marcas de encolhimento.
- Rascunho e cortes inferiores: os moldes de silicone são flexíveis, mas os cortes profundos ainda precisam de um núcleo dividido ou inserido.
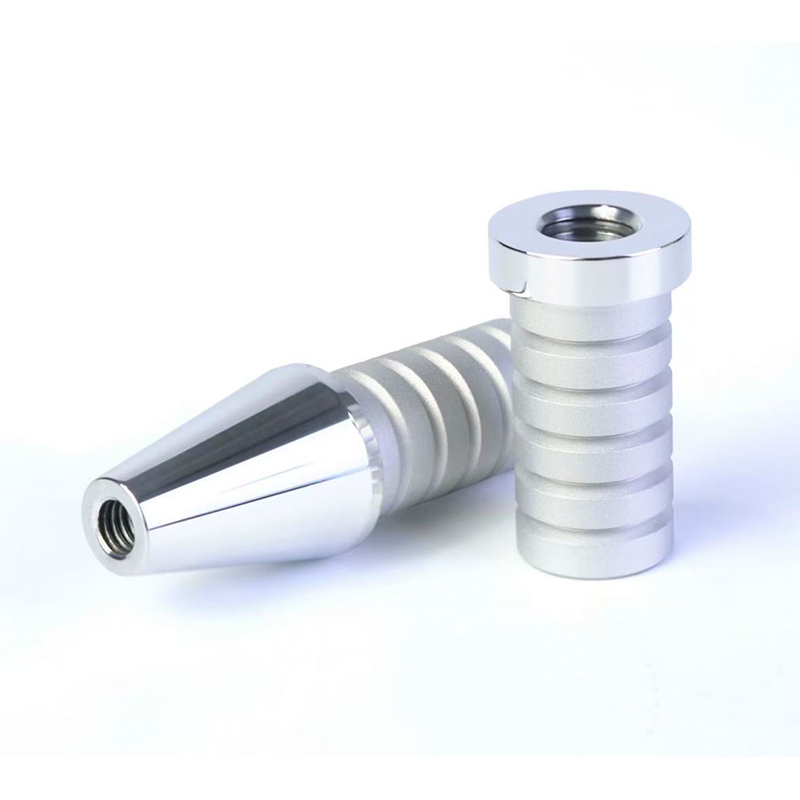
- Expectativa de tolerância: peças fundidas não são peças usinadas; interfaces críticas geralmente são usinadas após a fundição.
- Requisito de superfície: textura moldada, classe de pintura, nível de brilho e transparência.
- Quantidade do lote: 15–25 peças por conjunto de moldes, com conjuntos de moldes adicionais para tiragens maiores.
- Combinação de cor e material: referência a uma amostra Pantone, RAL ou física.
Controle de Qualidade e Aceitação
Executamos inspeção de processo completo, abrangendo verificação de entrada de matéria-prima, amostragem em processo e verificação de dimensão do produto acabado. Cada peça fundida é verificada em relação à tolerância dimensional acordada e ao padrão de aparência antes da embalagem.
- Matéria-prima testada antes do armazenamento.
- Amostragem periódica durante a fundição para estabilizar a precisão.
- Inspeção final de dimensões, cor, textura e ajuste de montagem.
- O zoneamento do projeto, acordos de confidencialidade da equipe e uma rede interna isolada protegem os desenhos e modelos dos clientes.
Para programas que exigem isso, preparamos amostras do primeiro artigo e registros de inspeção para aprovação do cliente antes que o lote continue.
Informações que usamos para configurar sua solução
Para citar com precisão um programa de fundição a vácuo, precisamos das seguintes informações. Os itens faltantes são confirmados com você antes do corte do molde.
- Arquivo 3D em STEP, IGES ou STL, além de desenho 2D se as tolerâncias forem especificadas.
- Quantidade alvo e se as peças são para verificação de ajuste, teste funcional ou amostra de mercado.
- Comportamento do material necessário: rígido, semiflexível, tipo borracha ou silicone.
- Referência de cor, textura e acabamento.
- Dimensões críticas e qualquer interface que deva ser usinada após a fundição.
- Requisito de montagem, se a peça fundida combinar com outros componentes.
- Destino de entrega e requisitos de embalagem.
Capacidades relacionadas na mesma plataforma
A fundição a vácuo raramente fica sozinha. Os modelos master vêm de nossas linhas de impressão e usinagem, e o acabamento é executado internamente.
- Serviço de impressão 3D em resina SLA para mestres com detalhes finos.
- Serviço de impressão 3D SLS Nylon para mestres funcionais.
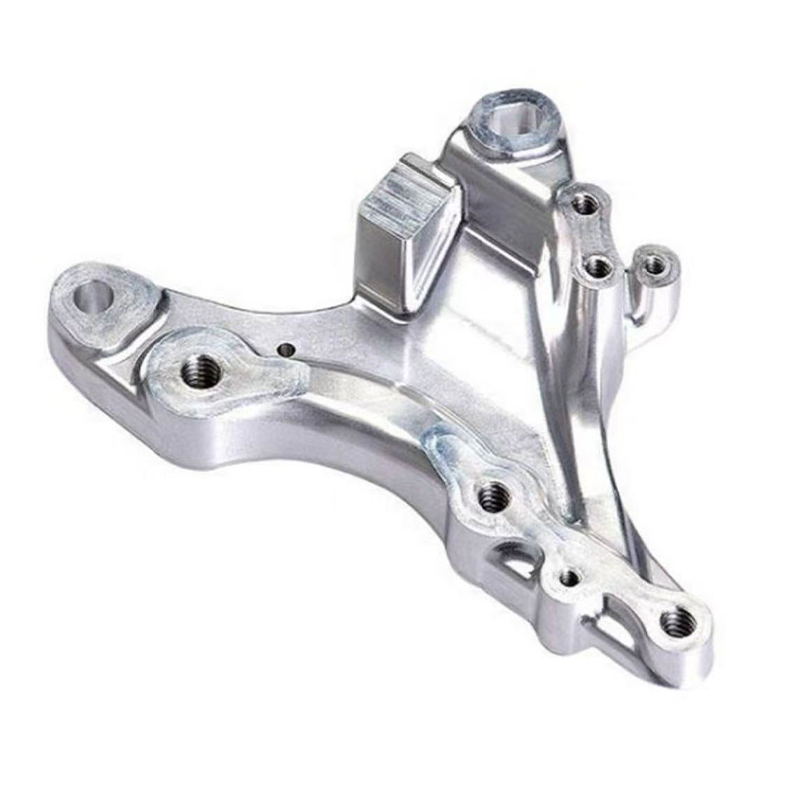
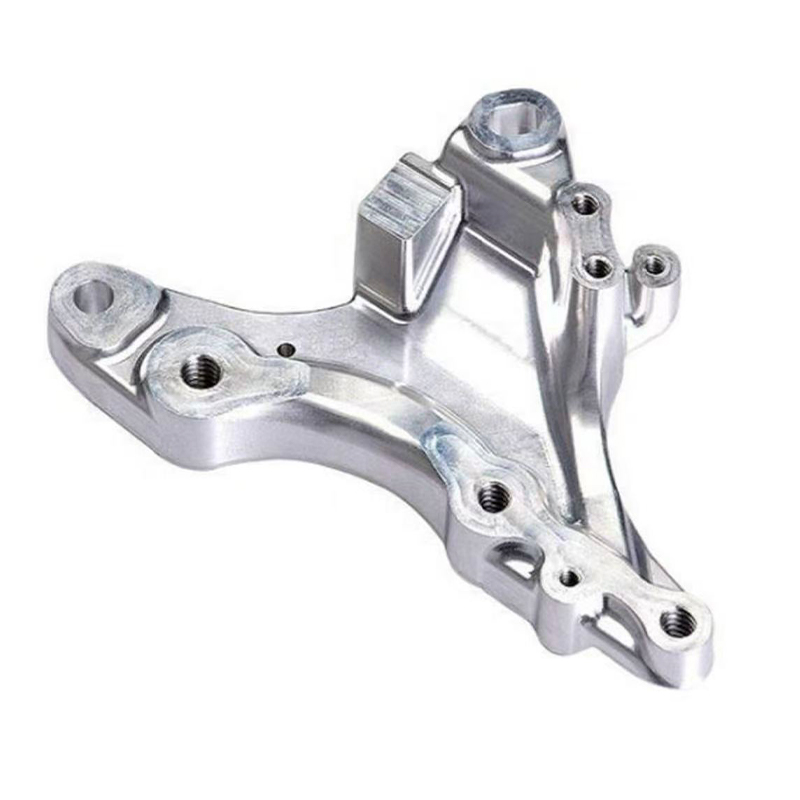
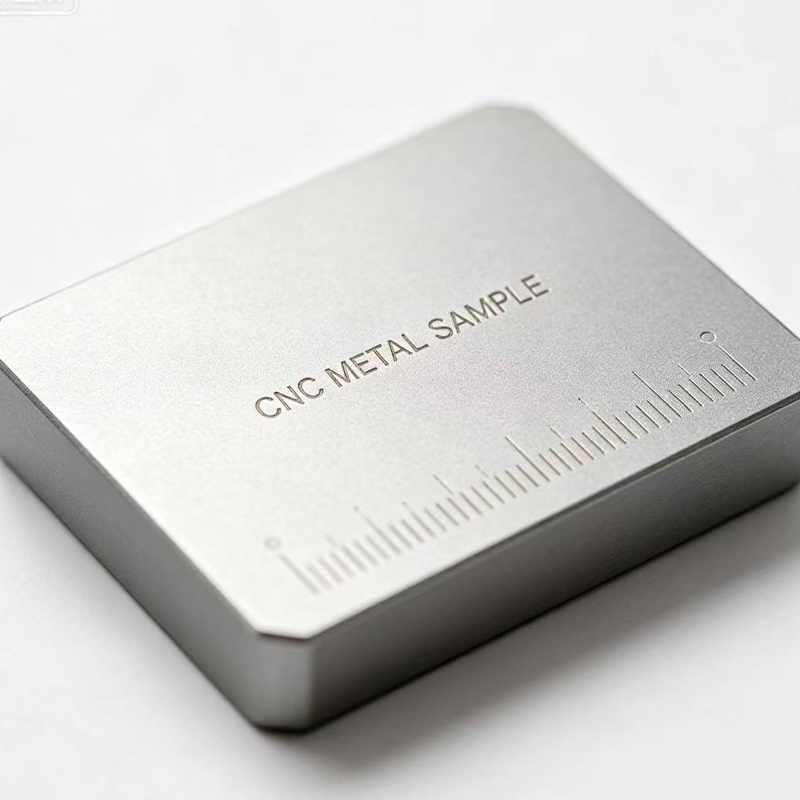
- Serviço de fresagem CNC para usinagem master e pós-moldado.
Perguntas frequentes
Quantas peças um molde de silicone pode produzir?
Um único conjunto de moldes de silicone normalmente replica de 15 a 25 peças. Para quantidades maiores, construímos conjuntos de moldes adicionais a partir do mesmo mestre, mantendo a geometria consistente durante toda a execução.
Você consegue combinar um acabamento de superfície moldado por injeção?
Sim. A fundição a vácuo reproduz os detalhes da superfície do modelo mestre, e nossa pintura, revestimento, gravação a laser e impressão interna trazem à peça a textura, o brilho e a cor especificados.
Qual é a diferença entre fundição a vácuo e fundição de uretano a baixa pressão?
A fundição a vácuo padrão remove o ar da resina sob vácuo. A fundição de uretano de baixa pressão injeta resina a baixa pressão controlada, o que reduz a tensão interna e as marcas de contração em peças de paredes espessas ou de grande porte e melhora a consistência da espessura da parede.
Vocês também fornecem peças de silicone moldadas por compressão?
Sim. Curamos borracha de silicone em moldes aquecidos sob pressão para produzir vedações, alças antiderrapantes e componentes macios para dispositivos vestíveis, com dureza Shore A controlável e resistência ao calor e às intempéries.
Como você protege nossos dados de design?
Os projetos são divididos em oficinas fechadas, os funcionários assinam acordos de confidencialidade e os arquivos de desenho são mantidos em uma rede interna isolada que bloqueia a transmissão externa não autorizada.
Quais formatos de arquivo você precisa para uma cotação?
Envie arquivos STEP, IGES ou STL, além de um desenho 2D se as tolerâncias forem especificadas. Inclua quantidade, comportamento do material, referência de cor e acabamento e qualquer interface crítica que deva ser usinada após a fundição.


