- Serviços de impressão 3D

- Serviços de usinagem CNC

- Serviços de fundição a vácuo

- Serviços de acabamento de superfície

Serviços de prototipagem rápida: como escolher um parceiro de fabricação confiável
Uma equipe de produto envia um arquivo CAD na segunda-feira e precisa de uma peça física até sexta-feira para uma verificação de adequação, uma demonstração do cliente ou uma construção piloto. Esse é o momento em que os serviços de prototipagem rápida se tornam práticos e não teóricos. O serviço certo faz mais do que transformar um modelo em plástico ou metal; isso dá à equipe uma maneira rápida de testar uma questão de projeto, expor um problema de tolerância e decidir o que mudar antes que o dinheiro das ferramentas seja comprometido.
É também por isso que a decisão de compra merece atenção. Um fornecedor de prototipagem rápida pode ser uma gráfica 3D, um parceiro de usinagem CNC, um especialista em fundição a vácuo ou um fabricante que conecta todos os três com acabamento superficial e produção de baixo volume. A diferença aparece no prazo de entrega, na escolha do material, no feedback do DFM e na facilidade com que um protótipo se torna uma amostra do produto. Um fornecedor de prototipagem não é um atacadista de peças padronizadas; é um parceiro de fabricação que interpreta um projeto e retorna uma resposta física.
O que os serviços de prototipagem rápida realmente oferecem
Os serviços de prototipagem rápida geralmente oferecem três coisas ao mesmo tempo: geometria, comportamento do material e uma ferramenta de comunicação. A geometria é a óbvia. Uma parte física mostra se uma tampa fica nivelada, se um conector passa pela parede ou se um suporte pode ser montado com o fixador pretendido. O comportamento material é menos óbvio, mas muitas vezes mais importante. Um modelo de resina pode parecer correto e ainda assim flexionar demais, rachar ou amolecer perto de uma fonte de calor. A ferramenta de comunicação é importante porque uma amostra física permite que design, engenharia, compras e marketing discutam o mesmo objeto em vez de diferentes interpretações de uma tela.
Um bom trabalho de prototipagem também inclui feedback do projeto para fabricação. Antes de iniciar a máquina, o fornecedor deve revisar a espessura da parede, os ângulos de inclinação, a colocação do suporte, o acesso à ferramenta, o empilhamento de tolerâncias e o acabamento superficial. Esse feedback não é papelada. É a diferença entre uma peça que chega no prazo e uma peça que chega com um bilhete dizendo que a nervura fina quebrou durante a retirada do suporte. Um fabricante que faz perguntas antes de fazer uma cotação costuma ser um parceiro melhor do que aquele que simplesmente aceita todos os arquivos e promete tudo.
Há também uma função comercial. Um protótipo pode apoiar uma demonstração para investidores, uma amostra de feira comercial, um piloto para um cliente ou uma revisão interna de design. Em cada caso, a peça precisa ter uma aparência e um comportamento adequados para o público. Um acessório FDM bruto pode ser perfeito para um teste de fábrica e completamente errado para uma reunião com compradores de varejo. O serviço de prototipagem deve compreender o propósito, não apenas a geometria.
Como combinar um método de prototipagem com a pergunta que você precisa responder
A maneira mais rápida de escolher um processo é começar pela pergunta, não pela máquina. Se a pergunta for “A caixa fica bem na mão?” uma impressão suave em resina pode ser suficiente. Se a pergunta for “Este suporte de alumínio sobreviverá a um teste de vibração?” a peça provavelmente precisa de metal e de um processo que produza propriedades metálicas. Se a pergunta for “Podemos mostrar cinquenta unidades a um grupo focal no próximo mês?” a fundição a vácuo pode ser uma ponte melhor do que outra rodada de impressão 3D.
| Método | Melhor para | Materiais típicos | Pontos fortes | Limites para planejar |
|---|---|---|---|---|
| Impressão 3D em resina SLA e DLP | Modelos visuais, verificações de ajuste, superfícies lisas, peças transparentes ou flexíveis | Resina padrão, resina tipo ABS, resina flexível, resina transparente, resina de cera vermelha | Detalhes finos, acabamento suave, retorno rápido | Linhas de camada, resistência limitada ao calor, marcas de remoção de suporte |
| Impressão 3D de náilon SLS | Suportes funcionais, dutos, dobradiças vivas, pequenas montagens | Nylon preto, nylon branco, nylon reforçado com fibra de vidro | Boa resistência, sem estruturas de suporte, geometria complexa | Superfície porosa, menos detalhes que a resina, cor limitada |
| Impressão 3D de metal SLM | Protótipos metálicos com canais internos complexos ou estruturas leves | Alumínio AlSi10Mg, aço inoxidável 316L, titânio Ti6Al4V, aço ferramenta H13/S136 | Propriedades do metal, liberdade de design, peças consolidadas | Maior custo, pós-processamento, remoção de suporte, estresse térmico |
| Usinagem CNC | Tolerâncias restritas, plásticos de engenharia reais, roscas, insertos, peças grandes | Alumínio, aço, latão, ABS, PC, POM, nylon e outras classes usináveis | Excelente controle dimensional, ampla gama de materiais, bom acabamento superficial | Custo de configuração, limites de acesso a ferramentas, desperdício de material |
| Fundição a vácuo e moldes de silicone | Duplicatas de baixo volume, correspondência de cores, peças semelhantes a borracha, amostras de pré-lançamento | Resinas de poliuretano, materiais semelhantes a ABS, semelhantes a PP e semelhantes a borracha | Menor custo por peça em pequenos volumes, bons detalhes de superfície, opções de cores | Limites de vida útil do molde, mais lentos que a impressão direta para impressões únicas e controle de encolhimento |
| Acabamento de superfície | Amostras de aparência, correspondência de textura, marca, verificações de durabilidade | Tintas, revestimentos, anodização, galvanoplastia, gravação a laser, decalques | Melhora a qualidade visual e tátil, suporta aprovações do cliente | Adiciona prazo de entrega, risco de variação de cores e regras de design específicas do processo |
A tabela é um ponto de partida, não um livro de regras. Muitos projetos combinam métodos. Uma pastilha usinada em CNC pode ser sobremoldada em uma carcaça fundida a vácuo. Uma impressão em resina pode ser pintada para testar um esquema de cores. Um suporte de metal pode ser usinado primeiro e depois produzido por fundição. A pergunta útil é: o que a próxima decisão exige? Se a decisão precisar de uma aparência lisa, priorize a superfície. Se precisar de um ajuste preciso, priorize a tolerância. Se precisar de uma resposta material, priorize o par material e processo.
Impressão 3D para serviços de prototipagem rápida: onde é melhor
A impressão 3D continua sendo o ponto de entrada padrão para muitos serviços de prototipagem rápida porque remove as ferramentas do primeiro loop. Uma alteração de design pode ser impressa e testada sem molde, acessório ou configuração longa. Essa velocidade é útil durante o trabalho inicial de conceito, mas também pode ocultar problemas se o processo for escolhido de forma descuidada. Impressão em resina, sinterização de náilon, fusão de metal e extrusão de filamento produzem diferentes superfícies, resistências e tolerâncias. Tratá-los como uma categoria leva a expectativas incompatíveis.
Processos de resina para aparência e ajuste
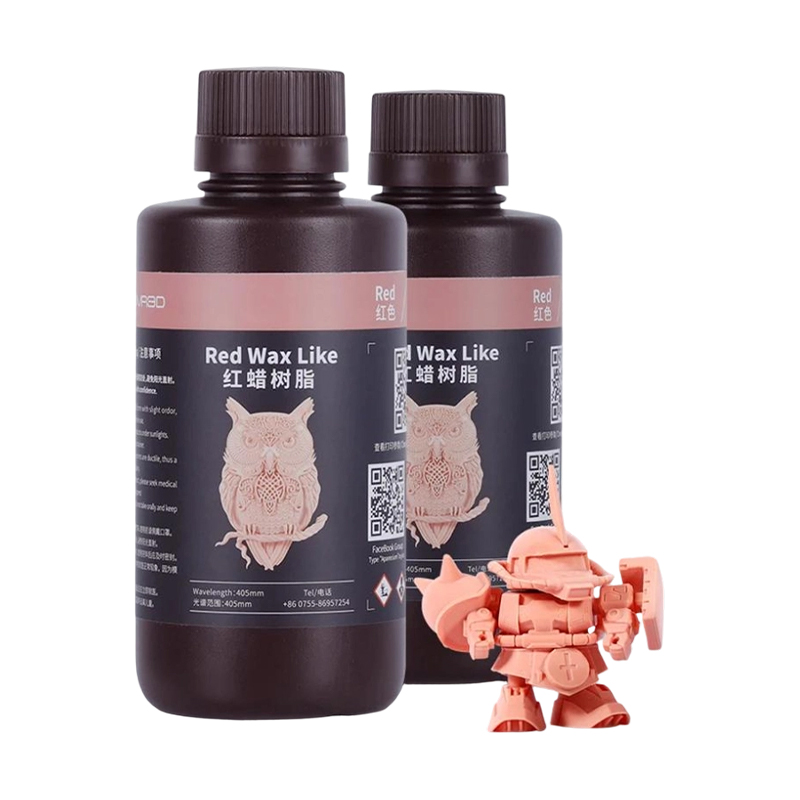
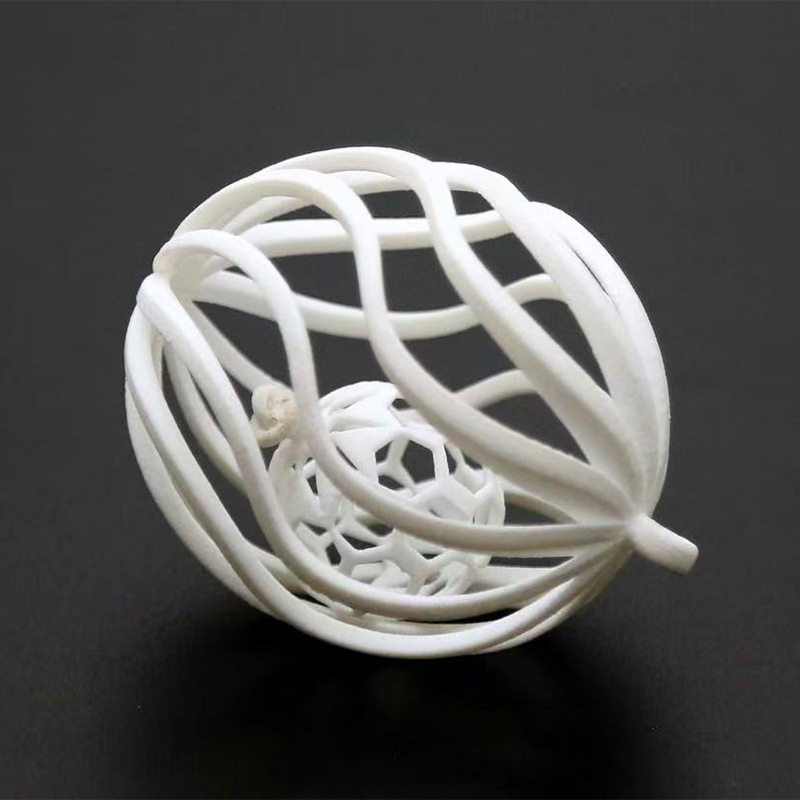
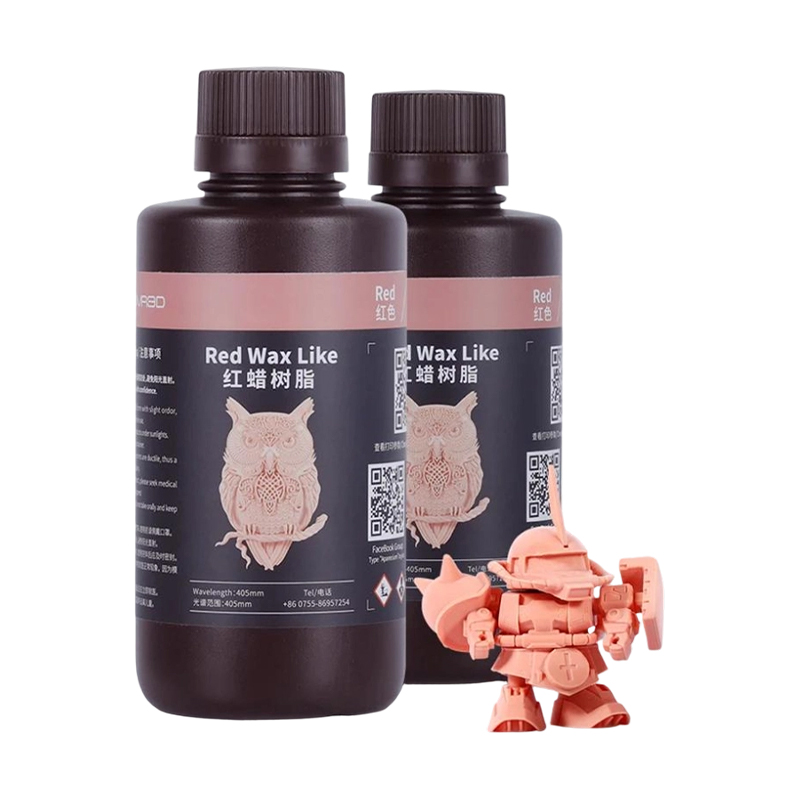
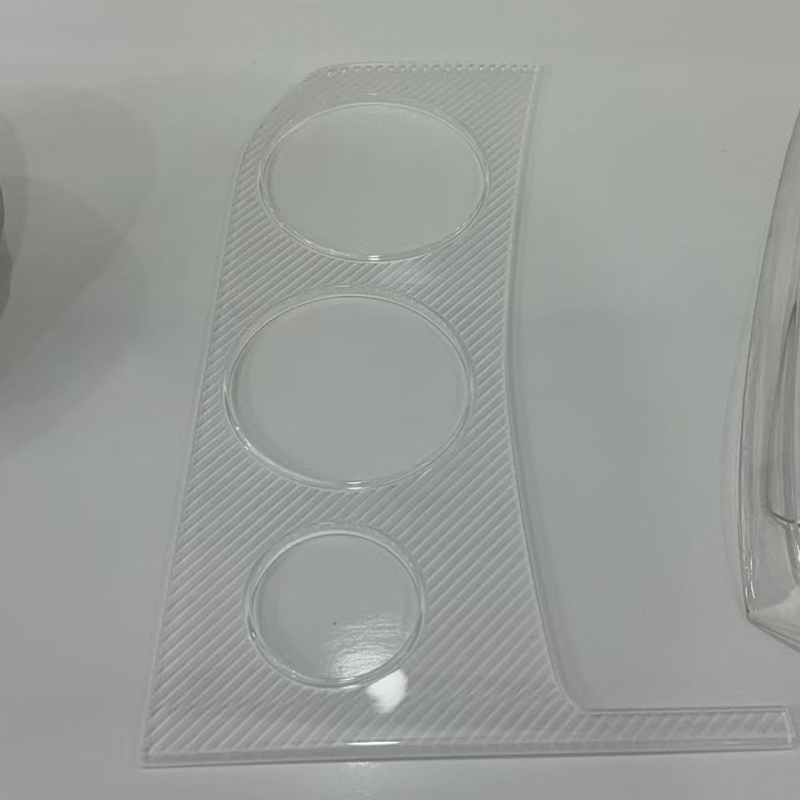
A impressão em resina SLA e DLP é frequentemente usada quando a peça precisa parecer limpa, mostrar detalhes finos ou caber em uma montagem pequena. A resina padrão proporciona uma superfície lisa para modelos visuais. A resina tipo ABS oferece mais resistência ao impacto para encaixes e caixas. A resina flexível pode simular juntas, alças e áreas de toque suave. A resina transparente suporta verificações de tubos de luz e coberturas transparentes. A resina de cera vermelha é usada em fluxos de trabalho de fundição onde um padrão é necessário. Esses materiais não são intercambiáveis e o fornecedor deve explicar as compensações em vez de simplesmente citar o preço mais baixo por grama.
As peças de resina geralmente precisam de remoção de suporte, limpeza e pós-cura. Esse pós-processamento pode afetar a precisão dimensional e a qualidade da superfície. Uma característica fina pode deformar durante a cura. Uma parte transparente pode precisar de polimento para atingir a clareza desejada. Uma peça flexível pode rasgar se os suportes forem removidos muito rapidamente. Esses são detalhes normais de produção, mas devem ser discutidos antes do lançamento do arquivo.
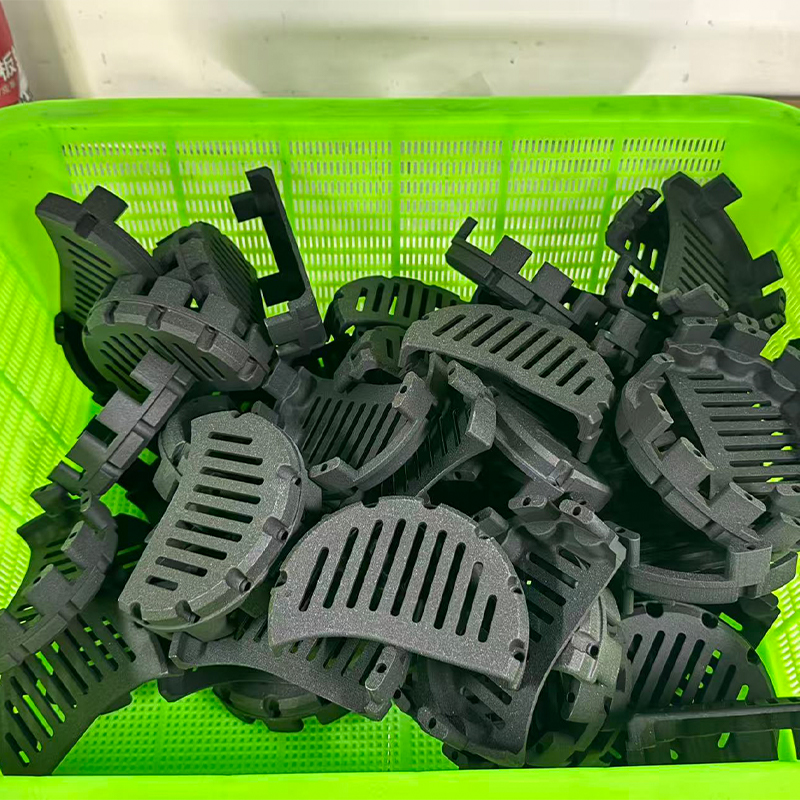
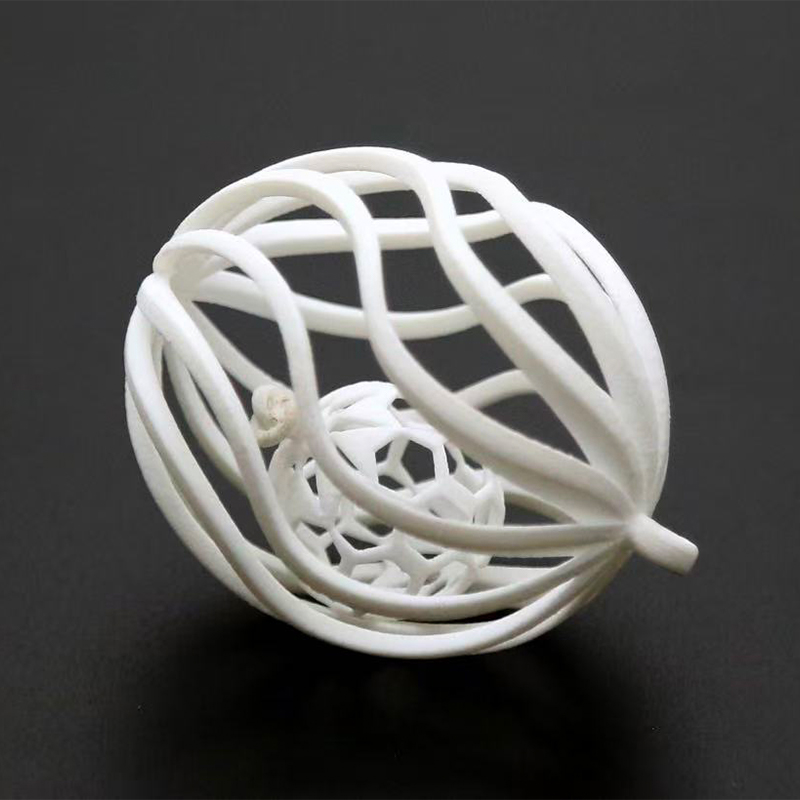
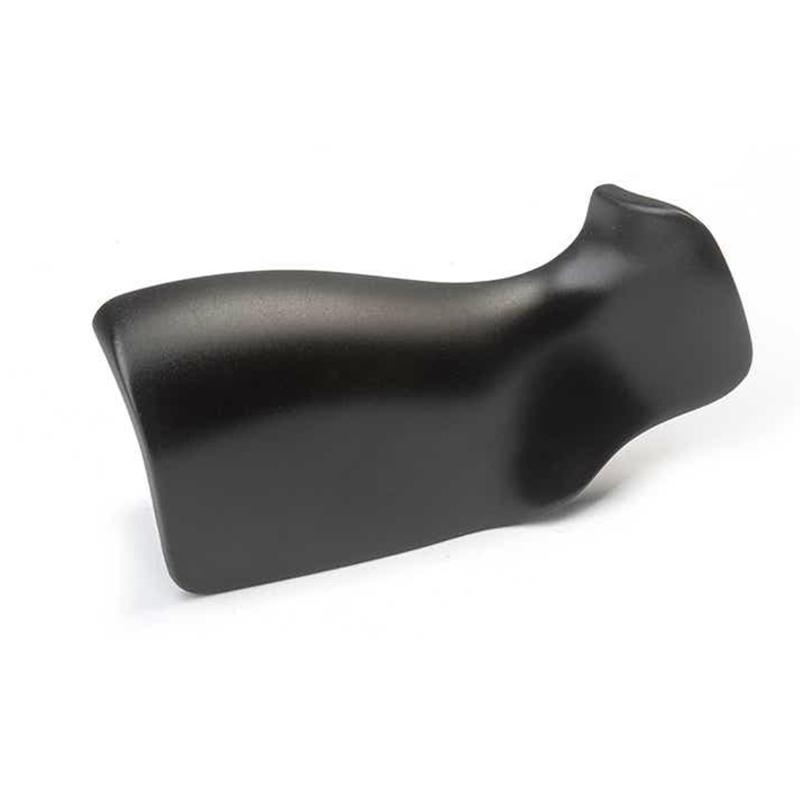
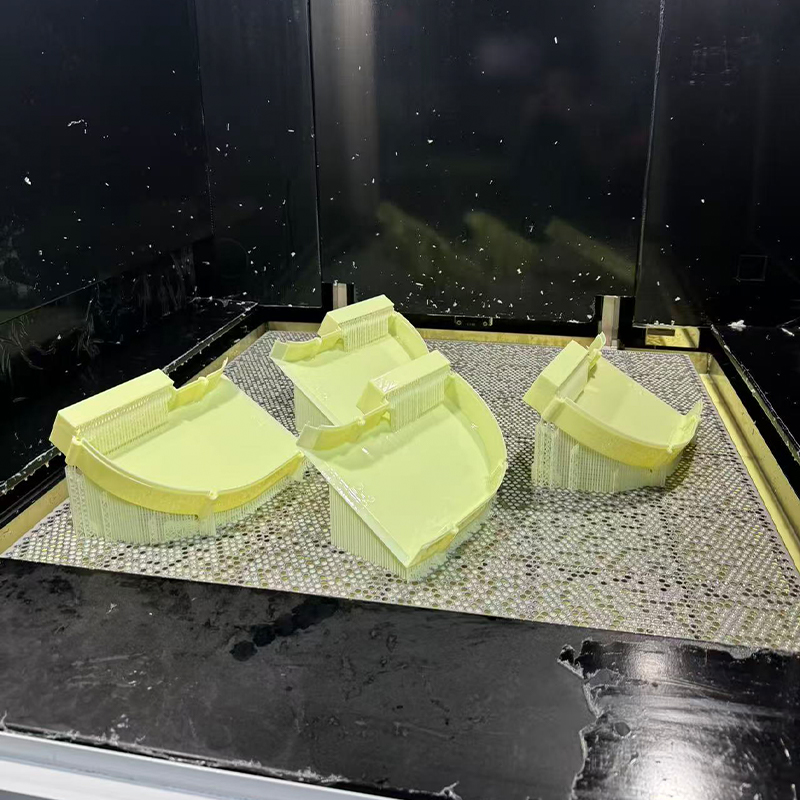 Impressão 3D em resina SLA para protótipos de alto detalhe O serviço de estereolitografia produz protótipos suaves e detalhados em resinas tipo ABS, transparentes, pretas, esbranquiçadas e flexíveis para modelos conceituais e caixas funcionais. Ver Produto →
Impressão em nylon e metal para verificações funcionais
O náilon SLS é um forte candidato para suportes funcionais, dutos, tampas e pequenas montagens que precisam sobreviver ao manuseio. Como o processo utiliza pó não sinterizado como suporte, ele pode produzir geometria aninhada e dobradiças vivas sem as marcas de suporte comuns em processos de resina. A superfície é normalmente porosa e fosca, o que é adequado para peças internas, mas pode precisar de acabamento para amostras voltadas para o cliente. O náilon reforçado com fibra de vidro pode melhorar a rigidez, embora também altere a superfície e o comportamento de desgaste da peça.
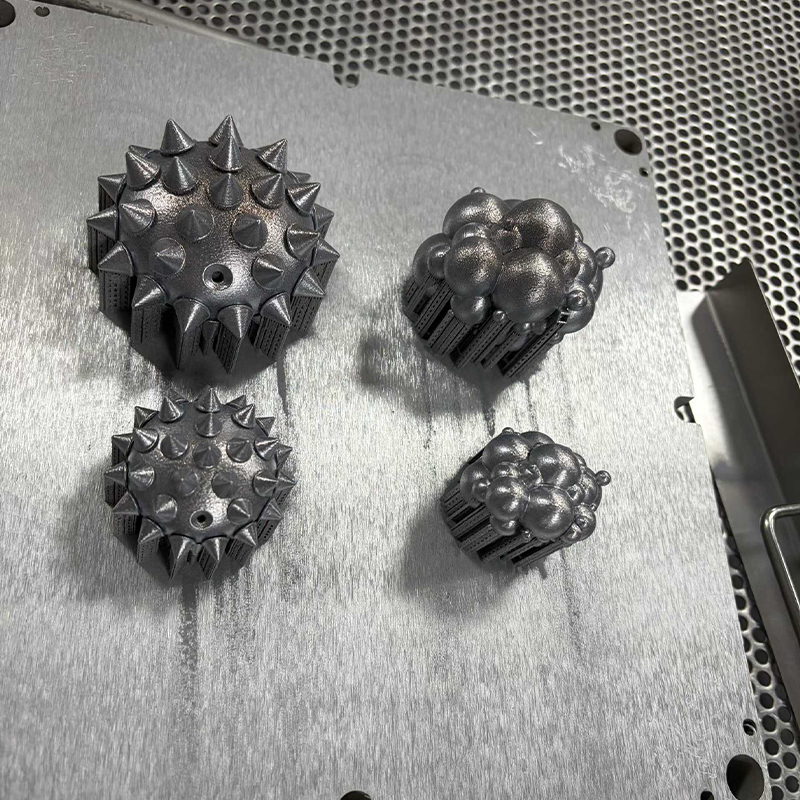
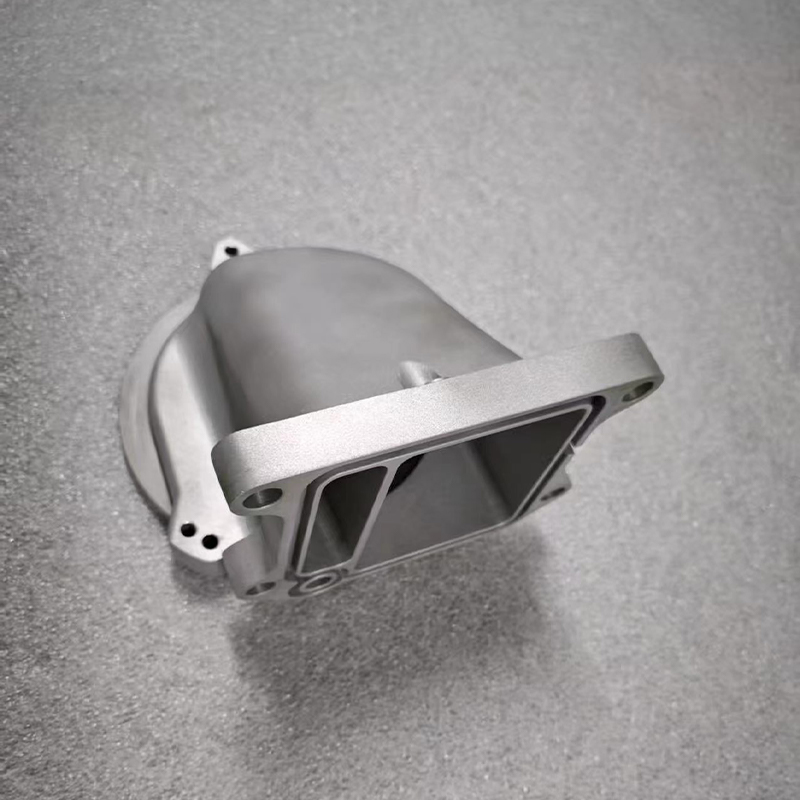
A impressão metálica SLM é utilizada quando o protótipo deve ser metálico, quando os canais internos são importantes ou quando um projeto consolidado pode remover várias peças montadas. Alumínio, aço inoxidável, titânio e aço para ferramentas trazem propriedades e necessidades de pós-processamento diferentes. A impressão em metal raramente é o caminho de menor custo para um bloco simples, mas pode ser o caminho mais direto para uma geometria complexa que não pode ser usinada facilmente.
A impressão FDM é frequentemente usada para grandes acessórios, gabaritos, medidores de verificação e modelos de conceito inicial, onde o custo e o tamanho são mais importantes do que os detalhes finos. Materiais padrão como PLA, PETG e ABS atendem às necessidades gerais, enquanto PLA, PAHT CF e PPS CF de alta temperatura suportam verificações funcionais mais exigentes. As linhas visíveis da camada fazem parte do processo, portanto o FDM geralmente não é adequado para uma amostra de exibição que deve parecer moldada.
Usinagem CNC e fresamento de precisão em um programa de prototipagem
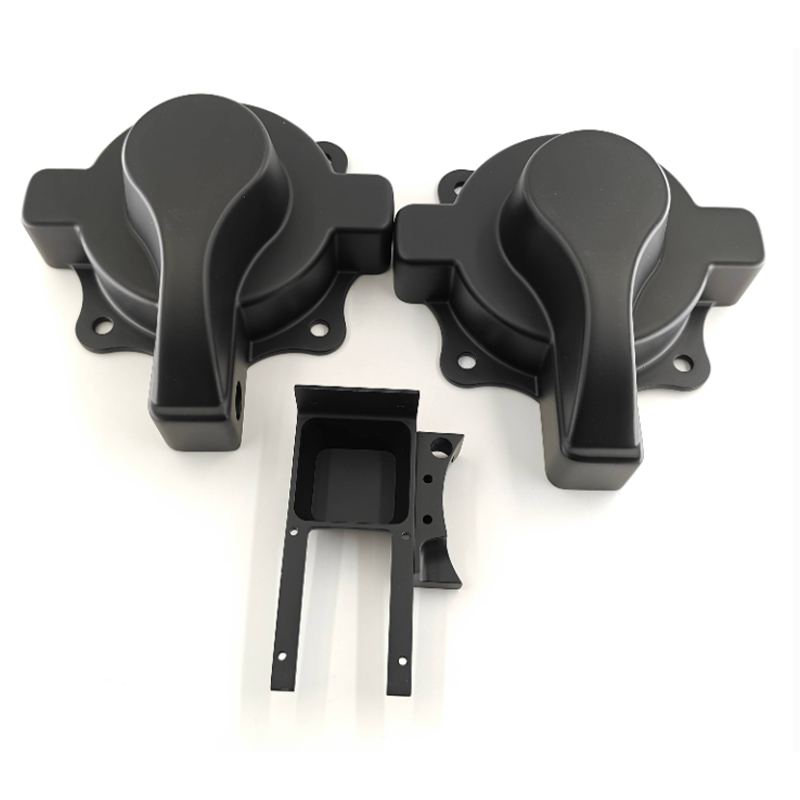
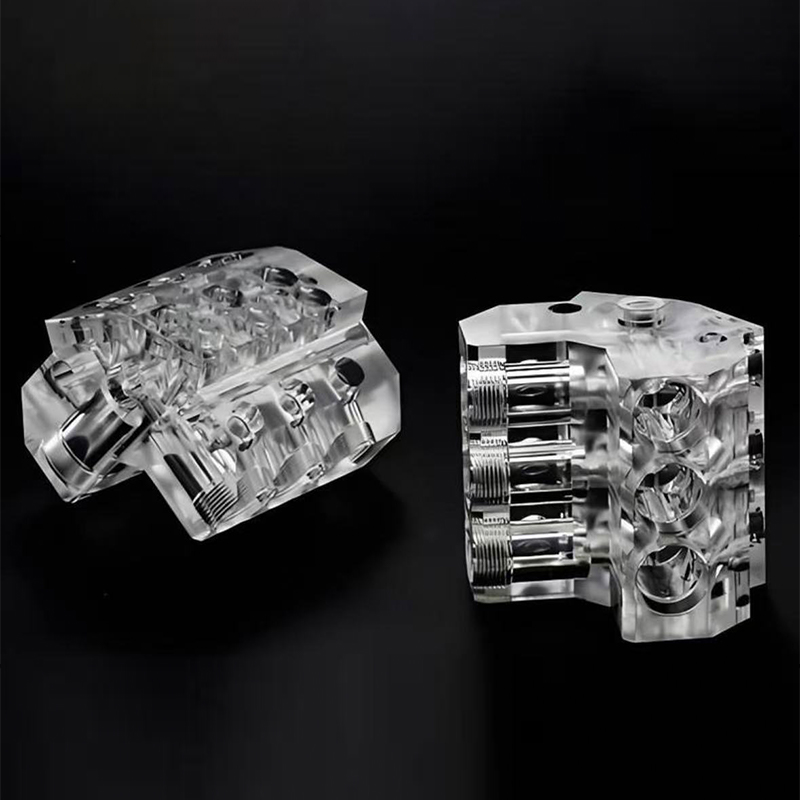
A usinagem CNC entra na conversa de prototipagem quando a peça precisa de tolerâncias mais rígidas, materiais de engenharia reais ou uma superfície que se comporte como o produto final. Uma carcaça usinada em ABS ou policarbonato pode ser montada com parafusos e insertos reais. Um suporte de alumínio pode ser testado em um veículo ou robô sem a ressalva de que é apenas um modelo de resina. Uma guia de luz acrílica usinada pode ser polida para verificar a clareza. Estas são vantagens práticas que a impressão 3D nem sempre consegue igualar.
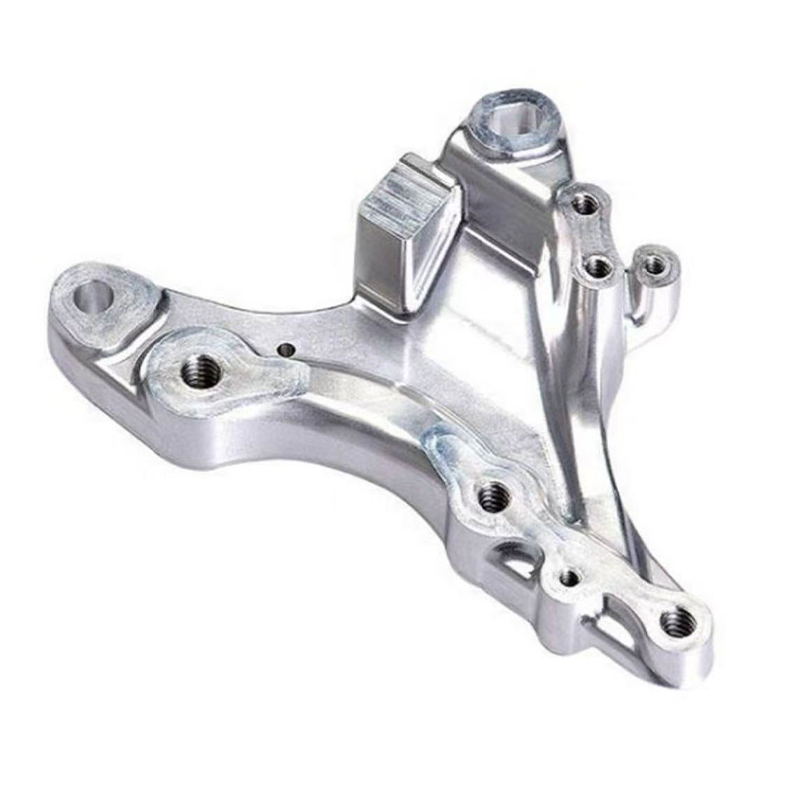
O fresamento CNC geralmente é a primeira escolha para peças prismáticas, bolsões, ranhuras, faces de montagem e furos roscados. O torneamento CNC é melhor para peças redondas, como eixos, buchas, espaçadores e adaptadores. O fresamento CNC de precisão estende a mesma ideia a recursos que precisam de controle cuidadoso, como assentos de rolamentos, superfícies de vedação e interfaces de acoplamento. A compensação é o tempo de configuração e o acesso à ferramenta. Um projeto com bolsões profundos e estreitos, cantos internos afiados ou cortes inferiores pode precisar de usinagem por descarga elétrica ou de um redesenho. Um fornecedor que revisa o modelo antecipadamente pode muitas vezes sugerir uma pequena mudança que mantenha a peça usinável sem alterar sua função.
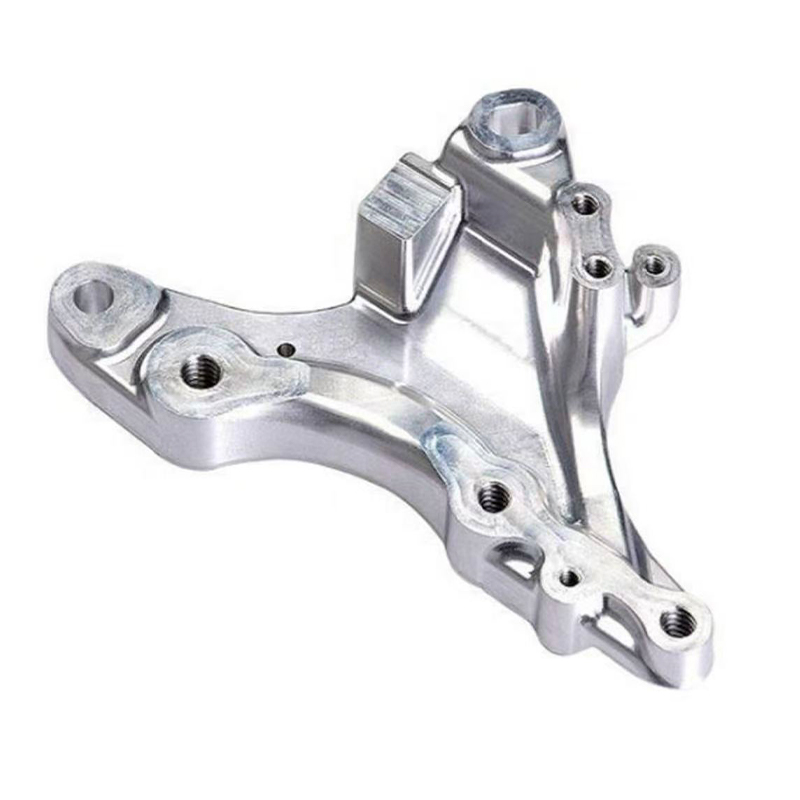
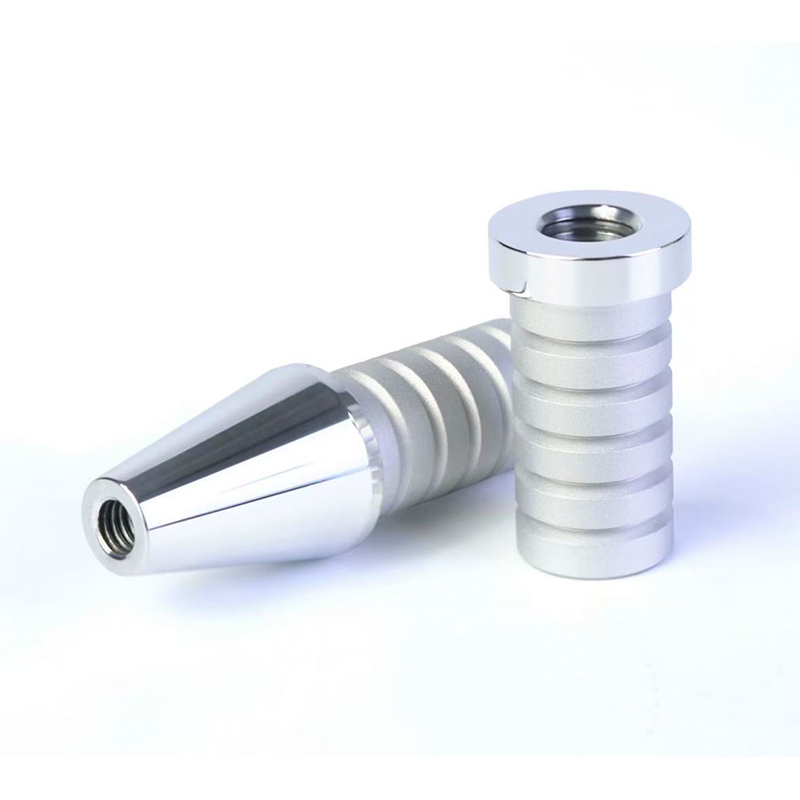
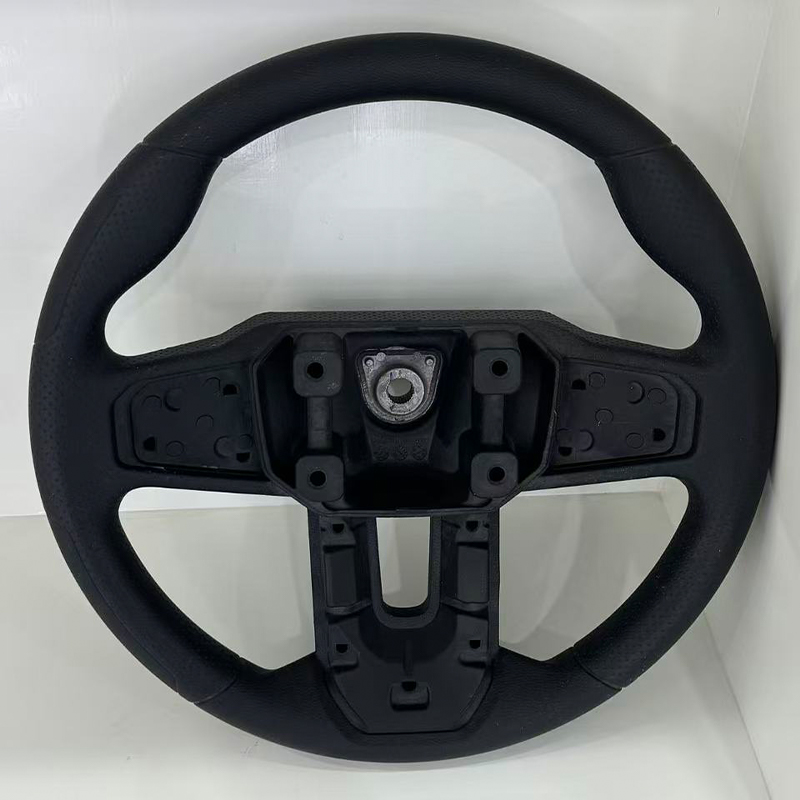
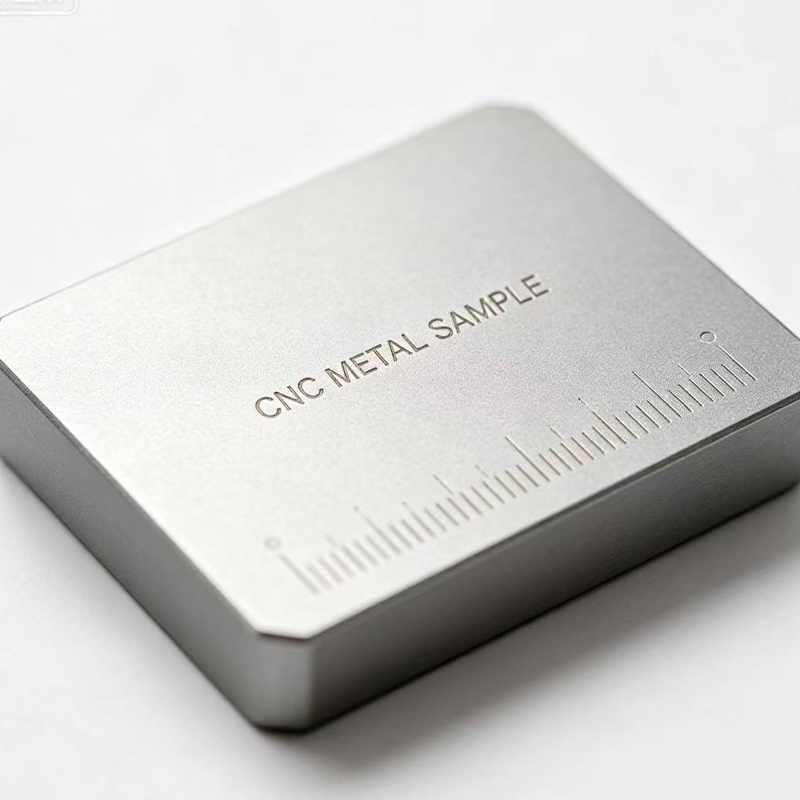
 Serviço de fresagem CNC para peças de metal e plástico O fresamento personalizado de 3 a 5 eixos abrange alumínio, aço inoxidável, aço-liga e plásticos de engenharia, com tolerâncias de até 0,1 mm para protótipos funcionais e acessórios. Ver Produto →
A escolha do material é uma parte importante da decisão do CNC. O alumínio é popular para protótipos porque é leve, usinável e pode ser anodizado. O aço inoxidável é usado quando a resistência à corrosão ou a resistência são importantes. Latão e cobre aparecem em aplicações elétricas e térmicas. Plásticos de engenharia como POM, PC, ABS e náilon são comuns em tampas, acessórios e isoladores. Cada material tem diferentes comportamentos de cavaco, alívio de tensão e requisitos de acabamento superficial; portanto, a mesma geometria pode precisar de parâmetros diferentes ou até mesmo de uma abordagem de projeto diferente.
Os protótipos CNC também tendem a se parecer mais com peças de produção. Marcas de ferramentas podem ser removidas por lixamento, polimento ou jateamento. Anodização, pintura, gravação a laser e galvanoplastia podem ser aplicadas após a usinagem. Isso torna o CNC uma forte escolha para amostras voltadas para o cliente, especialmente quando o produto final também será usinado ou quando a amostra tiver que sobreviver a repetidos manuseios. O custo por peça costuma ser mais alto do que uma simples impressão 3D, mas o valor vem da confiança que a peça proporciona.
Fundição a vácuo e moldes de silicone para protótipos de baixo volume
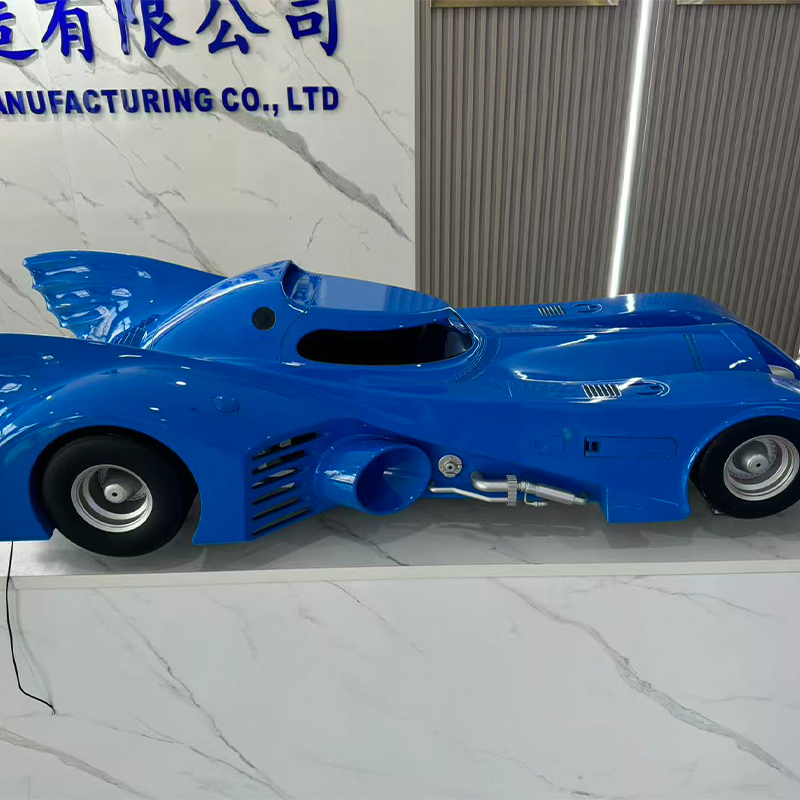
A fundição a vácuo preenche a lacuna entre um protótipo único e uma ferramenta de produção. Um padrão mestre é feito por impressão 3D ou usinagem CNC, um molde de silicone é moldado ao redor dele e resina de poliuretano é derramada sob vácuo para produzir duplicatas. Esse fluxo de trabalho é útil quando a equipe precisa de dez, cinquenta ou cem peças para testes de mercado, testes de campo, amostras de vendas ou validação de pré-produção. O custo por peça geralmente cai em comparação com a impressão 3D direta, e a superfície pode ser ajustada para corresponder a uma aparência moldada.
Os moldes de silicone podem reproduzir detalhes finos e capturar texturas, logotipos e recursos compactos. As opções de materiais incluem sistemas tipo ABS, tipo PP, tipo borracha e outros sistemas de poliuretano. Essa linha permite que uma equipe teste um soft grip, uma carcaça de encaixe rápido ou uma tampa pintada sem se comprometer com a moldagem por injeção. A correspondência de cores é possível, mas não é o mesmo que controle de cores de produção. Um fornecedor deve discutir o pigmento, a textura da superfície e o nível de brilho antes de produzir um conjunto completo.
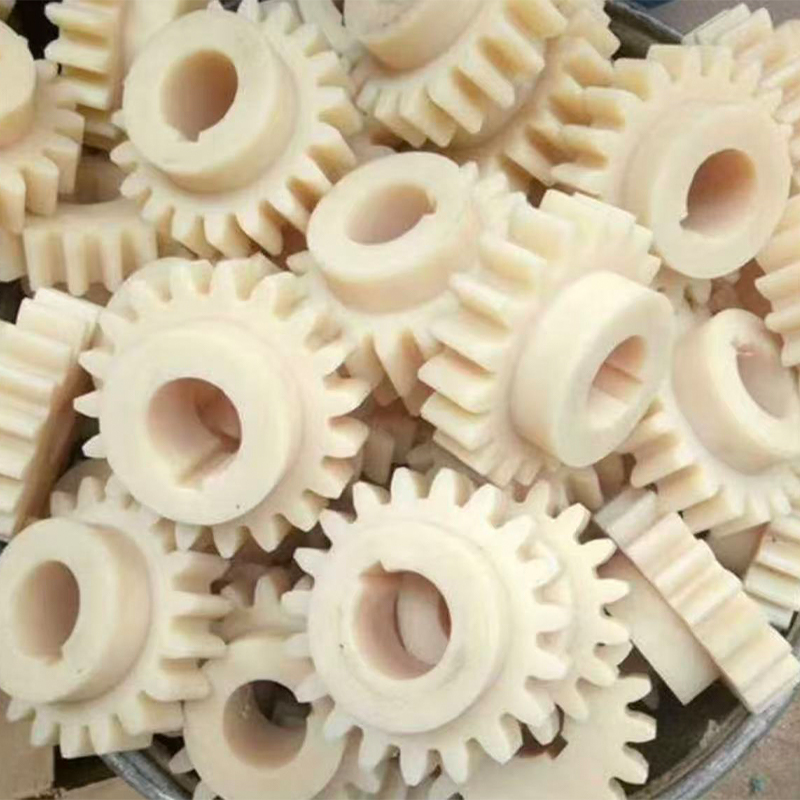
 Fundição a vácuo para protótipos de poliuretano de baixo volume A fundição em molde de silicone produz de 15 a 25 peças por molde em resinas tipo ABS, tipo PP e tipo borracha para verificações de ajuste, gabinetes e produção de pontes. Ver Produto →
A fundição a vácuo tem limites que devem ser planejados com antecedência. Um molde de silicone tem vida finita e o padrão mestre deve ser preciso porque cada cópia herda sua geometria. A contração varia de acordo com a resina, portanto dimensões críticas podem precisar de compensação. Furos muito pequenos, paredes finas e arestas vivas podem desgastar o molde mais rapidamente. O processo também é menos adequado para aplicações de alta temperatura ou peças que necessitam de resistência semelhante à do metal. Para o projeto certo, entretanto, é uma ponte eficiente que produz um lote consistente sem ferramentas de aço.
É aqui que um fabricante completo pode reduzir o atrito. Se o molde master for impresso internamente, o molde de silicone for feito internamente e o acabamento for feito internamente, os handoffs são mais curtos e a responsabilidade fica mais clara. O cliente não precisa coordenar três fornecedores ou explicar o mesmo requisito três vezes. Isso importa quando o cronograma é apertado e o padrão de aparência é específico.
Acabamento de superfície: a diferença entre um protótipo e uma amostra de produto
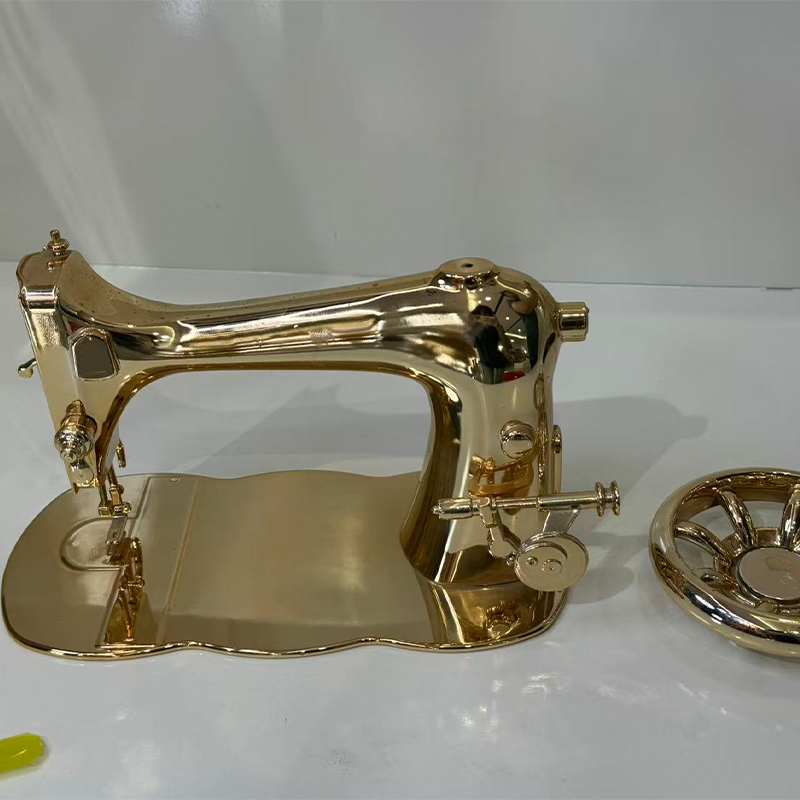
Um protótipo pode estar dimensionalmente correto e ainda assim falhar na avaliação do cliente porque a superfície parece errada. O acabamento superficial fecha essa lacuna. A pintura e o revestimento podem combinar com uma aparência fosca ou brilhante. A anodização confere ao alumínio um acabamento durável semelhante ao de produção. A galvanoplastia adiciona uma aparência metálica ou superfície condutora. A gravação a laser cria marcas, números de série ou marcações. Decalques e serigrafia reproduzem etiquetas e gráficos. Revestimentos macios e duros alteram a sensação e a resistência a arranhões. As peças transparentes podem ser polidas ou revestidas para atingir uma aparência semitransparente ou totalmente transparente.
O acabamento deverá ser definido antes do orçamento e não após a chegada das peças. Uma solicitação de “pintura para combinar” não é uma especificação. O fornecedor precisa de uma referência de cor, nível de brilho, amostra de textura e definição de quais superfícies serão visíveis. Se a peça for manuseada, o acabamento deverá sobreviver ao manuseio. Se for limpo com solventes, o revestimento deverá resistir a eles. Se for uma amostra de exibição, o padrão cosmético pode ser mais rigoroso do que para um acessório interno. Esses detalhes afetam a escolha do processo, o lead time e a taxa de rejeição.
O acabamento também interage com o processo de prototipagem. Uma peça de resina pode precisar de lixamento antes da pintura porque as linhas da camada podem telegrafar através de um revestimento fino. Uma peça usinada pode precisar de jateamento para criar uma textura uniforme antes da anodização. Uma peça fundida a vácuo pode precisar de remoção do desmoldante antes da pintura. Um fornecedor que controla tanto a peça quanto o acabamento pode ajustar o processo inicial em vez de tentar corrigir os defeitos no final.
Critérios de seleção para um fornecedor confiável de prototipagem rápida
A maioria dos compradores seleciona fornecedores de prototipagem com base em preço e prazo de entrega e descobre mais tarde que a comunicação e o suporte de engenharia são igualmente importantes. Uma avaliação útil deve analisar a forma como o fornecedor lida com as questões e não apenas a rapidez com que consegue fazer a cotação. O gráfico abaixo reflete os critérios que muitas vezes separam um projeto tranquilo de um ciclo caro de reimpressões e explicações.
Estas percentagens não são uma estatística de mercado; eles são uma classificação prática baseada nas preocupações comuns dos compradores em projetos de prototipagem personalizada. Use-os como uma lista de verificação de discussão em vez de um scorecard.
A primeira barra é importante porque o feedback antecipado evita o retrabalho tardio. Se um fornecedor detectar uma parede fina, um bolsão profundo ou um problema de pilha de tolerâncias antes da usinagem, o cliente poderá alterar o projeto enquanto a mudança ainda for barata. A segunda barra é importante porque uma oficina de processo único pode forçar todas as perguntas a uma única resposta. Um fabricante de resina, náilon, metal, CNC, fundição a vácuo e acabamento pode recomendar uma rota diferente quando a primeira não for adequada.
O controle e a inspeção de tolerância merecem mais do que uma caixa de seleção. Pergunte como as dimensões críticas são medidas, que dados de referência são usados e se o relatório de inspeção incluirá os recursos importantes para a montagem. A confiabilidade do lead time também é uma questão técnica, não apenas de agendamento. Um fornecedor realista sinalizará um acabamento que acrescenta dois dias ou um molde que precisa de um ciclo de cura extra. A confidencialidade é igualmente prática. O fornecedor deve saber quem pode ver os arquivos, como os dados são armazenados e o que acontece quando um projeto termina.
A qualidade do acabamento superficial geralmente decide se uma amostra será aceita. Uma peça que se encaixa perfeitamente, mas tem pintura irregular ou marcas de suporte visíveis, ainda assim será reprovada na avaliação do cliente. O melhor fornecedor discutirá a aceitação dos cosméticos antes da produção e mostrará uma amostra ou um padrão claro quando o acabamento for crítico.
Tolerâncias, materiais e o custo real do retrabalho
A tolerância é uma das partes mais incompreendidas da prototipagem rápida. Um desenho pode indicar “±0,1 mm” em todas as dimensões, mas nem todo processo consegue manter isso em todos os lugares. A impressão em resina pode manter detalhes precisos no plano enquanto deforma em uma face plana grande. O náilon SLS pode ser forte e preciso o suficiente para um braquete, mas tem uma superfície mais áspera que afeta a face de vedação. A usinagem CNC pode manter tolerâncias restritas em recursos acessíveis, mas um bolsão profundo ou uma parede fina pode se mover durante a usinagem. A fundição a vácuo herda o padrão mestre e adiciona encolhimento, portanto, dimensões críticas precisam de compensação.
A abordagem prática é identificar dimensões críticas para o funcionamento e deixar que o fornecedor se concentre nelas. Um padrão de furo de montagem, um assento de rolamento, uma ranhura de vedação ou uma abertura de conector geralmente são mais importantes do que o comprimento total de uma tampa cosmética. Se todas as dimensões forem marcadas como críticas, o fornecedor terá que escolher uma rota mais lenta e mais cara ou aceitar o risco. Uma breve revisão de tolerância muitas vezes pode reduzir custos sem reduzir a qualidade.
O comportamento material também muda o significado de um protótipo. Uma peça de resina pode ser rígida em um teste de flexão simples e quebradiça em um teste de queda. Uma peça de náilon pode sobreviver ao impacto, mas deformar-se sob uma carga constante. Uma peça de alumínio usinada pode ser forte, mas mais pesada que a peça de plástico de produção. Uma peça de poliuretano fundido a vácuo pode parecer ABS, mas tem resistência ao calor diferente. Estas diferenças não são defeitos; são razões para testar a propriedade certa. O fornecedor deve perguntar como a peça deve sobreviver e não apenas como deveria ser.
Fontes comuns de retrabalho
- Paredes finas ou nervuras que quebram durante a remoção ou manuseio do suporte.
- Falta de tiragem em peças fundidas a vácuo ou moldadas, causando aderência ou rasgo.
- Cantos internos afiados em peças CNC que não podem ser alcançados pela fresa.
- Alvos de cores ou brilho irrealistas sem referência física.
- Roscas ou inserções especificadas sem espessura de parede suficiente.
- Grandes superfícies planas que deformam após impressão, cura ou usinagem.
- Conjuntos cotados como peças separadas sem verificação de tolerâncias de acoplamento.
O retrabalho é caro não só por causa da segunda parte. Também consome tempo de engenharia, atrasa uma revisão e pode atrasar a data de lançamento. Um protótipo que custa um pouco mais, mas chega com material e acabamento certos, pode sair mais barato do que três tentativas de baixo custo que nunca respondem à pergunta. Esse é o argumento comercial para uma revisão antecipada do DFM e para um fornecedor que está disposto a dizer “esse recurso não funcionará como planejado”.
Do protótipo à produção de baixo volume: quando um processo não é suficiente
Muitos projetos não passam de um único protótipo para um único processo de produção. Eles se movem através de uma corrente. Um projeto é impresso para verificar a forma, depois usinado para verificar uma interface crítica e, em seguida, fundido a vácuo para produzir um pequeno lote para teste de campo e, em seguida, finalizado para corresponder à amostra do cliente. Cada etapa responde a uma pergunta diferente. É nas transferências entre as etapas que se perde tempo se os fornecedores forem desconectados.
Uma plataforma de fabricação completa pode simplificar essa cadeia. A mesma equipe pode revisar o arquivo CAD, recomendar um processo, produzir o padrão mestre, fazer o molde de silicone, fundir o lote e aplicar o acabamento. Isto não garante um resultado perfeito, mas reduz o número de vezes que um requisito é traduzido e o número de partes que podem interpretar mal uma tolerância. Também facilita a comparação do protótipo com a intenção de produção, pois o mesmo fornecedor vê ambos.
Para produção de baixo volume, a fundição a vácuo e a usinagem CNC são frequentemente usadas juntas. O CNC pode produzir pastilhas, pinos e recursos de posicionamento precisos. A fundição a vácuo pode produzir o invólucro circundante em uma resina semelhante à de produção. O acabamento superficial pode unificar a aparência. Se a peça final for moldada por injeção, o protótipo ainda poderá testar montagem, ergonomia, embalagem e resposta do cliente. O objetivo não é fingir que um protótipo é uma peça de produção; é reduzir as incógnitas que permanecem quando a produção começa.
Perguntas a serem feitas antes de enviar um arquivo CAD
Uma boa RFQ não é um arquivo anexado com a palavra “citação” na linha de assunto. Dá ao fornecedor contexto suficiente para escolher um processo e sinalizar riscos. A lista a seguir é um checklist prático para um projeto de prototipagem rápida, seja a peça impressa, usinada, fundida ou acabada.
- Qual é a finalidade do protótipo: verificação de ajuste, teste funcional, amostra de aparência, teste de montagem ou demonstração do cliente?
- Quais dimensões são críticas para o funcionamento e quais são cosméticas ou não críticas?
- Qual propriedade do material é mais importante: rigidez, resistência ao impacto, resistência ao calor, transparência, flexibilidade ou acabamento superficial?
- Qual é a quantidade esperada agora e que quantidade poderá ser necessária após a revisão?
- Qual acabamento de superfície é necessário e há uma referência física de cor ou textura?
- A peça será montada com parafusos, inserções, adesivos, encaixes de pressão ou vedações?
- Qual é a data de entrega exigida e qual é a consequência de um atraso?
- Qual formato de arquivo está disponível: STEP, IGES, STL ou um arquivo CAD nativo?
- Existem requisitos de confidencialidade e quem tem permissão para ver os dados?
- Qual é o método de aceitação do primeiro artigo?
As respostas não precisam ser perfeitas. Eles precisam ser claros o suficiente para que o fornecedor faça perguntas melhores. Um fabricante de prototipagem rápida que recebe esse contexto pode muitas vezes sugerir um processo de menor custo, um material mais adequado ou uma mudança de design que aumente as chances de um primeiro artigo bem-sucedido. Essa conversa faz parte do serviço, não é um extra.
Cenários da Indústria: Automotivo, Eletrônicos de Consumo, Drones e Robótica
Diferentes indústrias fazem perguntas diferentes sobre um protótipo. No trabalho automotivo, um protótipo pode ser usado para verificar um suporte de montagem, um ajuste de acabamento, um invólucro de conector ou um acessório para a linha de montagem. A peça pode precisar resistir a vibrações, calor ou produtos químicos. Um modelo visual de resina pode confirmar a embalagem, mas uma peça usinada ou metálica pode ser necessária para um caso de carga real. O fornecedor deve saber se a peça é sob o capô, interna ou externa, pois isso altera o material e finaliza a discussão.
Os projetos de eletrônicos de consumo geralmente passam rapidamente da aparência à montagem. Uma caixa pode precisar de uma superfície lisa pintada, uma abertura de botão precisa e um encaixe rápido que resista ao uso repetido. A impressão em resina pode produzir um modelo de aparência rápida. A usinagem CNC pode produzir uma caixa com roscas e pastilhas reais. A fundição a vácuo pode produzir um pequeno lote para grupos focais ou amostras de vendas. O acabamento da superfície pode corresponder à cor e ao brilho pretendidos. O segredo é testar a sensação e a montagem com antecedência, não apenas o formato.
Os projetos de drones e eVTOL geralmente se concentram em peso, rigidez e integração. Um braço, suporte ou gabinete de protótipo pode precisar ser leve e forte ao se ajustar aos componentes eletrônicos. Nylon SLS, alumínio usinado e materiais FDM reforçados com fibra de carbono podem desempenhar um papel, mas a escolha depende da carga e do ambiente. Um protótipo muito pesado ou muito flexível pode enganar a equipe quanto ao design final.
Os projetos de robótica geralmente precisam de pinças, tampas, suportes e montagens de sensores personalizados. O protótipo pode ser manuseado de maneira grosseira, montado e desmontado muitas vezes ou usado em uma demonstração. Isso torna a durabilidade da superfície e o design do fixador importantes. Uma peça usinada ou fundida a vácuo com inserções adequadas pode ser mais útil do que um modelo impresso frágil, mesmo que o modelo impresso seja mais rápido de produzir.
Confidencialidade e entrega global
A prototipagem geralmente envolve designs não lançados, listas de clientes e prazo de lançamento. A confidencialidade é, portanto, um requisito de fabricação e não uma reflexão legal posterior. Um fornecedor deve ser capaz de explicar quem vê os arquivos, como o acesso é limitado e como as amostras físicas são armazenadas. Um simples NDA é útil, mas não substitui regras internas de tratamento. O cliente também deve perguntar se o fornecedor utiliza subcontratados e, em caso afirmativo, como essas partes estão cobertas.
A entrega global adiciona outra camada. Um protótipo pode precisar chegar antes de uma revisão, uma feira comercial ou uma visita ao cliente. O fornecedor deve ser capaz de discutir embalagem, documentação alfandegária e método de envio sem tratá-los como não relacionados ao cronograma de fabricação. Uma peça que foi concluída no prazo, mas retida em trânsito, perdeu a revisão. Uma boa comunicação inclui rastreamento, fotos antes do envio e um ponto de contato claro quando algo mudar.
Para clientes OEM no exterior, as diferenças de fuso horário podem ser úteis ou prejudiciais. Um fornecedor que responde com resumos e fotos claros por escrito reduz a necessidade de ligações repetidas. Um fornecedor que depende de mensagens curtas sem dimensões ou notas finais cria ambiguidade. O melhor estilo de trabalho geralmente é uma breve recapitulação por escrito após cada decisão: material, processo, acabamento, quantidade, inspeção e data de envio.
Explore recursos de fabricação relacionados
Se você quiser mais contexto sobre como a impressão 3D, a usinagem CNC e a fundição a vácuo se encaixam em um programa de fabricação baseado na China, os recursos a seguir são pontos de partida úteis.
Guia do fabricante de serviços de impressão 3D e usinagem CNC na China Fabricação de equipamentos inteligentes de Zhejiang JiahengPerguntas frequentes sobre serviços de prototipagem rápida
O que são serviços de prototipagem rápida?
Os serviços de prototipagem rápida produzem peças físicas a partir de dados CAD usando processos como impressão 3D, usinagem CNC, fundição a vácuo e acabamento superficial. Eles são usados para testar forma, ajuste, função, aparência e montagem antes que um projeto seja lançado para produção. Os melhores serviços também fornecem feedback do DFM e ajudam a selecionar o processo que corresponde ao teste.
Devo escolher impressão 3D ou usinagem CNC para meu protótipo?
Escolha a impressão 3D quando a velocidade, a geometria complexa ou o baixo custo de configuração são mais importantes. Escolha a usinagem CNC quando precisar de tolerâncias restritas, materiais de engenharia reais, roscas, pastilhas ou uma superfície semelhante à de produção. Muitos projetos usam ambos: um modelo impresso para verificações iniciais e uma peça usinada para validação funcional.
Que tolerância um fornecedor de prototipagem rápida pode ter?
Depende do processo, material, geometria e recurso. Impressão em resina, náilon SLS, usinagem CNC e fundição a vácuo possuem janelas de capacidade diferentes. Em vez de pedir um número único, identifique as dimensões críticas e pergunte ao fornecedor como elas serão controladas e inspecionadas. Uma discussão realista sobre tolerância é mais útil do que uma afirmação geral.
A fundição a vácuo pode substituir a moldagem por injeção em um lote pequeno?
A fundição a vácuo pode produzir um pequeno lote de peças com aparência próxima à produção moldada, especialmente para amostras de pré-lançamento, testes de mercado e volumes de ponte. Não é um substituto permanente para moldagem por injeção. A vida útil do molde, as propriedades do material e a consistência a longo prazo são diferentes. A escolha certa depende da quantidade, do material e da vida útil do programa.
Qual formato de arquivo devo enviar para um orçamento?
STEP ou IGES geralmente é preferido para peças usinadas e fundidas porque preserva a geometria sólida. STL é comum para impressão 3D, mas pode perder recursos finos se a malha for grosseira. Um arquivo CAD nativo pode ser útil para revisão do DFM quando a confidencialidade permitir. Sempre inclua unidades, dimensões críticas e uma nota sobre a finalidade da peça.
Como protejo meu design durante a prototipagem?
Utilize um NDA, compartilhe apenas os arquivos necessários para a cotação e pergunte quem dentro do fornecedor terá acesso. Geralmente é mais fácil trabalhar com um fabricante que lida com dados de forma clara e com um processo de necessidade de conhecimento do que com um que não consegue explicar seus controles internos. As amostras físicas também devem ser manuseadas com o mesmo cuidado que os arquivos digitais.
Um fornecedor de prototipagem pode lidar com a produção de baixo volume após o protótipo?
Muitos podem, mas o caminho exato depende do processo. Fundição a vácuo, usinagem CNC e acabamento em pequenos lotes podem passar do protótipo à produção piloto. Se a peça final for moldada por injeção, o protótipo ainda poderá validar a montagem, a ergonomia e a resposta do cliente enquanto a ferramenta de produção está sendo planejada.
O que afeta o prazo de entrega dos serviços de prototipagem rápida?
O lead time é afetado pelo processo, disponibilidade de material, tamanho da peça, acabamento, quantidade e requisitos de inspeção. Uma simples impressão em resina pode se mover rapidamente, enquanto uma peça usinada com anodização ou um lote fundido a vácuo com correspondência de cores precisa de mais etapas. Um fornecedor que dá um cronograma realista com dependências é mais útil do que aquele que promete o menor prazo possível.
Os serviços de prototipagem rápida funcionam melhor quando são tratados como uma sequência de etapas de aprendizagem, em vez de uma única compra. A primeira parte deve responder a uma pergunta, a segunda deve reduzir o risco e a terceira deve confirmar que o projeto está pronto para a próxima etapa. Um fornecedor que pode alternar entre impressão em resina, impressão em náilon e metal, usinagem CNC, fundição a vácuo e acabamento superficial oferece ao projeto mais maneiras de responder a essas perguntas sem reiniciar a conversa.
A conclusão prática é simples: defina a decisão, nomeie as dimensões críticas, escolha o processo que pode testá-las e peça feedback do DFM antes de a máquina iniciar. Essa abordagem não tornará todos os protótipos perfeitos, mas tornará o resultado mais útil, mais fácil de explicar e menos provável de ser repetido. Para uma equipe sob pressão de cronograma, esse é o valor real de um fabricante confiável de prototipagem rápida.
-
 Serviço de impressão 3D de liga de alumínio AlSi10Mg
-
 Serviço de impressão 3D em resina flexível
-
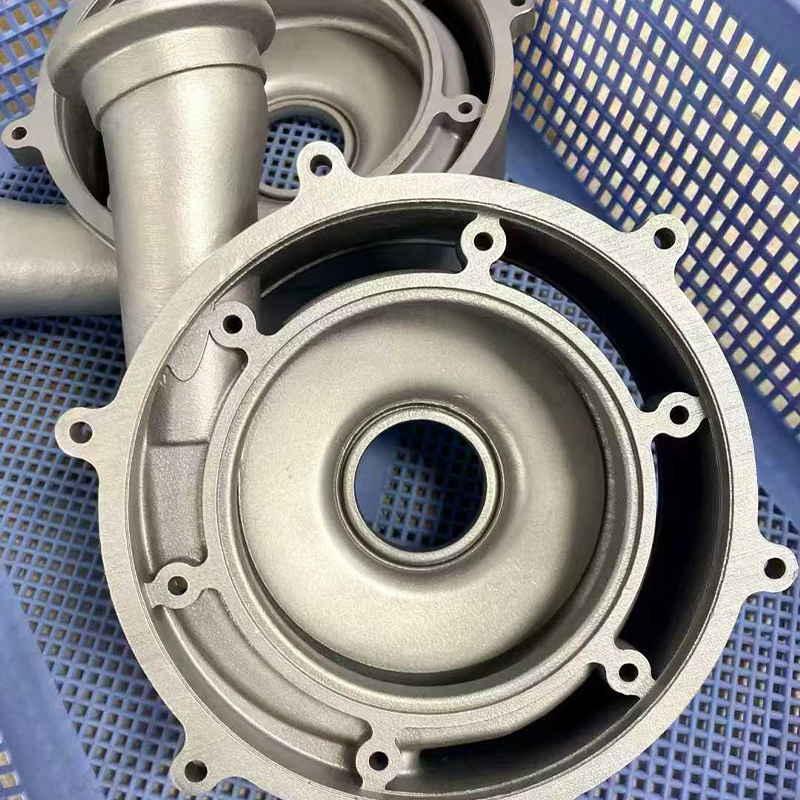 Serviço de impressão 3D em aço inoxidável 316L
-
Serviço de impressão 3D em resina semelhante a ABS amarelo
-
 Serviço de impressão 3D de material reforçado com fibra de carbono de nylon de alta temperatura PAHT+CF
-
 Serviço de impressão 3D de material reforçado com fibra de carbono PPS+CF
Informações de contato
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADICIONAR
-

Edifício 7, nº 188, seção Hongni da estrada Zha Wang, subdistrito de Danghu, cidade de Pinghu, cidade de Jiaxing, província de Zhejiang, China
Direitos de autor© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Fabricantes de plataforma de fabricação inteligente integrada OEM/ODM
