- Serviços de impressão 3D

- Serviços de usinagem CNC

- Serviços de fundição a vácuo

- Serviços de acabamento de superfície

Impressão 3D de poliéter éter cetona: controle de processo, custo e guia de fornecedores
Uma peça ESPIAR pode parecer impecável quando sai da impressora e ainda assim ter um desempenho inferior em serviço se o polímero nunca atingir o estado semicristalino correto. A impressão 3D de poliéter éter cetona tem menos a ver com carregar um filamento de alta temperatura e mais com controlar o calor por meio de secagem, extrusão, resfriamento, recozimento e inspeção. O processo é viável para peças exigentes, mas apenas quando o fornecedor trata a temperatura e a cristalinidade como resultados mensuráveis do processo, em vez de configurações da impressora.
Essa distinção é importante na fase de citação. ESPIAR é um termoplástico de engenharia caro e a extrusão de material em alta temperatura é lenta. Um comprador que compara apenas o preço por centímetro cúbico perderá os maiores fatores de custo: tempo de câmara aquecida, estratégia de suporte, recozimento, margem de usinagem, inspeção e risco de sucata. Um comprador que compara apenas a folha de dados perderá a lacuna do processo entre um cupom de teste e um suporte, vedação, isolador ou peça de desgaste real.
A resposta prática é começar com a função da peça, não com o nome do polímero. Se a peça necessita de ampla resistência química, alto calor contínuo, resistência ao desgaste e rigidez em temperaturas elevadas, o PEEK merece uma avaliação séria. Se a peça necessita principalmente de resistência ao calor e rigidez em um ambiente seco, um composto de fibra de carbono de alta temperatura, uma rota de aditivos metálicos ou um projeto usinado podem fornecer um programa mais previsível. O restante deste guia explica onde a impressão 3D de poliéter éter cetona ganha seu custo e onde se torna uma incompatibilidade cara.
Impressão 3D de poliéter éter cetona: o que o processo realmente exige
PEEK é um termoplástico semicristalino com alto ponto de fusão e forte perfil de propriedades. Na impressão por extrusão de material, o polímero é aquecido bem acima do seu ponto de fusão, depositado camada por camada e depois resfriado sob condições controladas. O perfil exato depende do tipo de resina, da geometria do bico, da geometria da peça e da impressora, mas a direção geral é clara: o PEEK precisa de um bico quente, uma câmara de construção quente e uma estratégia de resfriamento disciplinada. Uma máquina que consegue atingir a temperatura do bico, mas não consegue reter o calor da câmara, terá dificuldade para produzir peças consistentes.
É por isso que a impressão 3D de poliéter éter cetona se enquadra em uma categoria diferente da impressão de PLA, PETG ou mesmo de náilon padrão. O filamento pode precisar de secagem antes do uso, a superfície de construção deve tolerar altas temperaturas e a atmosfera da câmara deve ser estável durante toda a construção. Correntes de ar, portas abertas e ciclos curtos de pré-aquecimento podem criar gradientes térmicos que aparecem mais tarde como empenamento, má ligação da camada ou cristalinidade inconsistente. Esses defeitos podem não ser visíveis na parte externa da peça.
Um erro comum é focar apenas na temperatura do bico. O bico derrete o polímero, mas a câmara e o perfil de resfriamento influenciam o modo como o polímero solidifica. O resfriamento lento e controlado geralmente suporta a cristalinidade. O resfriamento rápido pode deixar o material em um estado mais amorfo, o que pode reduzir a resistência química e a estabilidade dimensional. Alguns fornecedores imprimem PEEK em uma temperatura de câmara mais baixa e contam com recozimento pós-impressão para criar cristalinidade. Isso pode funcionar, mas transfere o risco para a etapa de recozimento e requer um ciclo verificado para a geometria da peça.
Há também uma dimensão de custo de hardware. As impressoras de alta temperatura usam aquecedores, isolamento, motores e controles térmicos mais robustos do que as máquinas padrão. Esse custo é recuperado através do tempo da máquina, e não apenas através do material. Para um comprador, a implicação é simples: peça a janela real do processo, não apenas o nome do material. Pergunte como o fornecedor verifica a uniformidade da câmara, como lida com a expansão térmica durante uma construção longa e como registra o ciclo de recozimento.
Por que a cristalinidade decide se uma peça PEEK funciona
O PEEK pode existir nas formas amorfa e semicristalina. Numa parte impressa, a relação entre eles não é uma curiosidade de laboratório. Afeta a rigidez, a estabilidade dimensional, a resistência química e a forma como a peça se comporta sob carga sustentada. Uma estrutura semicristalina é geralmente preferida para aplicações exigentes porque as regiões ordenadas contribuem para a resistência e a resistência. Uma peça amorfa ou parcialmente cristalina pode ser mais fácil de produzir, mas pode ficar aquém das condições exatas em que o PEEK é escolhido.
A taxa de resfriamento é a alavanca principal. Se o polímero depositado esfriar lentamente dentro de uma câmara quente, as cadeias poliméricas terão tempo para se organizar. Se esfriar rapidamente, a estrutura fica congelada em um estado menos ordenado. A geometria da peça também é importante. Paredes finas, cantos agudos e grandes áreas planas perdem calor em taxas diferentes, de modo que uma única impressão pode conter zonas com históricos térmicos diferentes. Essa é uma das razões pelas quais as peças PEEK geralmente exigem raios generosos, transições graduais de espessura e uma orientação de construção bem planejada.
O recozimento é a segunda alavanca. Um ciclo térmico pós-impressão pode aumentar a cristalinidade e aliviar o estresse residual, mas também pode introduzir distorção se a peça for aquecida ou resfriada muito rapidamente ou se não for apoiada adequadamente. O ciclo certo depende da espessura da seção, da geometria e dos dados de validação do fornecedor. Uma receita genérica copiada de uma folha de dados de material não é um plano de controle de processo. Bons fornecedores vinculam o ciclo de recozimento à peça, registram a rampa e a imersão reais e inspecionam as dimensões críticas após o ciclo.
Para os compradores, a cristalinidade deve aparecer na conversa sobre qualidade. Pergunte se o fornecedor mede, com que frequência e em que amostra. A calorimetria de varredura diferencial pode fornecer uma indicação de cristalinidade, enquanto as verificações de densidade e os cupons mecânicos podem apoiar a mesma conclusão de um ângulo diferente. Nem todo trabalho precisa de um relatório laboratorial completo, mas uma peça PEEK para serviços químicos, altas temperaturas ou uma função relacionada à segurança não deve depender apenas da inspeção visual.
O processo de impressão 3D PEEK: secagem, extrusão, resfriamento e recozimento
Um fluxo de trabalho robusto de impressão 3D de poliéter éter cetona é uma cadeia de controles. Cada etapa protege a próxima. Os parâmetros exatos pertencem ao fornecedor do material e à plataforma da impressora, mas a sequência é consistente o suficiente para ser usada como uma lista de verificação de compras.
- Confirme o grau e o lote da resina. PEEK não é uma mercadoria única. As classes diferem em viscosidade, conteúdo de carga, cor e processamento pretendido. Registre o lote e mantenha-o rastreável até a construção.
- Seque e proteja o filamento. A umidade e a contaminação podem criar vazios, defeitos superficiais e extrusão inconsistente. Siga o cronograma de secagem do fornecedor da resina e mantenha o material seco durante a construção.
- Pré-aqueça a câmara e estabilize a máquina. Um bico quente não é suficiente. A câmara, a placa de construção e as ferragens circundantes precisam de tempo para atingir uma condição estável antes da primeira camada.
- Imprima com um perfil validado. A temperatura do bico, a altura da camada, a largura da extrusão, o resfriamento e a velocidade devem vir de um perfil qualificado para o material e geometria, e não de tentativa e erro por parte do comprador.
- Controle o resfriamento e o risco de interrupção da construção. Construções longas precisam de energia estável, controle térmico e um plano para pausas. Uma corrente de ar frio ou uma pausa não planejada podem criar uma camada fraca que é difícil de detectar posteriormente.
- Recozir e inspecionar. O ciclo pós-impressão deve ser documentado. Dimensões críticas, massa, condição da superfície e quaisquer cupons de teste devem ser verificados em relação ao plano acordado.
Duas opções de processo merecem discussão inicial. A primeira é a orientação de construção. As peças PEEK são frequentemente anisotrópicas porque a ligação entre as camadas não é idêntica à resistência dentro de uma camada. Se a carga mais alta percorrer a direção da camada, o projeto poderá precisar de uma orientação diferente, de uma seção mais espessa ou de uma operação secundária. O segundo é o subsídio de usinagem. Muitas peças PEEK são impressas quase no formato final e depois usinadas em interfaces críticas porque a impressão por si só pode não manter todas as tolerâncias economicamente.
A remoção do suporte é outro risco prático. O PEEK é resistente e as estruturas de suporte podem ser difíceis de remover sem marcar a superfície. O material de suporte, a camada de interface e o método de remoção devem ser acordados antes da construção. Para peças seladas ou expostas quimicamente, o comprador também deve perguntar se os suportes deixam caminhos abertos ou danos superficiais que possam afetar o desempenho.
PEEK vs PPS-CF vs PAHT-CF: uma comparação prática de materiais
A maioria dos projetos PEEK não pede realmente PEEK como nome. Eles exigem uma combinação de calor, resistência química, rigidez, comportamento ao desgaste e estabilidade dimensional. Isso abre a comparação com outras rotas de alto desempenho. O gráfico abaixo é um auxílio ao planejamento, não uma folha de dados de materiais; ele compara a carga relativa do processo de três rotas que os compradores frequentemente analisam juntos.
As pontuações refletem quanto controle térmico, disciplina de secagem e atenção pós-processamento cada rota tende a exigir em um ambiente de fabricação personalizado. Eles devem ser usados para enquadrar uma conversa com o fornecedor, e não para substituir testes de aplicação.
Demanda relativa de processo para rotas de polímeros de alta temperatura
Pontuações de planejamento indicativas, não propriedades de materiais medidas
Uma pontuação mais alta significa maior demanda de controle térmico e de processo em uma construção personalizada típica. A geometria, a plataforma da impressora e os requisitos de validação podem mudar o cenário.
O gráfico é útil porque separa a capacidade do material da carga de produção. O PEEK está no topo da escala de encargos, por isso deve ser reservado para partes onde a sua combinação de propriedades está a fazer um verdadeiro trabalho. O PPS-CF costuma ser uma rota mais prática para braquetes, acessórios e componentes quimicamente expostos que precisam de alto calor e rigidez sem a cadeia completa do processo PEEK. O PAHT-CF é mais fácil de processar e pode ser adequado para alojamentos estruturais, gabaritos e suportes leves onde a temperatura contínua é mais baixa.
Para equipes que comparam protótipos e produção de baixo volume, a decisão deve incluir estratégia de acabamento e tolerância. Uma peça PPS-CF ou PAHT-CF pode imprimir mais rápido e usinar com mais facilidade, mas ainda precisa da espessura de parede, orientação de fibra e plano de inspeção corretos. O PEEK pode justificar seu custo em uma vedação, bucha, acessório químico ou isolador de alto calor, onde a falha é dispendiosa. A comparação errada é apenas o preço por peça; a comparação correta é o custo total de uma peça validada.
| Consideração | PEEK | PPS-CF | PAHT-CF |
|---|---|---|---|
| Resistência ao calor | Muito alto | Alto | Moderado a alto |
| Resistência química | Muito alto | Alto | Moderado |
| Dificuldade do processo | Muito alto | Alto | Moderado |
| Chamando a atenção | Geralmente necessário | Frequentemente recomendado | Frequentemente recomendado |
| Ajuste típico | Vedações, buchas, acessórios químicos, isoladores de alta temperatura | Suportes, peças de bombas e acessórios quimicamente expostos | Carcaças, gabaritos, peças estruturais leves |
| Custo relativo do material | Altoest | Médio a alto | Meio |
Para braquetes e acessórios quimicamente expostos onde o PEEK é superespecificado, a rota PPS-CF é uma alternativa prática para altas temperaturas. Ele oferece um equilíbrio útil entre rigidez, resistência ao calor e maturidade do processo para peças personalizadas que não precisam do envelope completo de propriedades PEEK.
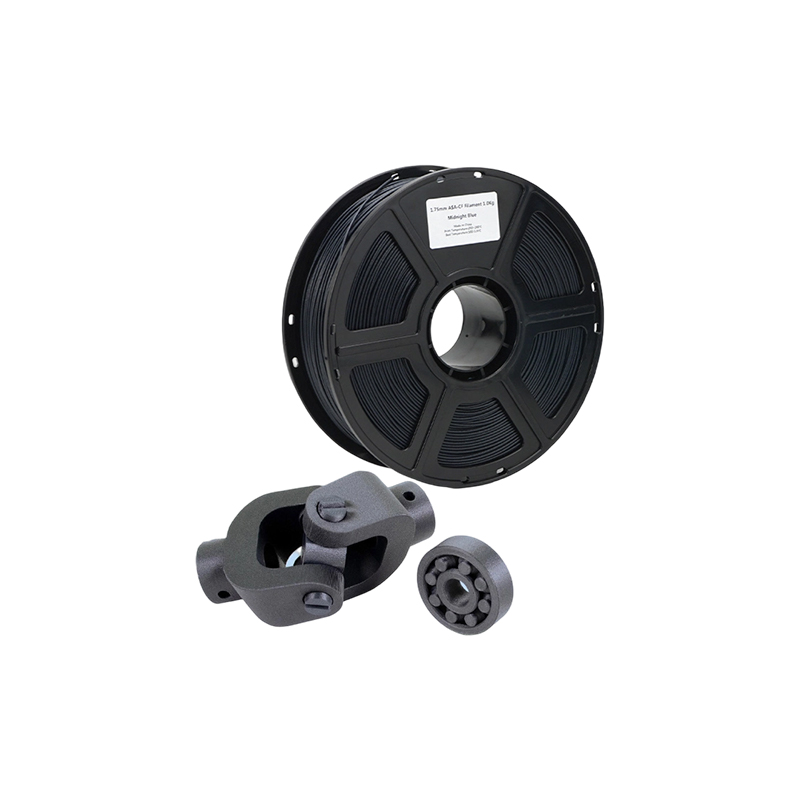 Impressão 3D de fibra de carbono PPS CF para peças funcionais Uma opção de material FDM de alta temperatura para braquetes e acessórios expostos quimicamente que necessitam de rigidez, resistência ao calor e maturidade do processo sem especificação excessiva de nível PEEK. Ver Produto →
A escolha final deve ser feita com o desenho, o ambiente de serviço e o plano de validação em mãos. Um material mais fácil de imprimir ainda pode falhar se o design ignorar a direção da camada ou a exposição a produtos químicos. Um material mais difícil de imprimir ainda pode ser a escolha de menor risco se a aplicação realmente precisar de suas propriedades. É por isso que uma tabela de comparação de materiais é um ponto de partida e não um pedido de compra.
Regras de projeto que mantêm as peças PEEK fora da lixeira
PEEK é resistente, mas não perdoa a geometria de impressão deficiente. Grandes áreas planas, mudanças bruscas de espessura e cantos internos agudos concentram o estresse térmico. A peça pode sobreviver à impressão e depois se mover durante o recozimento ou usinagem. Projete para estabilidade térmica desde o início e o processo se tornará mais previsível.
Use raios generosos nos cantos internos. Transição entre seções grossas e finas gradualmente. Evite vãos longos e sem suporte, onde as primeiras camadas devem transportar o seu próprio calor. Se uma face plana for crítica, considere uma margem de usinagem em vez de imprimir a superfície final. As nervuras podem melhorar a rigidez, mas também criam diferenças de massa térmica; um layout de nervura que funciona em moldagem por injeção pode não ser o melhor layout para extrusão de material.
Pense na direção da camada antes de finalizar o desenho. Se uma peça PEEK apresentar carga de tração através das camadas, o projeto poderá precisar de mais espessura de seção ou uma orientação de construção diferente. Se a peça for usinada após a impressão, deixe estoque suficiente para a operação de acabamento e defina os pontos de referência que sobreviverão ao recozimento. Uma superfície impressa bonita não é útil se o furo crítico se mover após o tratamento térmico.
As tolerâncias merecem uma conversa separada. A impressão pode conter uma faixa de tolerância prática para muitos recursos, mas o comportamento de expansão e contração térmica do PEEK torna mais difíceis tolerâncias rígidas em dimensões longas. Quando um desenho exige ajustes de rolamentos, ranhuras de vedação ou planicidade em uma face grande, planeje um acabamento CNC de precisão. Essa é muitas vezes a maneira mais econômica de combinar as propriedades do material PEEK com o controle dimensional da usinagem.
Quando as impressões PEEK precisam de tolerâncias restritas, a fresagem CNC de precisão costuma ser a etapa de acabamento que torna o design prático. Ele pode estabelecer referências, limpar interfaces críticas e colocar a peça no plano de inspeção acordado sem forçar a impressora a manter todas as tolerâncias em uma operação.
 Fresamento CNC de precisão para PEEK e moldes de tolerância estreita Uma opção de usinagem para estabelecer pontos de referência, limpar interfaces críticas e manusear moldes de grande formato quando peças impressas em PEEK precisam de tolerâncias mais rígidas. Ver Produto →
Considere também a montagem. As peças PEEK podem ser unidas com insertos, fixadores ou adesivos, e cada método tem um limite térmico. Um design estável à temperatura ambiente pode se soltar após repetidos ciclos de aquecimento. Se a peça for vedada, verifique se a superfície impressa e as marcas de usinagem não criam caminhos de vazamento. Se ele deslizar ou girar, verifique a direção do desgaste em relação à orientação da camada.
O que impulsiona o custo da impressão 3D de poliéter éter cetona
PEEK é caro antes de a impressora iniciar. O custo do material é alto, a máquina é especializada e a construção é lenta. Esses são apenas os custos visíveis. Uma cotação realista também reflete secagem, pré-aquecimento da câmara, longa ocupação da máquina, recozimento, inspeção, remoção de suporte e risco de sucata. Os compradores que compararem apenas o preço do filamento ficarão surpresos com o spread entre os fornecedores.
- Material e tamanho do lote. Pedidos pequenos podem acarretar um prêmio de material porque o fornecedor deve abrir, secar e qualificar um lote para uma tiragem curta.
- Hora da máquina. As construções em alta temperatura são lentas e a câmara aquecida consome energia antes que a primeira camada seja depositada.
- Geometria e suporte. Peças altas, suportes densos e acesso difícil aumentam o tempo de construção e a mão de obra pós-processamento.
- Recozimento e luminárias. Um ciclo térmico controlado pode exigir acessórios dedicados para evitar distorções.
- Subsídio de usinagem. A impressão quase final mais o acabamento CNC podem ser mais previsíveis do que a impressão até a tolerância final.
- Inspeção. Relatórios dimensionais, rastreabilidade de materiais e cupons de teste acrescentam custos, mas reduzem o risco de aceitar uma peça que não pode ser validada.
- Sucata e retrabalho. PEEK não tolera atalhos de processo. Um fornecedor que faça uma cotação sem permissão para sucata poderá recuperar o custo em outro lugar.
A conversa sobre custos deve, portanto, começar com a candidatura e os critérios de aceitação. Se a peça for um acessório não crítico, um plano de inspeção mais simples poderá ser suficiente. Se a peça for uma vedação química ou um isolante térmico, o custo de validação faz parte do produto. Um bom fornecedor separará engenharia única, custo de construção, acabamento e inspeção para que o comprador possa ver para onde está indo o dinheiro.
O volume altera a equação, mas não elimina a carga do processo. PEEK não é um material onde um pedido grande se torna automaticamente barato. O fornecedor pode precisar de acessórios dedicados, rastreabilidade de lote e um perfil de impressão estável antes do dimensionamento. Para trabalhos personalizados de baixo volume, o objetivo prático é primeiro a repetibilidade e, em seguida, a melhoria do preço por meio de agrupamento, layout de construção e eficiência de acabamento.
Quando um serviço de impressão 3D PEEK faz sentido e quando não faz
Um serviço de impressão 3D PEEK faz mais sentido quando a peça é geometricamente complexa, o volume é baixo a moderado e a aplicação precisa da combinação de calor, resistência química e desempenho mecânico do material. Protótipos funcionais, pequenas tiragens, peças de reposição e projetos com canais internos ou montagens consolidadas são candidatos naturais. A impressão também pode encurtar o caminho da iteração do projeto até uma peça testável quando a alternativa é um molde longo ou um programa de usinagem.
Faz menos sentido quando a peça é simples, grande e geometricamente fácil de usinar. Um bloco, anel ou placa simples pode ser mais rápido e econômico no formato PEEK, especialmente quando são necessárias tolerâncias restritas. A impressão também é inadequada quando o design precisa de um acabamento superficial que exija muito trabalho manual, ou quando a peça será exposta a condições fora da adequação do PEEK, como exposição ultravioleta sustentada sem proteção. PEEK é um material forte, mas não é universal.
A questão do volume é importante. Em volumes muito baixos, a impressão evita ferramentas e pode produzir rapidamente um formato complexo. Em volumes maiores, a economia pode mudar para moldagem por compressão, usinagem ou outro processo, dependendo da geometria e da tolerância. A resposta certa não é uma regra baseada em uma única quantidade. É uma comparação entre custo total, prazo de entrega, risco e o valor da liberdade de design.
Para acessórios, carcaças e peças estruturais leves onde a temperatura contínua é inferior à faixa do PEEK, o PAHT-CF pode ser uma rota de fibra de carbono de náilon de alta temperatura mais prática. Ele pode reduzir a carga do processo e ao mesmo tempo proporcionar rigidez e desempenho térmico úteis para muitas peças industriais.
 Impressão 3D de fibra de carbono de nylon de alta temperatura PAHT CF Uma rota prática de FDM para acessórios estruturais leves e carcaças que necessitam de rigidez e desempenho térmico abaixo da faixa PEEK, com uma forte relação resistência-peso. Ver Produto →
Um bom prestador de serviços lhe dirá quando o PEEK não é o melhor uso do orçamento. Isso não é um fracasso de vendas; é sinal de que o fornecedor está avaliando a aplicação. Peça uma visão lado a lado do PEEK, um composto para alta temperatura e uma rota usinada ou metálica, se essas opções forem relevantes. A melhor rota é aquela que atende a função com o menor número de riscos não controlados.
Verificações de qualidade a serem solicitadas de um fabricante de impressão 3D PEEK
O controle de qualidade do PEEK deve ser proporcional ao risco. Uma verificação visual não é suficiente para uma vedação química, um isolador de alta temperatura ou um suporte de suporte de carga. O comprador deve solicitar provas de que o material, a máquina e o ciclo térmico foram controlados. O pacote exato pode variar, mas as categorias são consistentes.
- Rastreabilidade de materiais. Classe, lote, certificado do fornecedor e histórico de armazenamento devem estar disponíveis. Se o fornecedor não conseguir identificar o lote, as reivindicações de propriedade serão difíceis de defender.
- Registro de secagem e armazenamento. Um simples registro pode mostrar que o filamento foi seco e protegido antes da construção.
- Construir registro. Impressora, bico, altura da camada, temperatura da câmara, orientação de construção e qualquer interrupção devem ser documentados.
- Registro de recozimento. A taxa de rampa, a temperatura de imersão, o tempo de espera, a taxa de resfriamento e o acessório usado devem ser rastreáveis à peça ou lote.
- Relatório dimensional. As características críticas devem ser medidas após o recozimento e o acabamento, e não antes.
- Validação de materiais. Dados de densidade, cristalinidade ou cupons mecânicos podem apoiar a afirmação do processo, especialmente para um novo material ou uma aplicação crítica.
- Revisão não destrutiva. Inspeção visual, verificação de massa e, quando justificado, inspeção por TC ou ultrassom podem revelar vazios internos ou defeitos de camada.
Pergunte como o fornecedor lida com uma falha na construção ou na inspeção. Uma peça PEEK que esteja fora da tolerância após o recozimento não deve ser retrabalhada silenciosamente sem um novo plano de inspeção. O comprador deve saber se a peça foi sucateada, retrabalhada ou aceita com desvio. Esse nível de disciplina é mais valioso do que um folheto brilhante.
A confidencialidade também pertence à conversa de qualidade. As peças PEEK aparecem frequentemente no desenvolvimento de novos produtos e os desenhos podem revelar a função da montagem. Um fornecedor que lida com trabalho global de OEM deve ter uma abordagem clara para controle de arquivos, acesso e comunicação de projetos. O comprador não deveria ter que escolher entre transparência do processo e proteção da propriedade intelectual.
Onde Jiaheng se encaixa em um programa de construção de alto desempenho
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. opera como um parceiro de fabricação de precisão completo, em vez de uma gráfica de processo único. A gama de serviços publicada abrange impressão 3D, usinagem CNC, fundição e replicação a vácuo e acabamento superficial. Essa combinação é útil quando uma avaliação PEEK se transforma em um programa mais amplo com protótipos de polímeros, braquetes metálicos, cópias em molde de silicone e acabamento cosmético.
A linha de impressão 3D publicada inclui resina SLA, resina DLP, náilon SLS, metal SLM e plásticos FDM. Dentro do FDM, as páginas de materiais incluem PLA, PETG e ABS padrão, além de opções de alta temperatura, como HT-PLA, PAHT-CF e PPS-CF. A linha SLS inclui náilon preto, náilon branco e náilon com fibra de vidro. A linha SLM inclui liga de alumínio, aço inoxidável, liga de titânio e aço para ferramentas. Essas rotas não substituem um processo PEEK validado, mas oferecem ao comprador alternativas práticas quando o pedido não necessita do envelope PEEK completo.
Para um programa que começa com um requisito semelhante ao PEEK, o primeiro passo é separar as propriedades obrigatórias do material preferido. Se a resistência química e o calor contínuo forem essenciais, o PEEK poderá continuar a ser a referência. Se a peça necessita principalmente de rigidez, resistência ao calor e estrutura leve, PPS-CF ou PAHT-CF podem ser suficientes. Se a peça precisar de resistência em nível de metal ou condutividade térmica, o titânio SLM ou o aço inoxidável podem ser o melhor caminho. Se o projeto precisar de uma superfície cosmética lisa ou de uma caixa com a mesma cor, as opções de acabamento de superfície passam a fazer parte do plano.
Jiaheng também suporta fresamento CNC, torneamento CNC e fresamento CNC de precisão, o que é importante para peças PEEK que precisam de interfaces estreitas após a impressão. A fundição a vácuo e a replicação de moldes de silicone podem suportar a produção de pontes ou cópias de baixo volume quando o material e a geometria permitirem. Pintura, revestimento, gravação a laser, polimento, jato de areia, galvanoplastia, anodização e tratamento de peças transparentes completam o lado do pós-processamento. O valor não é que todo projeto utilize todos os serviços; é que as transferências entre impressão, usinagem, acabamento e inspeção podem ser gerenciadas em um só lugar.
Como o PEEK não está listado entre as páginas de materiais publicados, um comprador com um requisito obrigatório de PEEK deve aumentá-lo antecipadamente. A equipe pode revisar o desenho, a temperatura, a exposição química, a tolerância e o volume e, em seguida, confirmar se o PEEK é adequado ou se uma rota comparável é mais prática. Essa conversa é mais útil do que forçar cada peça de alto desempenho em um nome de material.
Fornecimento de peças impressas em PEEK 3D: fabricante, fornecedor ou atacadista?
As palavras fabricante, fornecedor e atacadista são frequentemente usadas de forma intercambiável no fornecimento, mas significam coisas diferentes para uma peça PEEK personalizada. Um fabricante controla o processo de impressão, ciclo térmico, usinagem e inspeção. Um fornecedor pode coordenar o trabalho, mas não ser o proprietário do processo. Um atacadista é mais relevante para formatos de estoque padrão, filamentos ou componentes de catálogo do que para uma peça impressa personalizada com um registro de validação. Para um componente PEEK crítico, o comprador deve saber quem realmente controla o processo.
Isso não significa que um fornecedor não possa ser útil. Um fornecedor capaz pode gerenciar comunicação, documentação de qualidade, logística e vários processos. O risco surge quando o comprador assume que o fornecedor é o fabricante e então descobre que o registro do processo é controlado por terceiros. Pergunte diretamente: quem imprime a peça, quem a recoz, quem a usina e quem assina o relatório de inspeção? Se a resposta mudar a cada passo, a responsabilidade pela qualidade precisa ser clara.
Um bom pedido de orçamento para impressão 3D PEEK deve incluir o desenho, a função da peça, a temperatura de serviço, a exposição química, a vida útil esperada, as dimensões críticas, os requisitos de superfície, o nível de inspeção e a quantidade alvo. Deve também indicar se o PEEK é obrigatório ou se o fornecedor pode propor uma alternativa. Esse último ponto pode economizar tempo e custos significativos.
Para programas OEM globais, adicione os requisitos comerciais antecipadamente: Incoterms, embalagem, rotulagem, confidencialidade e controle de alterações. Um preço baixo por peça pode ser anulado por uma remessa que chega sem a documentação correta ou por uma peça que não pode ser rastreada até seu lote de material. A decisão de fornecimento deve ser baseada no pacote total entregue e não apenas na linha de cotação.
Aplicações onde a impressão 3D PEEK ganha seu lugar
O PEEK é frequentemente avaliado em indústrias automotivas, aeroespaciais, de petróleo e gás, semicondutores, equipamentos médicos, robótica e máquinas industriais. O fio condutor não é uma indústria única; é uma combinação de calor, produtos químicos, desgaste e peso. Uma parte que vê apenas ar à temperatura ambiente pode não precisar de PEEK. Uma peça que sofre fluido quente, limpeza repetida ou carga sustentada em temperatura elevada tem um caso mais forte.
Em equipamentos automotivos e industriais, o PEEK pode ser considerado para componentes inferiores, vedações, buchas, coxins e acessórios que enfrentam calor ou produtos químicos. No setor de petróleo e gás, a resistência química e a estabilidade dimensional podem ser importantes para vedações, isoladores e componentes de fundo de poço, embora os requisitos de validação sejam severos. Na fabricação de semicondutores e eletrônicos, o PEEK pode aparecer no manuseio de wafers, acessórios de teste e peças isolantes onde a geração de partículas e a exposição a produtos químicos são importantes. Em equipamentos médicos, o PEEK é usado em instrumentos e componentes de dispositivos, mas as aplicações implantáveis ou de contato com o paciente exigem um caminho regulatório separado do processo de impressão.
Os programas de robótica e drones ou eVTOL geralmente começam com redução de peso. O PEEK pode ser útil onde uma peça de polímero de alta temperatura também deve ser forte e quimicamente resistente, mas não é automaticamente a escolha mais leve ou econômica. Um composto de fibra de carbono para alta temperatura, uma peça de aditivo metálico ou um design de alumínio usinado podem ser melhores para um determinado suporte ou caixa. A resposta certa depende do caminho da carga, da exposição térmica e do volume de produção.
A electrónica de consumo é outra área onde a escolha do material deve ser questionada. O PEEK pode fornecer resistência ao calor e estabilidade dimensional em acessórios internos, mas os invólucros cosméticos geralmente precisam de acabamento superficial e controle de cor, o que pode ser mais fácil com outros polímeros. Se a peça for um componente interno funcional, o PEEK pode ser justificado. Se for uma casca visível, o custo do acabamento e o risco de defeitos superficiais podem superar o benefício do material.
O modo de falha comum é especificar PEEK para cada aplicação de alto desempenho sem verificar a condição real do serviço. Uma abordagem melhor é listar os requisitos, classificá-los e testar as duas principais rotas de materiais. Isso dá mais trabalho no front-end, mas reduz a chance de uma peça cara resolver o problema errado.
FAQ: Impressão 3D de poliéter éter cetona
A impressão 3D de poliéter éter cetona é possível em uma impressora de mesa normal?
Geralmente não. O PEEK precisa de um hotend de alta temperatura, uma câmara aquecida, uma superfície de construção que tolere o calor e uma estratégia de resfriamento controlada. Uma impressora de mesa padrão pode atingir uma alta temperatura do bico no papel, mas muitas vezes não consegue manter a temperatura da câmara ou gerenciar a carga térmica para uma construção confiável. Mesmo em uma máquina capaz, o processo requer um perfil validado e recozimento pós-impressão.
De quais temperaturas do bico e da câmara o PEEK precisa?
Os valores exatos dependem do tipo e da impressora, mas o PEEK é processado bem acima dos plásticos de engenharia padrão. As temperaturas do bocal geralmente ficam acima de 350°C, e as temperaturas da câmara estão frequentemente na faixa de 150°C a 200°C. Alguns processos usam uma temperatura de câmara mais baixa e dependem de recozimento. Os compradores devem solicitar a janela validada do fornecedor em vez de um único número copiado de uma folha de dados.
Por que o PEEK precisa de recozimento após a impressão?
O recozimento pode aumentar a cristalinidade e aliviar a tensão residual da construção camada por camada. Isso pode melhorar a estabilidade dimensional e dar suporte ao perfil de propriedade esperado pela aplicação. O risco é que um recozimento mal controlado possa distorcer a peça. O ciclo deve ser adaptado à geometria e espessura da parede, com verificações dimensionais após o ciclo.
O PEEK impresso em 3D é tão forte quanto o PEEK usinado?
Não automaticamente. A extrusão de material cria limites de camada, de modo que a peça pode ser anisotrópica. Uma peça PEEK impressa e recozida pode ter um bom desempenho na compressão ou em direções alinhadas com as camadas, mas pode não corresponder a uma peça usinada em todas as direções. Para peças altamente carregadas, o projeto deve levar em conta a orientação da camada e pode precisar de usinagem, seções mais espessas ou um processo diferente.
As peças PEEK podem ser usinadas após a impressão 3D?
Sim. Muitas peças de alto desempenho são impressas quase no formato final e depois usinadas em interfaces críticas. Isso pode melhorar a tolerância, planicidade e acabamento superficial. O plano de usinagem deve levar em conta o estado de tensão do material impresso e o ciclo de recozimento, e a inspeção final deve acontecer após todas as etapas térmicas e de usinagem.
Quanto custa a impressão PEEK 3D?
Não existe preço único útil sem a geometria e o nível de validação. Risco de material, tempo de máquina, remoção de suporte, recozimento, usinagem, inspeção e sucata contribuem. Uma peça pequena e simples e uma peça grande e crítica podem diferir por uma ampla margem. A melhor abordagem é cotar a peça com um plano de inspeção claro e uma margem separada para engenharia e acabamento.
Os alimentos PEEK são seguros ou biocompatíveis?
Não trate “PEEK” como uma aprovação geral. As aplicações médicas e de contato com alimentos dependem do grau específico, dos aditivos, do processamento, da limpeza e do caminho regulatório. Uma peça impressa também pode ter características de superfície e porosidade diferentes de uma peça usinada ou moldada. Essas aplicações exigem uma análise de conformidade dedicada, e não apenas um nome de material.
Qual é a diferença entre PEEK e PPS-CF para impressão 3D?
O PEEK geralmente oferece um teto de propriedade mais alto, especialmente em resistência ao calor e a produtos químicos, mas também exige mais controle de processo e custos. PPS-CF é um composto de fibra de carbono de alta temperatura que pode ser uma escolha prática para acessórios, suportes e peças expostas quimicamente que não precisam do envelope completo de PEEK. A escolha certa depende da condição do serviço e do plano de validação.
Como devo solicitar um orçamento a um fabricante de impressão 3D PEEK?
Envie o desenho, a função, a temperatura de serviço, a exposição química, as dimensões críticas, os requisitos de superfície, o nível de inspeção e a quantidade alvo. Indique se o PEEK é obrigatório ou se alternativas podem ser propostas. Pergunte quem controla a impressão, recozimento, usinagem e inspeção. Essa informação produzirá uma cotação mais útil do que apenas um desenho.
A Jiaheng fornece impressão 3D PEEK?
PEEK não está listado entre as páginas de materiais publicados. As rotas disponíveis incluem nylon SLS, PPS-CF, PAHT-CF, outros plásticos FDM, resinas SLA e DLP, metais SLM, usinagem CNC, fundição a vácuo e acabamento superficial. Se o PEEK for obrigatório, compartilhe os requisitos da aplicação para que a equipe possa confirmar se é a opção certa ou se uma rota comparável é mais prática.
Continue explorando a rota de fabricação
Se você estiver comparando um requisito PEEK com outras rotas de alto desempenho, será útil ver toda a gama do processo antes que a decisão do material seja fixada. Uma plataforma de fabricação completa pode comparar impressão em polímero, impressão em metal, acabamento CNC e tratamento de superfície em uma única conversa de qualidade.
O próximo passo mais útil é colocar lado a lado o desenho e as condições de serviço. Isso dá ao fornecedor informações suficientes para recomendar PEEK, um composto para alta temperatura, uma rota metálica ou um projeto usinado sem adivinhação. Também dá ao comprador uma base clara para comparar preço, prazo de entrega e risco.
A impressão 3D de poliéter éter cetona é uma opção forte para a peça certa, mas não é um atalho na engenharia. O material recompensa a secagem controlada, o calor estável da câmara, a orientação cuidadosa, o recozimento documentado e a inspeção após o processamento térmico. Ele pune suposições. Um fornecedor que possa explicar esses controles é mais valioso do que aquele que simplesmente lista o PEEK em uma página de material.
Para os compradores, o caminho prático é definir a função, classificar os requisitos e comparar pelo menos duas rotas. PEEK pode ser a resposta correta para uma vedação química, um isolador de alto calor ou uma peça de desgaste. PPS-CF, PAHT-CF, nylon SLS, metal SLM, CNC de precisão ou uma combinação podem ser a melhor resposta para um suporte, caixa, acessório ou protótipo. O objetivo não é evitar o PEEK. O objetivo é utilizá-lo onde suas propriedades resolvam um problema real e onde o processo possa ser validado.
-
 Serviço de impressão 3D de material PLA de alta temperatura HT-PLA
-
 Serviço de impressão 3D de material reforçado com fibra de carbono de nylon de alta temperatura PAHT+CF
-
 Serviço de impressão 3D de material reforçado com fibra de carbono PPS+CF
-
 Serviço de impressão 3D de materiais FDM padrão (PLA, PETG, ABS)
-
 Serviço de impressão 3D de liga de titânio Ti6Al4V
-
 Impressão em decalque e serigrafia
Informações de contato
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADICIONAR
-

Edifício 7, nº 188, seção Hongni da estrada Zha Wang, subdistrito de Danghu, cidade de Pinghu, cidade de Jiaxing, província de Zhejiang, China
Direitos de autor© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Fabricantes de plataforma de fabricação inteligente integrada OEM/ODM
