- Serviços de impressão 3D

- Serviços de usinagem CNC

- Serviços de fundição a vácuo

- Serviços de acabamento de superfície

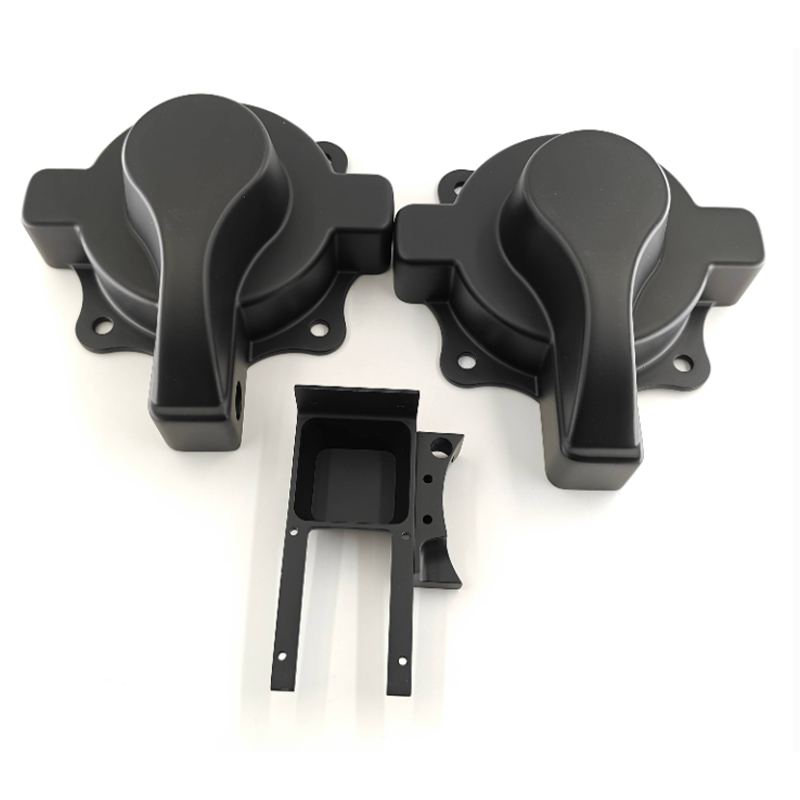
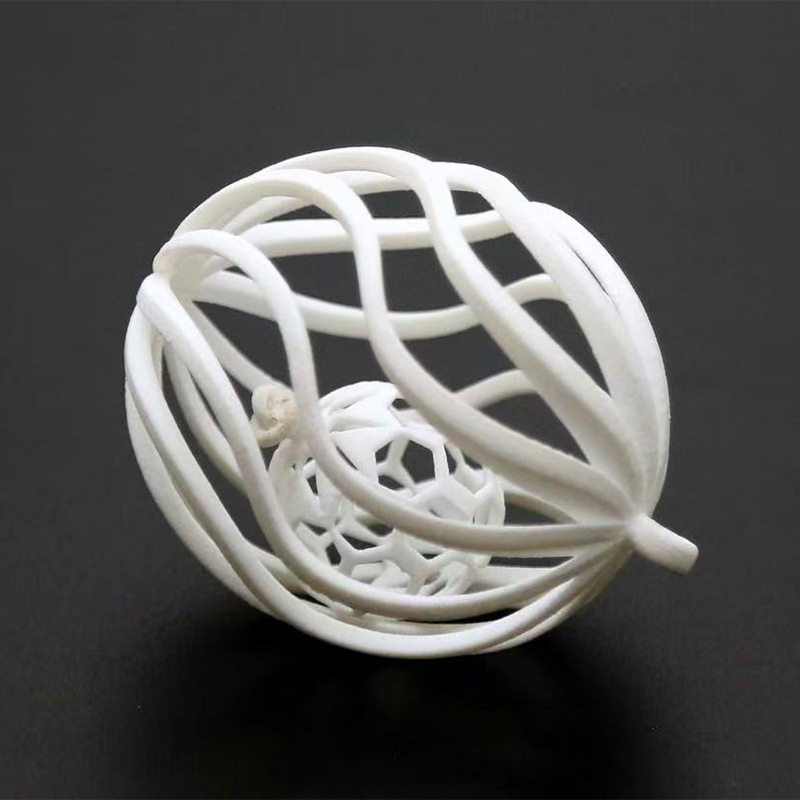
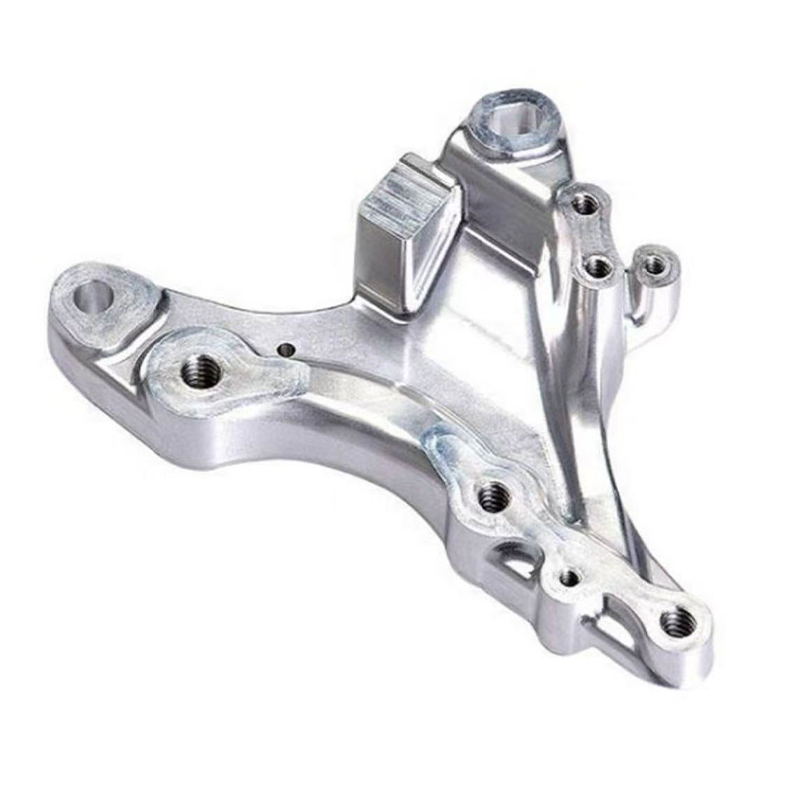
Serviços de fundição a vácuo: como funciona e quando usá-lo
Serviços de fundição a vácuo : A resposta curta para compradores de protótipos e pequenos lotes
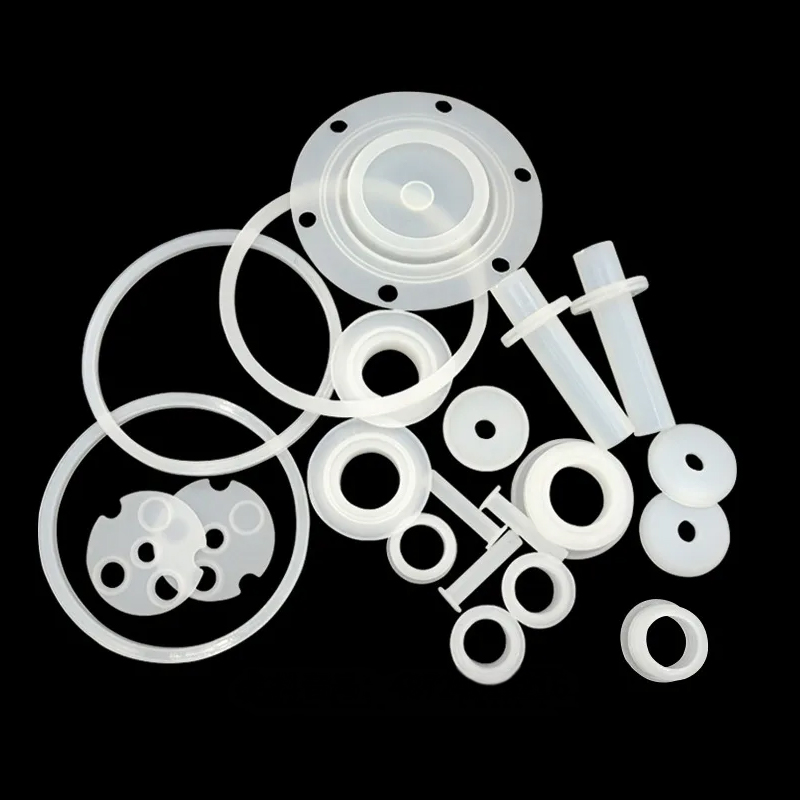
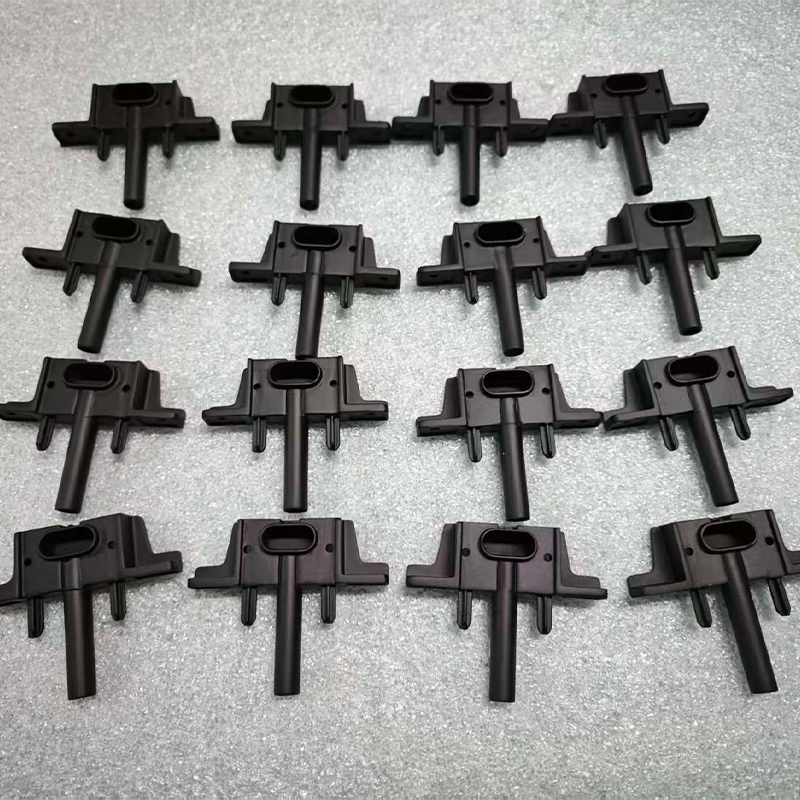
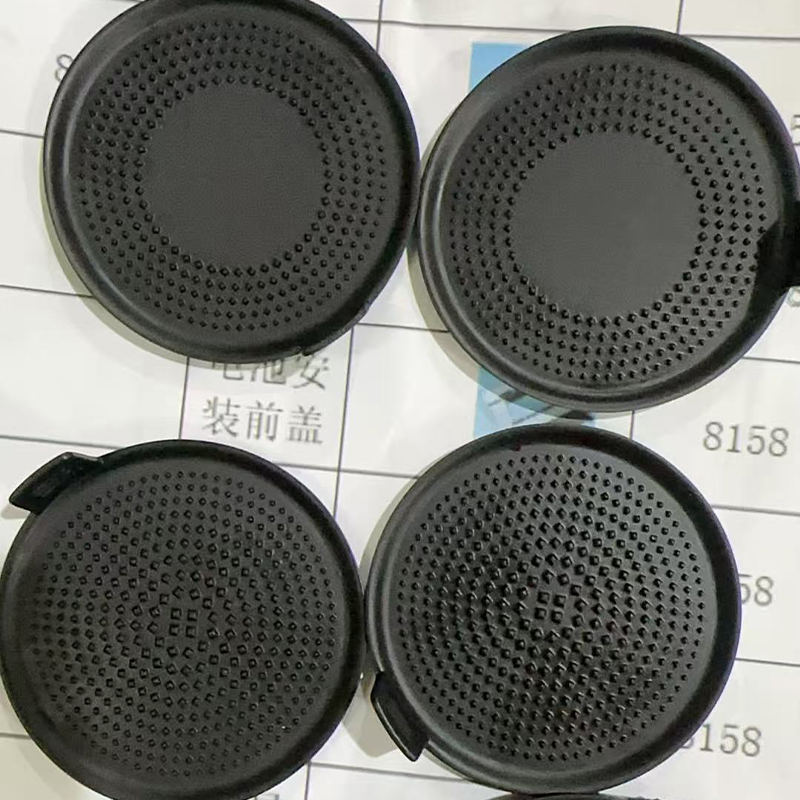
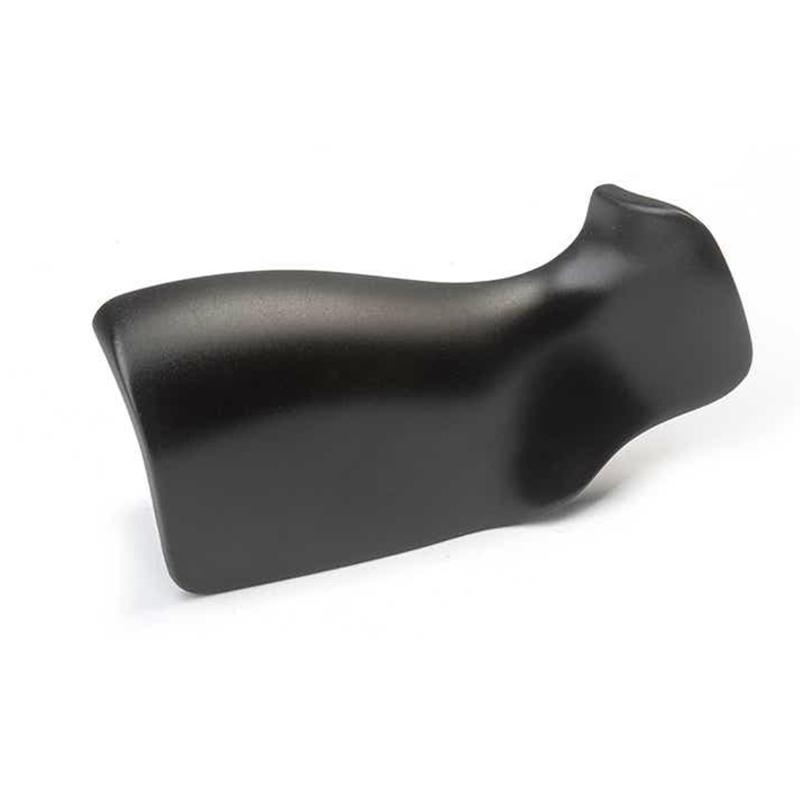
Imagine o seguinte: sua equipe tem um modelo impresso em 3D que finalmente parece correto, uma revisão de projeto em três semanas e a necessidade de vinte caixas que pareçam e se comportem como peças de produção. Imprimir vinte cópias demoraria muito e ainda assim pareceriam impressões, e o uso de ferramentas pesadas seria prematuro. Os serviços de fundição a vácuo resolvem exatamente essa lacuna. Um fornecedor constrói um molde de silicone em torno do seu mestre, coloca nele uma resinaaaa de poliuretano sob vácuo e cura as cópias em um forno quente. O resultado é um lote pequeno, normalmente em torno de 10 a 30 peças por molde, com detalhes finos de superfície e opções de resinas que imitam ABS, polipropileno, borracha ou plástico transparente.
Essa frase é a conclusão. O restante deste guia explica por que funciona, onde para de funcionar e como instruir um fabricante de fundição a vácuo para que o primeiro lote seja utilizável, em vez de um exercício de aprendizagem. Mantemos a linguagem prática: em que o processo é bom, o que observar em um desenho e quais perguntas fazer ao fornecedor antes de enviar os arquivos.
Para quem é este guia
- Desenvolvedores de produtos que precisam de peças com qualidade de aparência ou função para análises, testes e construções piloto.
- Equipes de compras e fornecimento comparando um fornecedor de fundição a vácuo com impressão ou usinagem para uma tiragem curta.
- Startups preparando amostras de marketing e demonstrações para investidores antes de se comprometerem com moldes de injeção.
- Engenheiros que desejam validar ajuste, montagem e ergonomia com peças que parecem quase finais.
A fundição a vácuo às vezes é chamada de fundição de uretano ou fundição de poliuretano. Todos os três nomes descrevem a mesma família de trabalho: uma ferramenta de silicone flexível, uma resina líquida de duas partes e uma câmara de vácuo que remove o ar preso. Como a ferramenta é de silicone e não de aço, o prazo de entrega da ferramenta é curto e as alterações no projeto são mais fáceis de absorver. Essa flexibilidade é o principal motivo pelo qual os compradores procuram um fabricante de fundição a vácuo quando estão entre o protótipo e a produção completa.
Algumas expectativas rápidas ajudam a definir o tom. A fundição a vácuo copia a superfície do mestre, então o mestre é muito importante. O molde tem vida útil limitada, por isso o processo é adequado para tiragens curtas. As resinas imitam os plásticos comuns, mas não são idênticas a eles; portanto, qualquer teste que dependa de dados exatos do material deve ser planejado tendo isso em mente. E o processo recompensa as conversas iniciais com o fornecedor sobre espessura da parede, linhas de partição e acabamento.
A fundição a vácuo transforma um bom mestre em um pequeno lote de peças semelhantes à produção, sem o tempo e o esforço de ferramentas dos moldes de aço.
Como funciona a fundição a vácuo, passo a passo
Depois de ver a sequência, a maioria das perguntas sobre citações se responde sozinha. O processo tem cinco etapas, e cada etapa tem uma maneira típica de dar errado. Conhecê-los ajuda você a ler a programação de um fornecedor e identificar onde uma solicitação de mudança custará tempo.
- Preparação mestre: o master geralmente é impresso em 3D ou usinado em CNC, depois lixado, preparado e polido. Cada arranhão no master aparecerá em cada fundição, então este estágio define o teto de qualidade.
- Caixa de molde e plano de partição: o mestre fica suspenso em uma caixa com comportas e respiradouros colocados por onde a resina deve entrar e o ar deve sair. A linha de partição é escolhida para ocultar costuras em faces não críticas.
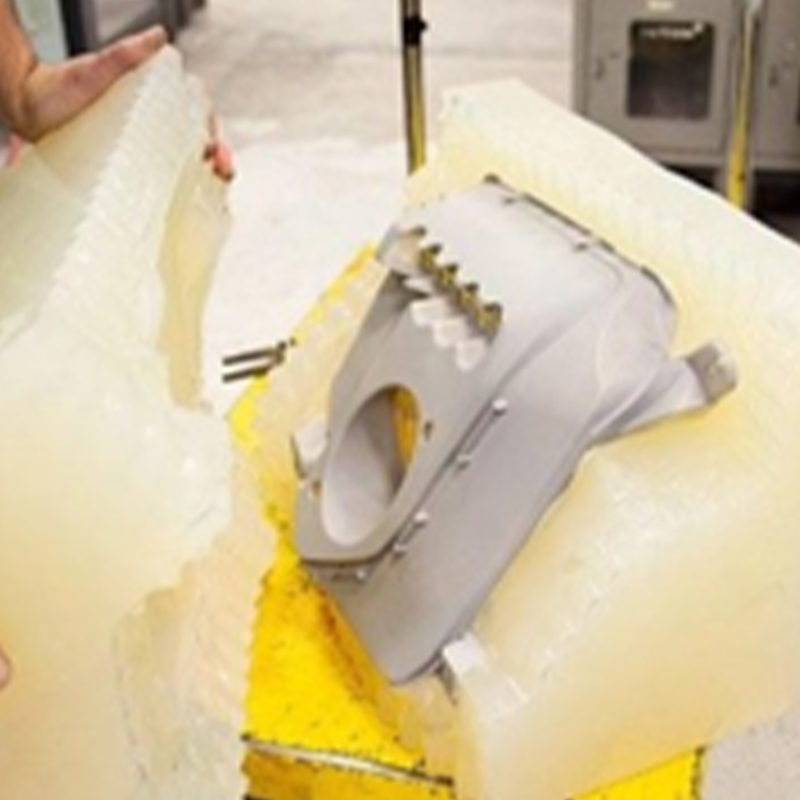
- Derramamento e cura de silicone: silicone líquido é derramado sobre o mestre, geralmente sob vácuo, e curado em forno. O bloco é então aberto ao longo da linha de partição planejada e o mestre é removido.
- Fundição de resina sob vácuo: os dois componentes da resina são pesados, misturados, desgaseificados e despejados no molde fechado dentro de uma câmara de vácuo. O vácuo puxa o ar da cavidade para que a resina possa atingir paredes finas e textura fina.
- Cura, desmoldagem e acabamento: o molde vai para um forno quente, geralmente na faixa de 60 a 70 graus Celsius, por algumas horas. As peças são então desmoldadas, recortadas, lixadas, pintadas ou texturizadas conforme o projeto exigir.
O vácuo é o detalhe que dá nome e vantagem ao processo. Sem ele, pequenas bolsas de ar ficam presas nos cantos e sob as costelas, deixando bolhas e preenchimentos curtos. Com ele, a resina flui de maneira mais uniforme na cavidade, e é por isso que as peças fundidas a vácuo geralmente apresentam superfícies mais limpas e uma textura mais nítida do que o simples vazamento aberto.
Como é o equipamento
Ferramentas que moldam o molde
| Ferramentas que fazem as peças
|
Para onde vai o tempo do projeto
Os compradores costumam perguntar por que um lote de cinco peças ainda leva vários dias úteis. A razão é que o trabalho fixo, preparando o mestre e fazendo o molde, não diminui com a quantidade. O gráfico abaixo mostra uma divisão ilustrativa do tempo do projeto para três tamanhos de lote.
À medida que o lote cresce, a fundição e a cura ocupam uma parcela maior, enquanto a preparação do mestre ocupa uma parcela menor. Trate os números como uma ajuda ao planeamento e não como uma estatística medida da indústria.
O gráfico mostra que, para um lote muito pequeno, a preparação do mestre e do molde é a maior parte do cronograma, o que explica por que uma solicitação de cinco peças raramente é cinco vezes mais rápida do que uma solicitação de vinte peças. À medida que a quantidade aumenta, os ciclos de fundição e cura ocupam mais tempo porque cada vazamento preenche um conjunto de cavidades e depois espera no forno. No maior lote do gráfico, um segundo molde é assumido para que dois vazamentos possam ocorrer em paralelo, o que evita que a parcela de cura cresça ainda mais. O acabamento e a inspeção representam cerca de um quinto do esforço em todos os três casos, um lembrete de que pintura, corte e verificação são parte integrante do produto final. Para os compradores que trabalham com o serviço de replicação de moldes de silicone da Jiaheng, esse padrão é útil na hora de decidir se devem pedir algumas peças extras no primeiro lote, uma vez que o trabalho fixo já foi feito.
O trabalho fixo de mestre e molde domina pequenos lotes, portanto, encomendar algumas peças extras na primeira tiragem costuma ser eficiente.
Tipos comuns de resinas para fundição a vácuo e suas características
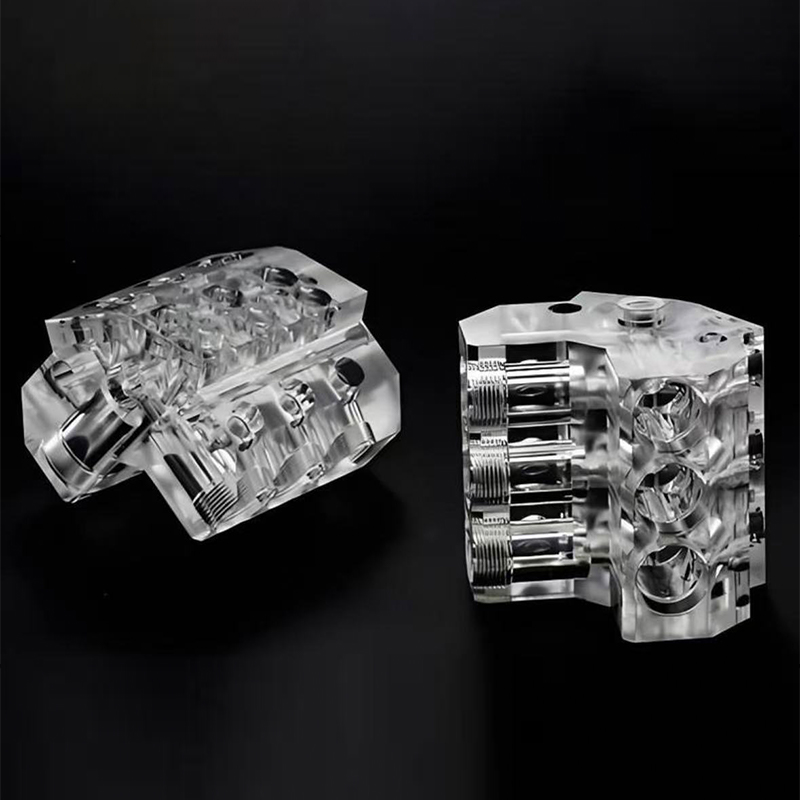
A fundição a vácuo não usa os mesmos termoplásticos da moldagem por injeção. Utiliza sistemas de poliuretano de duas partes formulados para imitá-los. A correspondência é boa o suficiente para muitas verificações de ajuste, sensação e função, embora não seja idêntica em todas as propriedades. Os cartões abaixo resumem as famílias que um fornecedor de fundição a vácuo normalmente oferece.
Resina rígida tipo ABS Rígido, dimensionalmente estável e fácil de pintar. Uma escolha comum para caixas, suportes e gabinetes que necessitam de toque firme. Resina semiflexível tipo PP Ligeiramente flexível com bom comportamento à fadiga. Adequado para encaixes instantâneos, recursos de estilo de dobradiça viva e clipes flexíveis. Resina semelhante a borracha Disponível em uma variedade de valores de dureza Shore A. Usado para vedações, alças, juntas e superfícies de toque suave. Resina transparente Transparenteee como água ou colorido, geralmente polido após a desmoldagem. Usado para lentes, guias de luz, tampas e vitrines. Resina de alta temperatura Mantém a rigidez em temperaturas de serviço mais altas. Escolhido para peças próximas a motores, lâmpadas ou conjuntos aquecidos. Resina retardadora de chama Formulado para retardar a queima de gabinetes eletrônicos e unidades de demonstração que enfrentam verificações internas mais rigorosas.
A cor geralmente é tratada adicionando pigmento à resina antes de vazar, o que dá uma cor sólida em toda a peça. Isso é útil para peças que serão manuseadas ou arranhadas durante o teste, porque um chip não revela uma cor diferente por baixo. Para aparência metálica ou de alto brilho, normalmente é adicionado um acabamento pintado após a fundição.
| Família de resina | Sentimento e comportamento | Usos típicos | Opções de acabamento |
|---|---|---|---|
| Rígido tipo ABS | Firme, estável, bons detalhes | Carcaças, tampas, amostras estruturais | Lixar, pintar, texturizar |
| Semi-flexível tipo PP | Resistente, dobra sem rachar | Clipes, encaixes de pressão, tampas flexíveis | Lixamento leve, pintura com primer |
| Parecido com borracha | Elástico macio a firme | Vedações, alças, juntas, softkeys | Pintura com revestimentos flexíveis |
| Transparent | Transparente, pode ser polido | Lentes, tubos de luz, janelas | Polimento, revestimento transparente |
| Alta temperatura | Duro em temperatura elevada | Peças perto de fontes de calor | Pintura, usinagem de pequenas peças |
Resina adequada à aplicação
A escolha de uma resina começa pela questão do que a peça tem que provar. Se o teste for uma montagem de encaixe rápido, uma resina semiflexível costuma ser mais informativa do que uma rígida. Se a amostra for para uma feira, uma resina rígida com acabamento pintado pode parecer mais próxima de um produto final do que uma resina bruta. O mapa de calor abaixo dá uma visão editorial de quais famílias geralmente atendem a quais tarefas.
Células mais escuras indicam um ajuste geral mais forte. As classificações são um ponto de partida para uma conversa com seu fornecedor e não um substituto para dados de materiais em uma classe específica.
O mapa de calor mostra que a resina rígida semelhante ao ABS cobre a mais ampla gama de tarefas diárias, incluindo caixas, testes de ajuste e modelos de aparência, razão pela qual é o ponto de partida habitual em muitos projetos. As resinas tipo borracha se destacam na coluna de vedações e garras, onde a flexibilidade é o ponto principal da peça. A resina transparente é a escolha certa para lentes e guias de luz, e também tem um bom desempenho para modelos de marketing onde o impacto visual é importante. Resinas de alta temperatura e semiflexíveis se adaptam a testes funcionais, embora por razões diferentes: uma para exposição ao calor e outra para flexão repetida. Quando uma peça tem duas necessidades concorrentes, como um corpo rígido e uma vedação macia, um fornecedor pode fundi-las separadamente ou usar técnicas de sobremoldagem, o que é um motivo para discutir a montagem antecipadamente com um fabricante de fundição a vácuo.
Escolha a resina pela pergunta que a peça deve responder: rigidez, flexibilidade, clareza, resistência ao calor ou aparência.
Aplicações e pontos de seleção para serviços de fundição a vácuo
A fundição a vácuo aparece em mais indústrias do que a maioria dos compradores espera, principalmente porque o padrão de necessidade é o mesmo em todos os lugares: um punhado de peças de produção, em breve, com um design que ainda pode mudar. As duas colunas abaixo combinam campos de aplicação típicos com os pontos de seleção que decidem se a fundição a vácuo é a escolha certa.
Campos de aplicação típicos
| Pontos de seleção a serem verificados
|
Um caminho de decisão rápido
- Se você precisar apenas de uma ou duas peças, imprimir ou usinar diretamente geralmente é mais rápido do que fazer um molde.
- Se você precisar de cerca de 10 a 30 peças com aparência de produção, geralmente vale a pena dar uma olhada mais de perto na fundição a vácuo.
- Se você precisar de centenas de peças ou dados termoplásticos exatos, planeje ferramentas rígidas ou outra rota.
- Se o projeto ainda estiver mudando, mantenha o mestre flexível e lance um primeiro lote pequeno antes de cortar o aço.
Às vezes, as equipes perguntam se a fundição a vácuo pode substituir completamente a produção de baixo volume. Pode ser para determinados produtos, como equipamentos especializados com demanda anual muito baixa, mas a vida útil do molde e as diferenças de resina significam que é mais frequentemente uma ponte do que um destino. Pense nisso como o estágio que permite testar, vender amostras e coletar feedback enquanto a ferramenta de produção está sendo construída.
A fundição a vácuo se adapta ao meio da jornada do produto: faz sentido mais peças do que a impressão, menos do que as necessidades de ferramentas pesadas.
Comparação detalhada: fundição a vácuo vs impressão 3D, usinagem CNC e moldagem por injeção
A maioria dos projetos usa vários processos em sequência, portanto a comparação abaixo trata menos de escolher um vencedor e mais de escolher um estágio. Cada rota tem uma faixa de quantidade onde é confortável e um ponto onde começa a ter dificuldades.
| Fator | Fundição a vácuo | Impressão 3D | Usinagem CNC | Moldagem por injeção |
|---|---|---|---|---|
| Quantidade típica | Cerca de 10 a 30 por molde | 1 para alguns | 1 para repetir lotes | Centenas e acima |
| Esforço de ferramentas | Molde de silicone, curto | Nenhum | Luminárias e programas | Molde endurecido ou de alumínio, mais longo |
| Detalhe da superfície | Muito bom, mestre de cópias | Linhas de camada possíveis | Acabamento usinado | Excelente, definido pela ferramenta |
| Materiais | Resinas de imitação de poliuretano | Resinas, náilon, alguns metais | Metais e plásticos reais | Termoplásticos de produção |
| Mudança de projeto | Novo mestre, novo molde | Imediato | Novo programa | Modificação dispendiosa de ferramentas |
| Função típica | Peças piloto tipo produção | Modelos de conceito inicial | Funcional metal parts | Produção em volume |
Na prática, a tabela aponta para uma sequência sensata. Imprima o primeiro conceito para verificar a forma, refine o design e, em seguida, use um master impresso bem acabado como base para um molde de silicone. Elenque o número de peças necessárias para testes, revisões ou amostras. Quando o projeto se estabilizar e as quantidades aumentarem, passe para uma ferramenta de produção. Jiaheng suporta os estágios inicial e intermediário em uma plataforma: impressão 3D de resina, náilon e metal, usinagem avançada e replicação de molde de silicone, para que o mestre, o molde e o acabamento possam ser coordenados sem transferência de arquivos entre fornecedores.
O gráfico de radar abaixo compara três dessas rotas em seis qualidades mencionadas pelos compradores com mais frequência. As classificações são editoriais e ilustrativas. O objetivo deles é mostrar a forma, não classificar fornecedores ou prever o desempenho de uma peça específica.
O gráfico de radar mostra a fundição a vácuo com maior alcance em direção ao acabamento superficial e replicação de detalhes, porque o molde de silicone copia o mestre de perto e o vácuo ajuda a resina a atingir uma textura fina. A impressão tridimensional se estende ao máximo em direção à velocidade de pequenos lotes e à liberdade geométrica, e é por isso que é tão útil para o primeiro conceito e para formas que não podem ser fundidas. A usinagem CNC aumenta a resistência mecânica, já que a peça é cortada de um bloco sólido do material real. A fundição a vácuo fica no meio em termos de resistência e geometria, o que é um reflexo honesto das imitações de resinas e da necessidade de abrir um molde ao longo de uma linha de partição. Juntas, as três formas explicam por que uma abordagem em etapas tende a funcionar bem: imprimir para explorar, fundir para apresentar e testar e usinar ou moldar quando a resistência ou o volume exigirem.
Use a impressão para explorar, a fundição a vácuo para apresentar e testar e a usinagem ou moldagem por injeção quando a resistência ou o volume exigirem.
Dicas de projeto e tolerâncias para peças fundidas a vácuo
A maioria das decepções com peças fundidas remonta a algumas opções de design que poderiam ter sido ajustadas antes da construção do mestre. As dicas abaixo são aquelas que um fabricante provavelmente levantará durante uma revisão de capacidade de fabricação, portanto, abordá-las antecipadamente economiza uma rodada de revisões.
Espessura da parede e nervuras
Procure paredes em uma faixa moderada, comumente citada como cerca de 1,5 a 3 mm para muitas peças pequenas, e mantenha a espessura razoavelmente uniforme. Pedaços grossos encolhem mais à medida que curam e podem deixar marcas de afundamento. Seções muito finas podem não preencher, especialmente longe do portão. As nervuras devem ser mais finas que a parede que suportam, o que reduz as marcas superficiais na face oposta.
Rascunho, cortes inferiores e linhas de partição
O silicone é flexível, portanto, cortes inferiores que prenderiam um molde de aço rígido podem muitas vezes ser liberados esticando o molde. Mesmo assim, um pouco de inclinação nas faces verticais torna a desmoldagem mais suave e reduz o desgaste da ferramenta. Informe ao fornecedor quais faces estão visíveis, pois ele tentará colocar a linha de partição em uma aresta oculta ou em uma etapa natural do projeto.
Tolerâncias e encolhimento
A orientação geral para fundição a vácuo frequentemente cita tolerâncias de aproximadamente mais ou menos 0,2 a 0,3 mm em dimensões pequenas, ou cerca de 0,3 por cento em dimensões maiores, com alguma variação de acordo com a resina e a geometria. O encolhimento da resina durante a cura e o leve movimento do silicone contribuem. Por esta razão, ajuda marcar apenas as dimensões verdadeiramente críticas no desenho. Se um furo ou superfície de contato precisar manter um ajuste mais apertado, muitos fornecedores usinarão esse recurso após a fundição.
Acabamento superficial e textura
A superfície fundida reflete o mestre. Um master polido fornece peças brilhantes, e um master jateado ou texturizado fornece peças foscas. Se a aparência final incluir tinta, o fornecedor geralmente lixa levemente e aplica primer e demãos coloridas. Como a Jiaheng fornece pintura e outros tratamentos de superfície no mesmo fluxo de trabalho, a correspondência de cores e o nível de brilho podem ser acordados durante o mesmo projeto e não por meio de um fornecedor de acabamento separado.
| Recurso | Orientação prática | Razão |
|---|---|---|
| Espessura da parede | Mantenha uma espessura uniforme e moderada | Reduz marcas de afundamento e preenchimentos curtos |
| Costelas | Mais fino que a parede adjacente | Limita marcas de superfície |
| Rascunho | Rascunho pequeno em faces verticais | Facilita a desmoldagem e prolonga a vida útil do molde |
| Dimensões críticas | Marque apenas os que importam | Concentra-se na inspeção e no acabamento |
| Textura | Construa-o no mestre | Textura transfers directly to castings |
Mesmo as paredes, o calado sensato e uma pequena lista de dimensões críticas eliminam a maioria dos problemas observados nos primeiros moldes.
Controle de Qualidade e Acabamento para Peças Fundidas
Um fornecedor confiável de fundição a vácuo verifica a qualidade em vários pontos, não apenas no final. A primeira verificação é a mestre, porque uma falha ali é copiada no molde e em todas as peças posteriores. Uma segunda verificação acontece após a primeira fundição, quando o fornecedor compara a peça com o desenho e procura por bolhas, preenchimentos curtos e rebarbas. Uma verificação final cobre o lote acabado.
- Inspeção mestre: dimensões, condição da superfície e nitidez antes do molde ser feito.
- Verificação do primeiro artigo: a primeira peça fundida é medida e examinada antes que o restante do lote seja vazado.
- Observação em lote: a consistência da cor, a inspeção de bolhas e o flash visível são monitorados à medida que as peças saem.
- Inspeção final: dimensões críticas, ajuste, acabamento e embalagem são revisados antes do envio.
O acabamento é onde uma peça fundida se parece com um protótipo ou com um produto. O corte remove portões e aberturas de ventilação. O lixamento leve limpa a linha de partição. A pintura adiciona cor, brilho ou textura, e o mascaramento permite duas cores em uma parte. Para peças transparentes, o polimento e o revestimento transparente melhoram a clareza. Montagem, tampografia, marcação a laser e inserções também podem ser organizadas quando a amostra precisa se comportar como o produto final.
A comunicação é tão importante quanto a medição. Se você anexar uma amostra de referência, um código de cores ou uma foto do look que deseja, a equipe de acabamento terá algo concreto para combinar. Um breve resumo escrito com metas de acabamento, faces visíveis e dimensões críticas reduz a chance de retrabalho.
A qualidade na fundição a vácuo começa no mestre e continua em cada vazamento, então pergunte aos fornecedores como eles verificam cada etapa.
Orientação de manutenção para moldes de silicone e peças fundidas
A manutenção na fundição a vácuo tem duas vertentes: cuidar das ferramentas que fazem as peças e cuidar das peças assim que estiverem em suas mãos. Ambos afetam a consistência, especialmente quando você planeja fazer um novo pedido.
Cuidando do molde de silicone
Um molde de silicone é uma ferramenta consumível. As orientações gerais da indústria geralmente citam uma vida útil de aproximadamente 15 a 25 peças fundidas, mais curta para detalhes finos, características finas ou resinas agressivas e, às vezes, mais longa para formas simples. Cada aplicação expõe o silicone ao calor e ao contato químico, de modo que as bordas suavizam e os detalhes da superfície desaparecem gradualmente. O bom manuseio prolonga a vida útil sem transformar o molde em um ativo de longo prazo.
- Limpe a cavidade suavemente após cada vazamento e evite ferramentas afiadas que possam cortar a superfície.
- Aplicar um desmoldante adequado à resina, em camadas leves e uniformes, para facilitar a desmoldagem e limitar o rasgo.
- Armazene o molde em local fresco e seco, longe da luz solar direta e de fontes de calor.
- Mantenha as duas metades alinhadas quando armazenada para que a cavidade não caia ou distorça.
- Inspecione a linha de partição e as características finas antes de cada vazamento e retire o molde quando o brilho ou rasgo aumentar.
Mantenha o mestre também. Um mestre limpo e bem rotulado permite ao fornecedor refazer um molde quando o primeiro se desgasta e protege o investimento feito na preparação da superfície. Se o master foi impresso, guarde-o longe da umidade e de luz forte para que não deforme ou descolora.
Cuidando de peças acabadas
| Tipo de resina | Armazenamento e manuseio | Limpeza |
|---|---|---|
| Rígido tipo ABS | Armazene longe de longa exposição ao calor | Água e sabão neutro, pano macio |
| Semi-flexível tipo PP | Evite ficar curvado por longos períodos | Água e sabão neutro |
| Parecido com borracha | Mantenha longe de óleos e luz solar | Pano úmido, sem solventes fortes |
| Transparent | Enrole para evitar arranhões | Pano macio sem fiapos, limpador suave |
| Peças pintadas | Evite empilhar sem preenchimento | Pano macio, sem esponjas abrasivas |
As peças fundidas de poliuretano podem ser sensíveis à umidade, ao calor e a alguns solventes ao longo do tempo, especialmente nos primeiros dias após a desmoldagem. Permitir que as peças assentem à temperatura ambiente antes da montagem ou pintura reduz a chance de pequenas alterações dimensionais. Para peças que serão armazenadas por meses, a embalagem protetora e um ambiente estável ajudam a cor e o formato a permanecerem fiéis à amostra aprovada.
Trate o molde como uma ferramenta de curta duração e o mestre como um guardião: ambos decidem o quão repetível será o seu próximo lote.
Trabalhando com um fabricante e fornecedor de fundição a vácuo
Bons resultados geralmente vêm de tratar o fornecedor como um parceiro de engenharia, em vez de uma máquina de venda automática de peças. Uma breve conversa informativa no início geralmente salva vários dias depois. Essas perguntas ajudam você a avaliar se um fornecedor de fundição a vácuo está preparado para fazer isso.
- Você constrói o mestre internamente e quais tecnologias você usa para isso?
- Quais famílias de resinas estão disponíveis e você pode compartilhar as propriedades típicas de cada uma?
- Quantas peças fundidas você planeja por molde e como você lida com quantidades maiores?
- Quais etapas de acabamento, como pintura, polimento ou texturização, são realizadas em um só lugar?
- O que você inspeciona e quais registros posso receber com a remessa?
- Como as alterações de projeto são tratadas depois que o mestre é aprovado?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. aborda essas questões como um fabricante OEM e ODM. Sua equipe de design transforma as ideias dos clientes em designs de produtos práticos e atraentes, e seus recursos incluem impressão 3D em resina, náilon e metal, usinagem avançada, replicação de moldes de silicone para produção eficiente de pequenos lotes e tratamentos de superfície, como pintura. Como essas etapas ficam em uma plataforma, um cliente pode passar do projeto até a amostra finalizada sem reexplicar o projeto a vários fornecedores.
Como preparar uma investigação útil
- Um modelo 3D em formato neutro comum, além de um desenho que destaca dimensões críticas.
- A quantidade pretendida, a família de resina que você tem em mente e qualquer referência de cor ou acabamento.
- Uma breve nota sobre como a peça será utilizada: exposta, manuseada, montada, aquecida ou flexionada.
- Sua janela de entrega necessária e se você espera alterações de design entre lotes.
Uma consulta completa permite que o fornecedor proponha um método mestre sensato, resina e plano de acabamento na primeira resposta. Também sinaliza que você entende a parte, o que geralmente leva a uma conversa técnica mais útil. Com o tempo, um fornecedor que mantém seus arquivos, histórico de moldes e notas de acabamento pode fazer novos pedidos com mais rapidez e manter os lotes consistentes, o que é a vantagem silenciosa de trabalhar com um parceiro de longo prazo.
Compartilhe a finalidade da peça, não apenas sua geometria, e seu fornecedor poderá recomendar uma melhor resina, acabamento e plano de processo.
Explore os serviços de fundição a vácuo Jiaheng
Se você estiver pronto para passar de um modelo mestre para um pequeno lote de peças de produção, poderá revisar os detalhes do serviço, opções de materiais e processo do projeto na página dedicada para Serviços de fundição a vácuo de Jiaheng. A equipe oferece suporte a projetos OEM e ODM e pode aconselhar sobre preparação mestre, seleção de resina, acabamento e planejamento de lote em uma única plataforma.
Envie seu arquivo 3D, quantidade desejada e requisitos de acabamento para iniciar uma conversa com a equipe Jiaheng.
Perguntas frequentes sobre serviços de fundição a vácuo
O que são serviços de fundição a vácuo?Fundição a vácuo services are a small-batch manufacturing process in which a silicone mold is made from a master model and filled with two-part polyurethane resin under vacuum. The vacuum removes air so the resin reaches fine detail, and the cured parts have a surface and feel close to production plastic. A supplier typically also handles master preparation, finishing and inspection. |
Quantas peças um molde de silicone pode produzir?A orientação geral geralmente cita cerca de 15 a 25 peças fundidas por molde, sendo menos para peças muito detalhadas ou de paredes finas e, às vezes, mais para formas simples. Se precisar de um lote maior, o fornecedor pode fazer moldes adicionais e fundir em paralelo. A contagem exata depende da geometria, da resina e do manuseio. |
Qual é a diferença entre fundição a vácuo e impressão 3D?Impressão 3D builds a part layer by layer directly from a digital file and suits single concept models and complex geometry. Vacuum casting copies a master into a mold and suits small batches that need smoother surfaces and a wider choice of production-like resins. Many projects use printing for the master and vacuum casting for the batch. |
Quando devo escolher a fundição a vácuo em vez da moldagem por injeção?Escolha a fundição a vácuo quando precisar de cerca de 10 a 30 peças rapidamente, o design ainda pode mudar e você ainda não deseja se comprometer com uma ferramenta dura. A moldagem por injeção geralmente é o melhor caminho quando as quantidades chegam a centenas ou milhares e quando você precisa de propriedades termoplásticas de produção exatas. |
Que tolerâncias posso esperar de peças fundidas a vácuo?A orientação geral cita aproximadamente mais ou menos 0,2 a 0,3 mm em dimensões pequenas, com peças maiores apresentando variação proporcionalmente maior. O encolhimento da resina e o movimento do molde desempenham um papel importante. Se um recurso precisar de um ajuste mais apertado, o fornecedor poderá usiná-lo após a fundição, portanto, marque claramente as dimensões críticas em seu desenho. |
Quais materiais estão disponíveis para fundição a vácuo?As opções típicas incluem resina rígida tipo ABS, resina semiflexível tipo PP, resina tipo borracha em vários níveis de dureza, resina transparente, resina para alta temperatura e resina retardante de chama. As cores podem ser pigmentadas na resina ou aplicadas por pintura. Seu fornecedor pode recomendar uma família depois de saber como a peça será usada. |
As peças fundidas a vácuo podem ser pintadas ou texturizadas?Sim. As peças fundidas aceitam lixamento, aplicação de primer e pintura, e a textura pode ser incorporada ao mestre para que seja transferida para cada peça fundida. Tampografia, marcação a laser e polimento de peças transparentes também são comuns. Combine as metas de acabamento antes de fazer o master para que a preparação da superfície corresponda à aparência final. |
O que devo enviar para obter um orçamento de fundição a vácuo?Envie um modelo 3D, um desenho com dimensões críticas, quantidade alvo, família de resina preferida, referência de cor ou acabamento e prazo de entrega. Uma breve nota sobre como a peça é usada ajuda os engenheiros a escolher um método adequado. Informações mais completas reduzem as idas e vindas e agilizam a primeira resposta. |
Um master claro, um acabamento definido e uma quantidade realista são os três insumos que mais melhoram um projeto de fundição a vácuo.
-
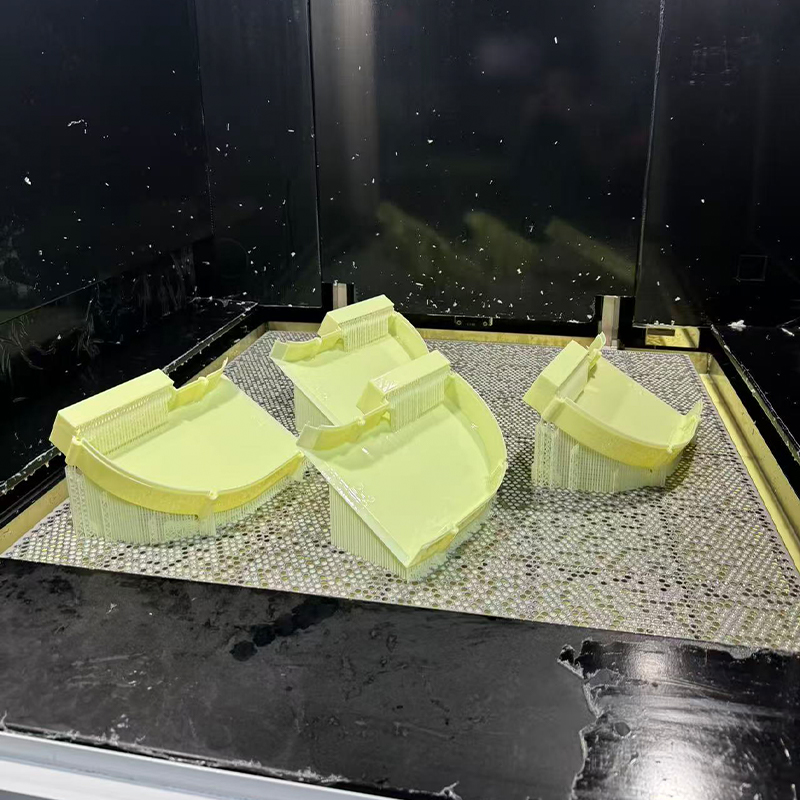 Serviço de impressão 3D em resina semelhante a ABS amarelo
-
 Serviço de impressão 3D de material reforçado com fibra de carbono de nylon de alta temperatura PAHT+CF
-
 Serviço de impressão 3D em nylon branco
-
 Serviço de impressão 3D de nylon + fibra de vidro
-
 Serviço de impressão 3D de liga de titânio Ti6Al4V
-
 Serviço de impressão 3D de material reforçado com fibra de carbono PPS+CF
Informações de contato
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADICIONAR
-

Edifício 7, nº 188, seção Hongni da estrada Zha Wang, subdistrito de Danghu, cidade de Pinghu, cidade de Jiaxing, província de Zhejiang, China
Direitos de autor© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Fabricantes de plataforma de fabricação inteligente integrada OEM/ODM
