- Serviços de impressão 3D

- Serviços de usinagem CNC

- Serviços de fundição a vácuo

- Serviços de acabamento de superfície

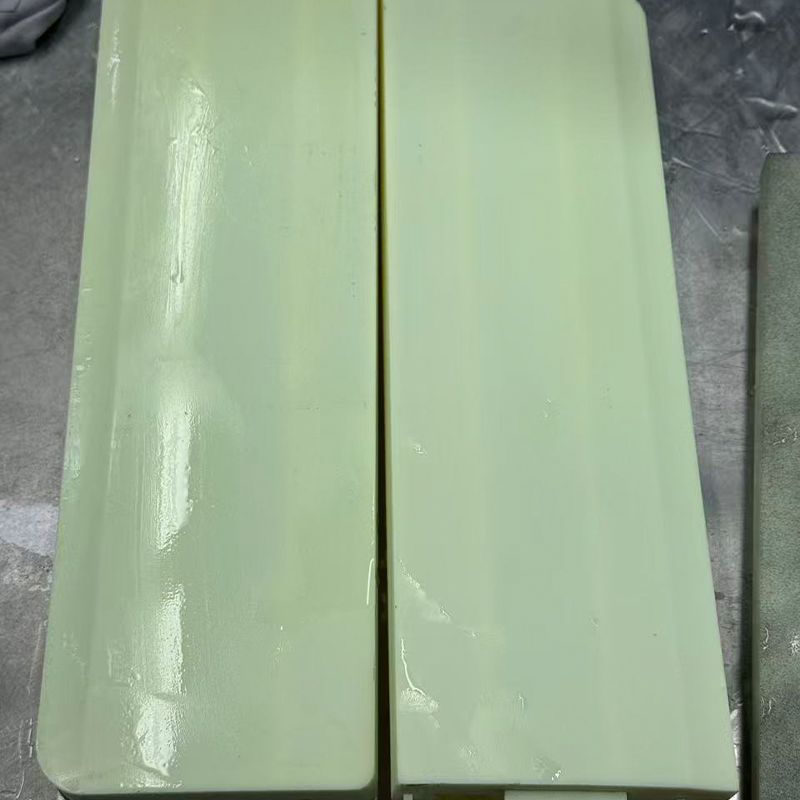
Serviço de impressão 3D em resina SLA: como funciona e onde se encaixa
Serviço de impressão 3D em resina SLA : A resposta curta para peças críticas de detalhes
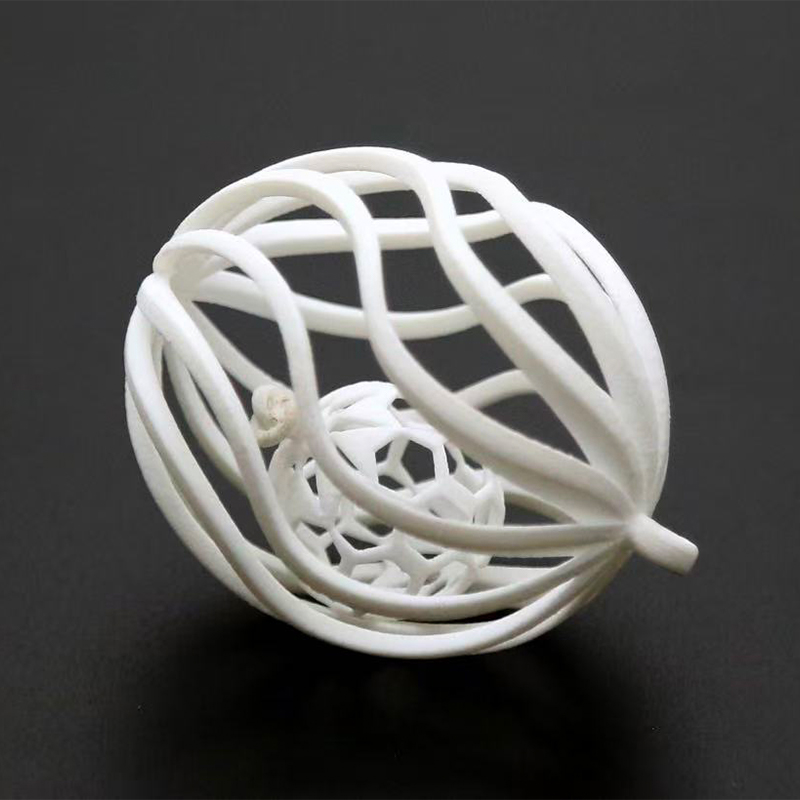
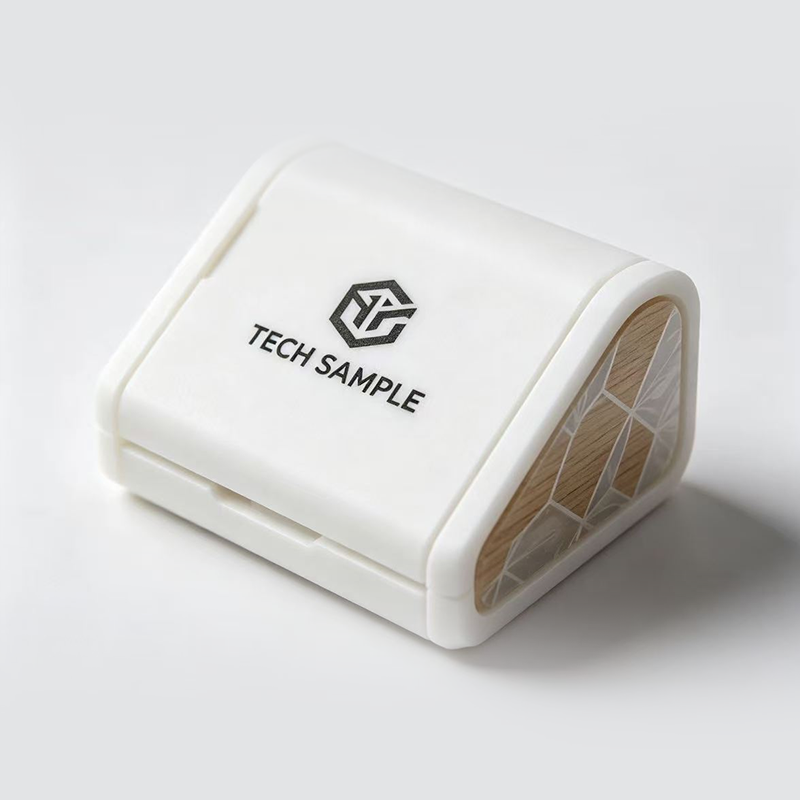
Digamos que sua equipe precise de seis caixas portáteis até sexta-feira, cada uma com encaixe rápido, uma janela de lente transparente e uma superfície lisa o suficiente para fotografar para uma plataforma de lançamento. Imprimi-los em um processo de filamento deixaria linhas de camada visíveis. Usiná-los levaria mais tempo e não alcançaria facilmente as finas características internas. Um serviço de impressão 3D em resina SLA geralmente é a escolha certa aqui, porque a estereolitografia cura resina líquida com laser, camada por camada, e fornece superfícies lisas, pequenos recursos nítidos e boa precisão em peças pequenas e médias.
Essa é toda a recomendação em duas frases. O SLA é adequado para modelos de aparência, verificações de ajuste, peças transparentes, pequenos componentes mecânicos e padrões mestre para fundição. É menos adequado para peças que transportam cargas pesadas, ficam expostas ao sol forte por longos períodos ou ficam quentes. Saber onde fica esse limite é o que separa um primeiro pedido tranquilo de um frustrante, portanto, a maior parte deste guia é sobre o limite: qual resina escolher, como projetar para o processo, qual acabamento vale a pena fazer e como informar um fabricante de impressão 3D SLA.
Respostas rápidas antes dos detalhes
- Bom para: protótipos detalhados, modelos de exibição, peças transparentes, pequenas peças funcionais e mestres de fundição.
- Pontos fortes típicos: superfícies lisas, detalhes finos, grande precisão em peças pequenas e uma ampla gama de propriedades de resina.
- Limites típicos: as resinas padrão podem ser quebradiças, as peças precisam ser lavadas e curadas e a longa exposição ao sol pode mudar de cor.
- Próxima etapa comum: acabamento, pintura ou fundição a vácuo quando precisar de cor, textura ou um lote pequeno.
Este guia foi escrito para engenheiros, gerentes de produto e equipes de fornecimento que desejam peças que funcionem na bancada e tenham uma ótima aparência na reunião. Ele evita a teoria dos livros didáticos e se atém ao que afeta seu pedido: escolha de materiais, regras de projeto, pós-processamento, comparações com outros processos e questões de fornecedores. Se você quiser ter uma ideia de como pensa um fornecedor experiente de impressão 3D em resina SLA, as seções abaixo seguem a ordem de um projeto real.
Escolha SLA quando a qualidade da superfície e os detalhes de pequenos recursos são mais importantes do que cargas mecânicas pesadas.
Como funciona a impressão 3D em resina SLA: princípios e estrutura da máquina
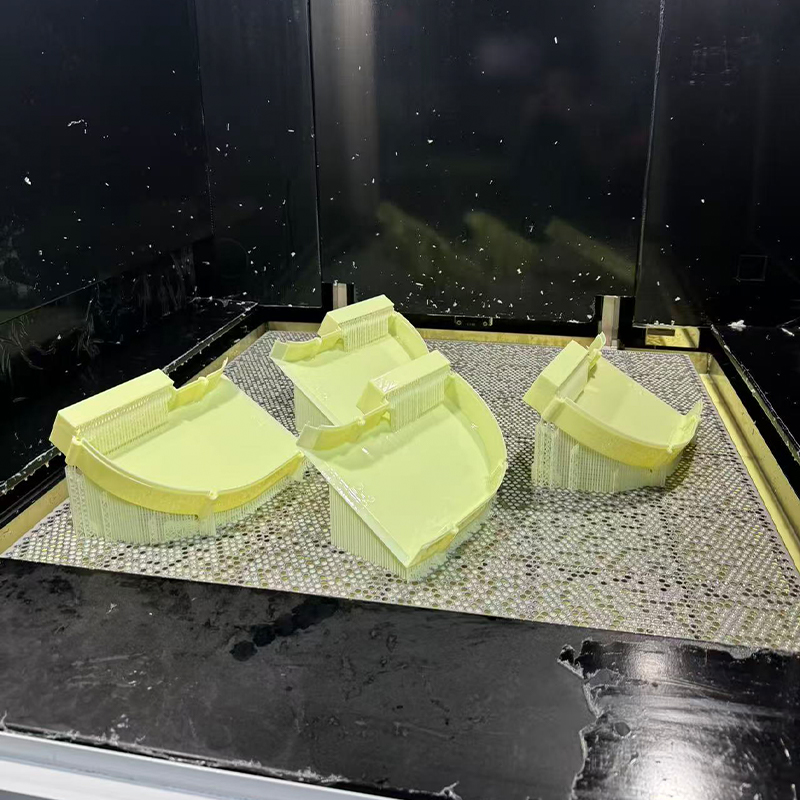
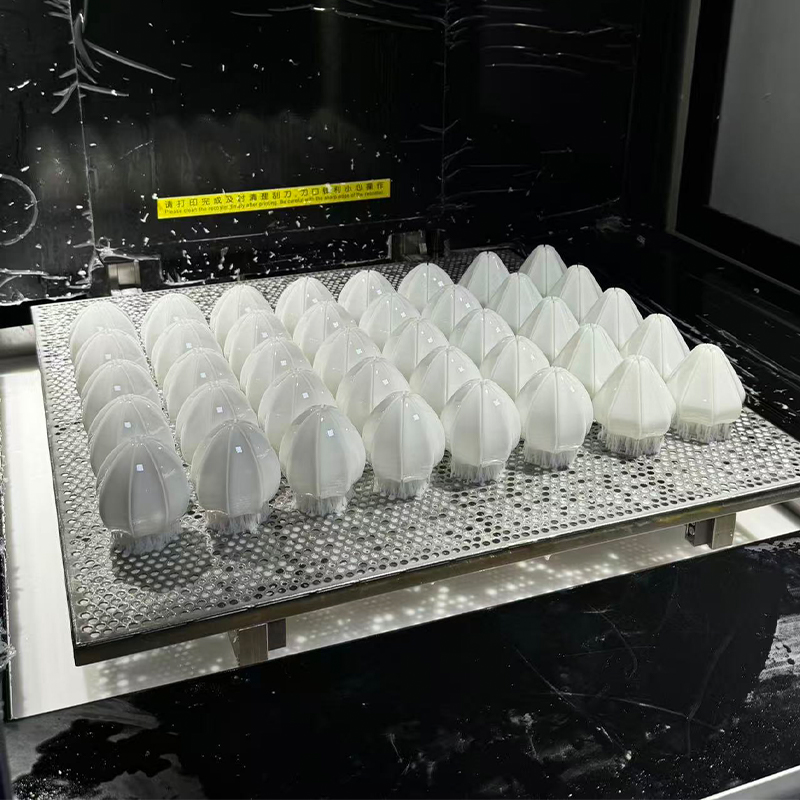
SLA significa estereolitografia. Um tanque, geralmente chamado de cuba, contém resina de fotopolímero líquido. Um laser UV traça a seção transversal da peça na superfície da resina e, onde quer que o laser toque, a resina endurece. A plataforma de construção então se move em uma espessura de camada e a próxima camada é traçada no topo. Repetir isso milhares de vezes produz uma peça sólida fixada à plataforma por finas estruturas de suporte.
Principais elementos de uma máquina SLA
Elementos ópticos e de movimento
| Elementos materiais e de suporte
|
Do arquivo à peça acabada
- Verificação de arquivo e preparação de construção: o engenheiro inspeciona o modelo 3D, escolhe a orientação, adiciona suportes e seleciona a espessura da camada.
- Impressão: o laser cura cada camada enquanto a plataforma avança na construção.
- Lavagem: a parte impressa é limpa em banho de solvente para remover a resina não curada.
- Remoção de suporte: os suportes são cortados e os pontos de contato são levemente limpos.
- Pós-cura: a peça é exposta à luz UV, às vezes com calor, para que a resina atinja suas propriedades finais.
- Acabamento e inspeção: lixamento, polimento, pintura ou revestimento são aplicados quando necessário, e a peça é verificada em relação ao desenho.
Muitos compradores ficam surpresos com o fato de a impressão em si ser apenas parte do cronograma. Lavar, curar e finalizar ocupam uma grande parte do tempo e ignorá-los deixa as peças pegajosas, fracas ou marcadas. O gráfico abaixo fornece um cronograma ilustrativo para um pedido pequeno para que você possa ver para onde vão os dias.
A linha do tempo é uma ajuda de planejamento e não uma cotação. Os cronogramas reais dependem do tamanho da peça, quantidade, resina e nível de acabamento.
A linha do tempo mostra que a impressão ocupa apenas uma parte do cronograma geral, com preparação antes e uma cadeia de limpeza, cura e acabamento depois. A lavagem e a pós-cura são curtas em comparação com a impressão, mas são essenciais, porque as peças mal curadas podem ficar pegajosas ou deformar-se posteriormente. O lixamento e o acabamento são as etapas mais demoradas após a impressão, por isso uma peça impressa lisa chega mais cedo do que uma pintada. Para os clientes do serviço de impressão 3D em resina SLA da Jiaheng, esse padrão ajuda a decidir se um projeto precisa de peças impressas brutas, peças com acabamento leve ou peças totalmente pintadas. Quando o acabamento é feito na mesma plataforma, o cronograma não perde tempo para transporte e re-briefing entre fornecedores.
Printing is only one stage: washing, curing and finishing decide how the part feels, looks and lasts.
Tipos comuns de resina SLA e suas características
Chamar algo de parte SLA diz pouco sobre como ele se comporta, porque a resina fala mais. As resinas são formuladas para imitar diferentes plásticos e cada família envolve compensações. Os cartões abaixo resumem os tipos que um fornecedor de impressão 3D em resina SLA normalmente oferece. A disponibilidade exata varia, portanto, confirme as opções atuais antes de projetar em torno de uma propriedade específica.
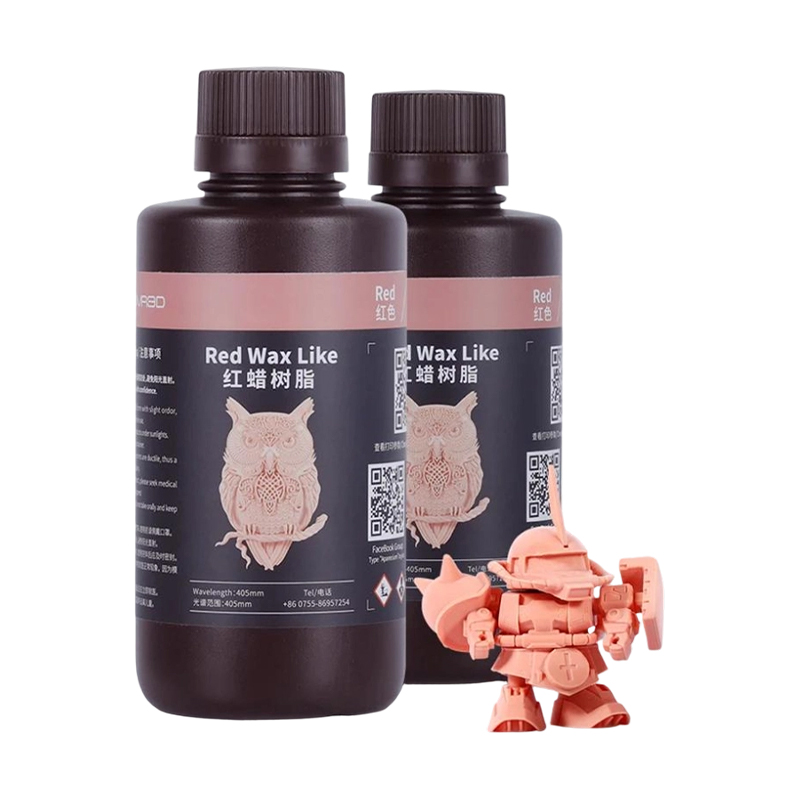
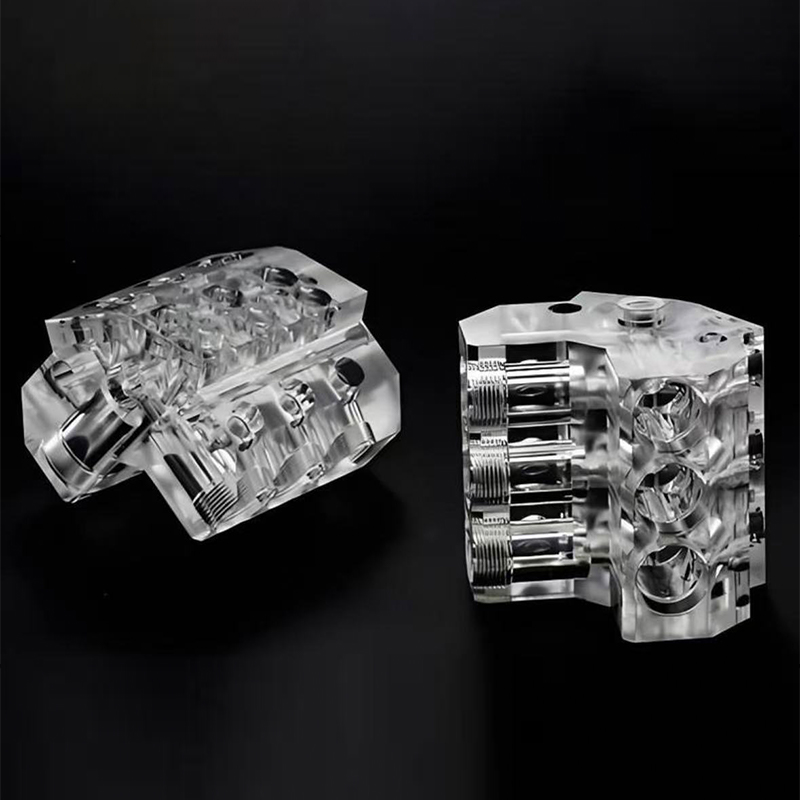
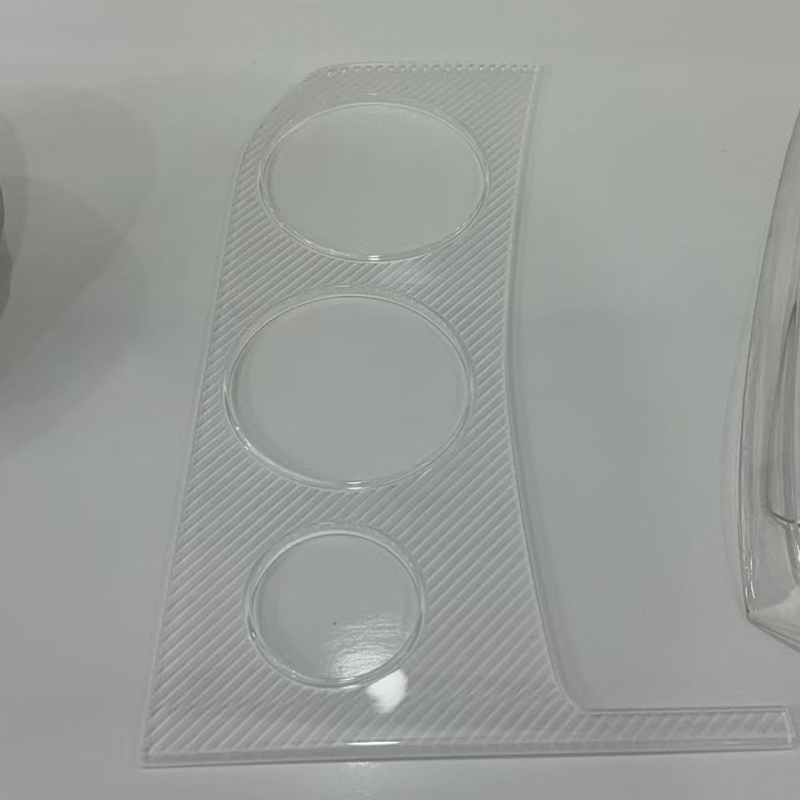
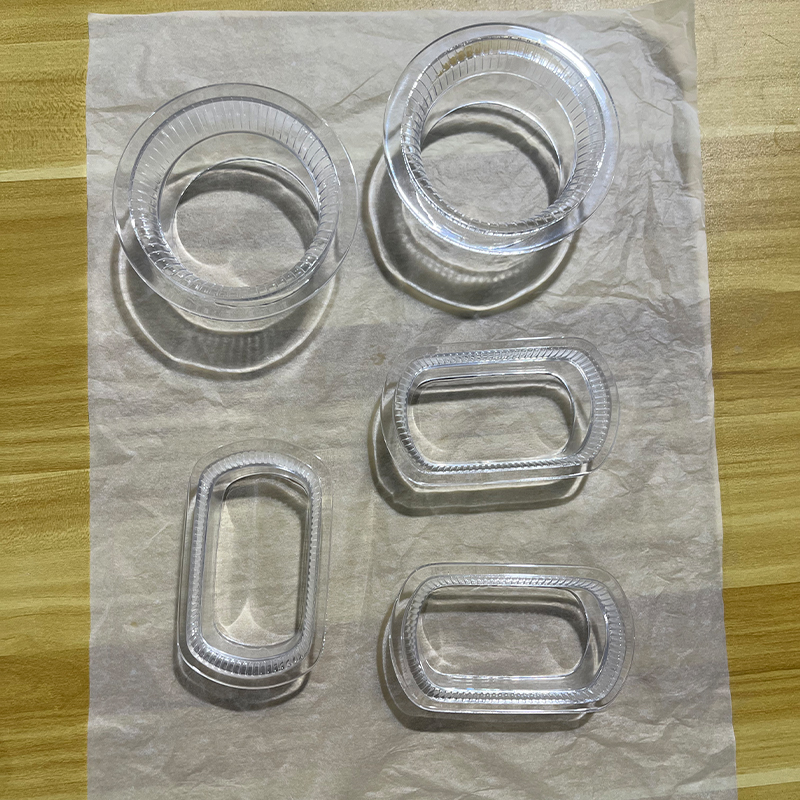
Resina padrão Fine detalhe and a smooth surface. Bom for visual models, display pieces and concept checks, though it can be brittle under impact. Resina resistente ou tipo ABS Melhor comportamento de impacto e uma sensação mais firme e durável. Adequado para encaixes rápidos, caixas e protótipos funcionais. Limpar or transparent resin Imprime com aparência translúcida e pode ser polida ou revestida para maior clareza. Usado para lentes, guias de luz e modelos de trajetória de fluido. Resina de alta temperatura Keeps stiffness at elevated temperature. Escolhido para peças próximas a fontes de calor ou para ferramentas e acessórios. Resina flexível ou semelhante a borracha Elastic with a soft feel. Usado para vedações, punhos, juntas e protótipos vestíveis. Resina fundível Burns out cleanly for investment casting patterns. Usado para mestres de estilo de joias e pequenos padrões de peças de metal.
| Família de resina | Comportamento | Usos típicos | Coisas para assistir |
|---|---|---|---|
| Padrão | Rígido, suave, detalhado | Visual models, display parts | Podem ser quebradiços, peças finas podem quebrar |
| Resistente ou tipo ABS | Firme e tolerante ao impacto | Housings, snap fits, clips | Slightly lower fine-detail sharpness |
| Clear | Translúcido, polido | Lenses, light pipes, windows | Pode amarelar sob luz forte ao longo do tempo |
| Alta temperatura | Duro quando quente | Calor-exposed parts, fixtures | Often more brittle than tough resins |
| Flexível | Elástico e toque macio | Selos, alças, teclas programáveis | Lower tear resistance than molded rubber |
| Castável | Queima de cinzas baixas | Casting masters, small patterns | Manuseie com cuidado antes de lançar |
Uma maneira prática de escolher é perguntar qual parte deve sobreviver. Se for apenas para olhar, a resina padrão é suficiente. If it will be assembled and handled, a tougher resin is usually safer. Se precisar permanecer rígido perto de uma lâmpada ou motor, procure um tipo de alta temperatura. E se a peça for master para duplicação posterior, mencione isso, pois o fornecedor preparará a superfície para fundição e não para exibição.
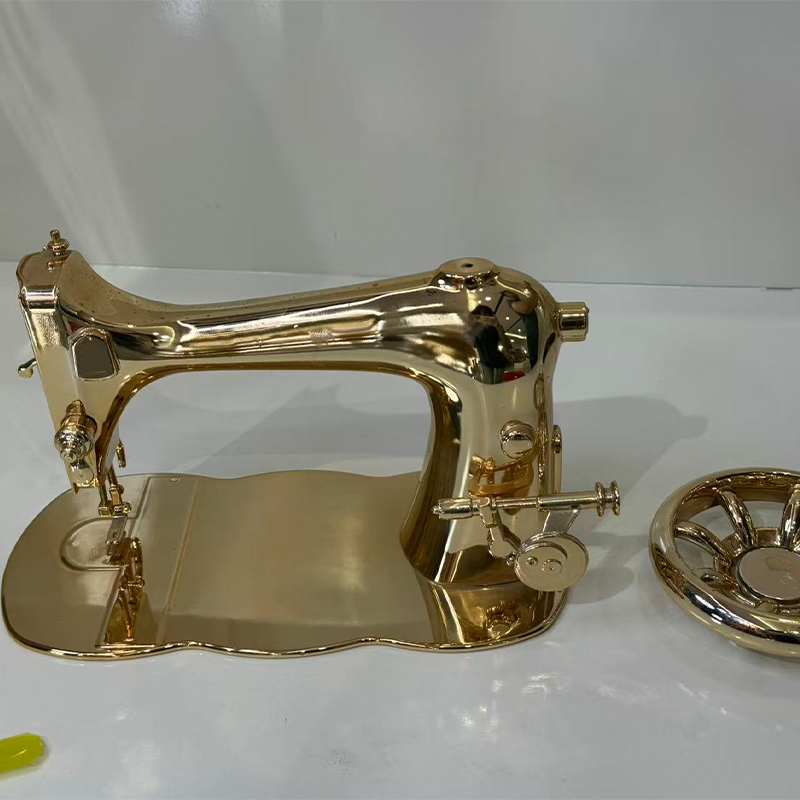
A cor é outra escolha. Many resins print in white, grey, black or translucent, and these can be painted or dyed afterward. Os compradores que precisam de uma cor ou nível de brilho precisos geralmente imprimem em uma resina neutra e finalizam, o que dá mais controle do que depender apenas da cor da resina.
Combine a resina com o que a peça deve sobreviver: aparência, montagem, calor, clareza ou flexibilidade.
Aplicações e pontos de seleção para impressão 3D em resina SLA
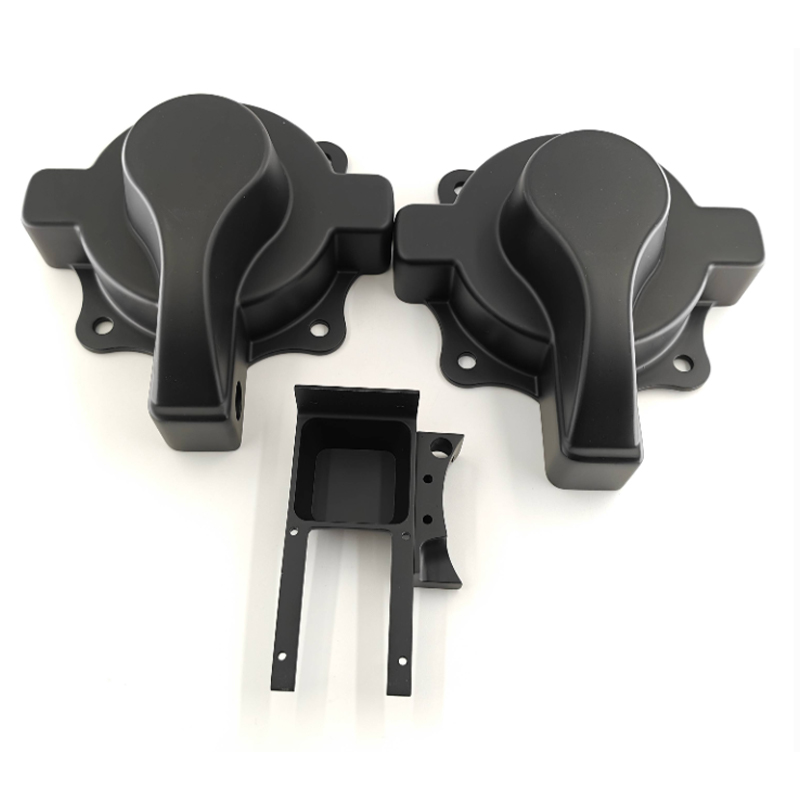
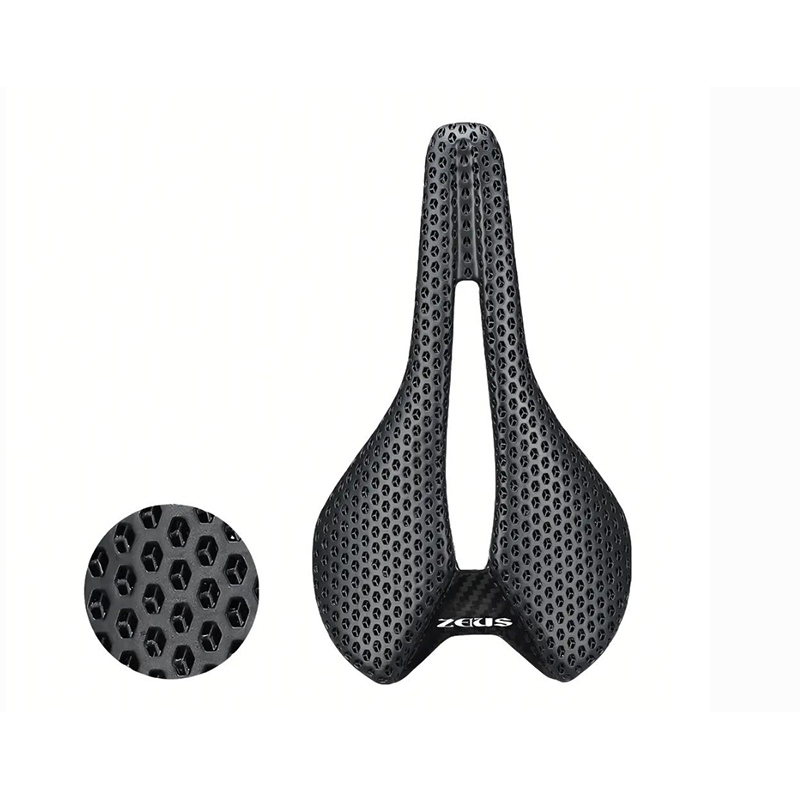
O SLA aparece onde quer que pequenos detalhes e superfícies lisas sejam importantes. As equipes de design o utilizam para verificar a forma e o ajuste, as equipes de marketing o utilizam para mostrar amostras e os engenheiros o utilizam para fabricar pequenas peças funcionais e ferramentas auxiliares. As colunas abaixo combinam usos típicos com as perguntas a serem feitas ao decidir se o SLA é o processo certo.
Typical application fields
| Selection points to check
|
Um caminho de decisão rápido
- If you need a handful of detailed parts quickly, SLA is a strong first candidate.
- Se você precisar de peças mais resistentes em plástico de engenharia real, considere a impressão ou usinagem em náilon.
- Se você precisar de 10 a 30 peças idênticas com aparência de produção, imprima um master em SLA e use fundição a vácuo.
- If you need metal parts, move to metal printing or Usinagem CNC.
The chart below rates SLA against four needs that buyers mention most often. As pontuações são uma ilustração editorial de tendências gerais e não são resultados de testes.
Um anel mais alto significa que o SLA geralmente se sente confortável com essa necessidade. A lower ring points to a case where another process may deserve a look.
Os anéis mostram o SLA mais forte em suavidade de superfície e detalhes finos, e é por isso que é uma escolha comum para modelos de aparência e peças pequenas e precisas. A precisão dimensional em peças pequenas segue de perto, auxiliada pelo ponto fino do laser e pelas camadas finas. Heavy-load strength is the lowest ring, because even tougher resins behave differently from engineering thermoplastics under sustained stress. Esse padrão explica por que muitos projetos combinam o SLA com outras rotas, usando-o para obter aparência e ajuste e mudando para impressão em náilon ou usinagem para testes de suporte de carga. A Jiaheng oferece impressão em resina, náilon e metal junto com usinagem, para que uma equipe possa comparar rotas em uma plataforma em vez de adquirir cada uma separadamente.
SLA excels at smooth surfaces and fine detail, so use other processes alongside it when parts must carry heavy loads.
Detailed Comparison: SLA vs FDM, SLS and CNC Machining
Os compradores raramente comparam o SLA a nada. A verdadeira questão geralmente é se o SLA segue outro caminho para o trabalho que tem pela frente. The table below sets SLA beside three common alternatives so the differences are easy to see.
| Fator | Impressão em resina SLA | Impressão FDM | Impressão em náilon SLS | CNC machining |
|---|---|---|---|---|
| Superfície finish | Detalhes suaves e finos | Linhas de camada visíveis | Mate ligeiramente granulado | Usinado, marcas de ferramentas |
| Recurso finos | Muito bom | Limitado pelo bocal | Good | Limitado pelo tamanho da ferramenta |
| Força | Depende da resina, muitas vezes quebradiça | Moderado | Nylon bom e resistente | Material alto e sólido |
| Necessidades de suporte | Suportes com marcas de contato | Suportes para saliências | O pó sustenta a peça | Acessórios seguram a peça |
| Peças típicas | Peças pequenas e médias detalhadas | Modelos de conceito aproximado | Peças funcionais duráveis | Peças metálicas e plásticas de precisão |
| Acabamento | Lixar e pintar funcionam bem | Mais lixamento necessário | Tingimento, explosão | Jateamento, anodização, pintura |
SLA vence onde a aparência e os detalhes finos contam, e é por isso que muitas vezes é a primeira escolha para modelos de exibição e pequenas peças de precisão. O FDM é útil para formas iniciais ásperas, mas mostra linhas de camada. O náilon SLS fornece peças funcionais e duráveis, sem marcas de suporte, adequadas para encaixes de pressão e suportes que serão manuseados. A usinagem CNC usa material sólido e oferece resistência e tolerância que a impressão geralmente não consegue igualar, mas é limitada pelo acesso à ferramenta em formas internas complexas.
Como as rotas funcionam juntas
- Comece com o SLA para verificações de ajuste e aparência do design.
- Mude para nylon SLS ou usinagem quando a peça precisar de testes mecânicos reais.
- Use um mestre SLA com moldagem de silicone quando precisar de 10 a 30 peças com aparência de produção.
- Finalize com pintura ou revestimento para combinar com a aparência do produto final.
Jiaheng descreve isso como uma abordagem única. A empresa trabalha como fabricante OEM e ODM com uma equipe de design interna e fornece impressão 3D em resina, náilon e metal, além de usinagem avançada e replicação de moldes de silicone. Um projeto pode, portanto, começar como um modelo de aparência SLA, continuar como um protótipo funcional usinado e terminar como um pequeno lote de peças fundidas, sem ser cotado e reexplicado em cada etapa.
SLA lidera na superfície e nos detalhes, SLS e usinagem lidera na resistência, e um plano em etapas geralmente usa mais de um.
Diretrizes e tolerâncias de projeto para peças impressas SLA
O SLA perdoa muito, mas alguns hábitos de design fazem uma diferença visível. As diretrizes abaixo aparecem na maioria das análises de capacidade de fabricação e segui-las reduz a chance de falha na construção ou de uma peça que precisa de retrabalho.
Espessura da parede e pequenas características
Paredes muito finas podem deformar, quebrar durante a limpeza ou deixar de imprimir. Muitos fornecedores citam um mínimo prático de cerca de 0,8 a 1,0 mm para paredes apoiadas, com paredes mais espessas para peças maiores. Texto fino e pequenos furos são possíveis, mas recursos muito pequenos podem precisar ser ampliados ou verificados primeiro com o fornecedor. Mesmo a espessura da parede também ajuda a reduzir o estresse e a distorção.
Peças ocas e furos de drenagem
Os modelos ocos retêm resina líquida em seu interior, o que pode causar pressão, curar de forma irregular ou vazar posteriormente. Se for necessário um design oco, adicione furos de drenagem de alguns milímetros para que a resina não curada possa escapar e mencione os furos ao fornecedor para que sejam colocados longe das faces cosméticas. Muitos compradores preferem peças sólidas pela simplicidade, embora sólidos mais espessos possam imprimir mais lentamente e encolher mais.
Marcas de orientação e suporte
As estruturas de suporte mantêm as saliências no lugar e deixam pequenas marcas onde são removidas. O engenheiro escolhe a orientação para ocultar essas marcas em faces menos visíveis e para proteger superfícies críticas. Se uma determinada face precisar ser perfeitamente lisa, diga isso no briefing. O fornecedor pode então orientar a peça de forma que a face não entre em contato com os suportes.
Tolerâncias e ajustes
A orientação geral para SLA frequentemente cita tolerâncias na faixa de aproximadamente mais ou menos 0,1 a 0,2 mm em peças pequenas, com peças maiores variando proporcionalmente. As peças também continuam a encolher ligeiramente durante a cura, portanto, os recursos de encaixe, como pinos e furos, devem incluir folga. Se um ajuste for crítico, muitos fornecedores imprimem uma peça de teste ou usinam o recurso posteriormente. O gráfico de faixa abaixo mostra faixas de espessura de camada que normalmente correspondem a diferentes finalidades.
Camadas mais finas proporcionam superfícies mais suaves e detalhes mais finos, enquanto camadas mais espessas aceleram a construção e se adequam a peças maiores ou irregulares. As faixas são orientações gerais e podem variar de acordo com a máquina e a resina.
O gráfico de faixa mostra que modelos com detalhes finos e peças pequenas normalmente usam as camadas mais finas, o que proporciona superfícies curvas mais suaves e bordas mais nítidas. Os protótipos padrão se enquadram em uma faixa intermediária que equilibra detalhes e tempo de construção. Invólucros e tampas maiores geralmente usam camadas mais espessas porque o tempo extra gasto com camadas finas aumenta em construções grandes. Rascunhos rápidos ficam na extremidade espessa, onde a velocidade é mais importante do que a suavidade da superfície. Quando você solicita um orçamento a um fabricante de impressão 3D de resina SLA, informar a finalidade da peça permite que ele escolha a espessura da camada de acordo e evita gastar tempo de construção em detalhes que ninguém verá.
| Recurso | Orientação prática | Razão |
|---|---|---|
| Espessura da parede | Mantenha cerca de 0,8 a 1,0 mm ou mais | Reduz quebras e empenamentos |
| Seções ocas | Adicione furos de drenagem de alguns milímetros | Deixa a resina não curada escapar |
| Rostos críticos | Informe ao fornecedor quais faces devem ser lisas | Permite orientação para protegê-los |
| Recursos de acasalamento | Inclui folga para ajustes | Permite curar o encolhimento |
| Texto e logotipos | Use formas em negrito, em relevo ou gravadas | Mantém pequenos detalhes legíveis |
Paredes uniformes, furos de drenagem e uma nota clara nas faces cosméticas evitam a maioria dos problemas de design de SLA.
Pós-processamento e acabamento superficial para peças SLA
Uma peça SLA bruta já é mais lisa que a maioria das peças impressas, mas não está acabada. O pós-processamento transforma-o de um objeto impresso em algo que você pode montar, fotografar ou apresentar. A maioria dos fornecedores inclui lavagem e cura como padrão e oferece acabamento adicional como opção.
Lavar e curar
Após a impressão, as peças são lavadas em banho de solvente, geralmente álcool isopropílico, para remover a resina não curada. Eles são então curados sob luz ultravioleta, às vezes com calor suave. A lavagem insuficiente deixa uma superfície pegajosa e a cura insuficiente pode deixar a peça mais fraca. A lavagem excessiva com solvente pode amolecer certas resinas, razão pela qual os fornecedores controlam o tempo com cuidado.
Remoção de suporte e lixamento
Os suportes são cortados e os pontos de contato são lixados ou lixados. Para peças de exibição, o lixamento continua com grãos mais finos até que a superfície fique uniforme. Esta também é a etapa que remove as linhas tênues da camada em curvas rasas. Quanto mais refinado for o acabamento exigido, mais trabalho manual será necessário.
Pintura, revestimento e polimento
- Priming e pintura: fornece um nível controlado de cor e brilho e oculta marcas restantes.
- Revestimento transparente: melhora a clareza em peças transparentes e adiciona uma camada protetora.
- Polimento: traz peças transparentes para uma aparência de vidro quando o design permite.
- Texturização e marcação: adiciona padrões de aderência, logotipos ou quebras de cores conforme necessário.
Como a Jiaheng também fornece pintura e outros tratamentos de superfície, as peças SLA podem ser movidas diretamente da impressora para a bancada de acabamento dentro do mesmo projeto. Isso é importante para a correspondência de cores e para peças com diversas cores, pois o finalizador conhece a resina e o histórico de preparo. Se um mestre for usado para moldagem de silicone, informe o fornecedor com antecedência. Um mestre de fundição precisa de uma superfície muito lisa, pois cada falha será copiada no molde.
Lavar, curar e lixar cuidadosamente são o que transformam uma peça SLA impressa em uma peça acabada.
Verificações de qualidade e problemas comuns de impressão de SLA
Bons fornecedores verificam a qualidade antes, durante e depois da construção. Eles revisam o arquivo em busca de paredes finas e volumes presos, monitoram a construção e, em seguida, inspecionam a peça acabada quanto às dimensões, marcas de superfície e condições de cura. A tabela abaixo lista os problemas que aparecem com mais frequência e como geralmente são evitados.
| Problema | Causa típica | Prevenção |
|---|---|---|
| Deformação ou distorção | Espessura de parede irregular ou grandes áreas planas | Paredes uniformes, boa orientação, colocação de suporte |
| Marcas de suporte | Pontos de contato onde os suportes foram removidos | Oriente para esconder marcas e areia após a remoção |
| Superfície pegajosa ou pegajosa | Lavagem ou cura insuficiente | Tempos adequados de lavagem e cura |
| Quebra frágil | Resina padrão under impact or thin sections | Escolha resina mais resistente, engrosse as paredes |
| Amarelando com o tempo | Exposição aos raios UV e à luz, especialmente em peças transparentes | Use revestimentos e limite a luz solar |
| Desvio dimensional | Encolhimento durante a cura | Permitir folga e verificar dimensões críticas |
| Resina presa | Seções ocas without drain holes | Adicione orifícios de drenagem e limpe bem |
A inspeção normalmente cobre dimensões de recursos críticos, condição visual, integridade da cura e nível de acabamento solicitado. Para um lote, a primeira peça é verificada antes do restante ser liberado. Se você tiver um padrão de aparência rígido, compartilhe uma foto ou amostra de referência e chegue a um acordo sobre qual nível de marcas de suporte visíveis ou linhas de camada é aceitável. As expectativas escritas evitam desacordos de forma mais confiável do que as verbais.
A embalagem também é importante. Peças recém-impressas e curadas podem ser arranhadas pelo contato e peças finas podem quebrar durante o transporte. As peças geralmente são embaladas individualmente e apoiadas em uma caixa para que pequenos detalhes cheguem intactos.
Combine por escrito as dimensões críticas e as marcas de superfície aceitáveis antes do início da construção.
Manutenção e cuidados com peças de resina SLA
As peças impressas em resina não são isentas de manutenção. Luz, calor, umidade e produtos químicos os afetam ao longo do tempo, e um pouco de cuidado mantém os protótipos em boas condições para análises, testes e armazenamento. A orientação abaixo também cobre alguns pontos de manuseio para quem trabalha diretamente com resina.
| Exposição | Efeito | Conselhos sobre cuidados |
|---|---|---|
| Luz solar direta | Pode causar amarelecimento e fragilidade ao longo do tempo | Armazene longe de UV, use revestimentos para peças de exibição |
| Heat | Algumas resinas amolecem perto do seu limite de calor | Mantenha-se afastado de superfícies quentes e veículos estacionados |
| Solventes e produtos de limpeza | Pode suavizar ou turvar algumas resinas | Use água e sabão neutro, teste primeiro produtos de limpeza fortes |
| Umidade e umidade | Pequena alteração dimensional em algumas resinas | Armazene seco, mantenha selado para armazenamento a longo prazo |
| Impacto e estresse | Recursos finos podem rachar | Manuseie com cuidado, evite cargas acentuadas em seções finas |
Hábitos de armazenamento e manuseio
- Armazene as peças em local fresco e seco e evite longos períodos sob luz forte.
- Embrulhe as partes transparentes separadamente para que não arranhem.
- Mantenha as peças pintadas separadas para que as superfícies não grudem ou esfreguem.
- Evite fixar firmemente peças finas, pois a resina pode rachar sob tensão pontual.
- Rotule as peças com revisão e tipo de resina para que os novos pedidos correspondam ao original.
Manuseio de resina e equipamentos
A resina líquida não curada pode irritar a pele, por isso os fornecedores e usuários usam luvas e evitam o contato direto. Os solventes de lavagem devem ser usados em áreas ventiladas e mantidos longe de fontes de calor. Do lado da máquina, uma instalação bem administrada mantém os recipientes limpos, filtra a resina para remover fragmentos curados, verifica o laser e a óptica periodicamente e armazena a resina longe da luz. Essas rotinas ajudam a manter a qualidade de construção estável de um pedido para o outro, e é por isso que clientes recorrentes geralmente veem resultados consistentes do mesmo fornecedor.
Mantenha as peças de resina longe de luz forte, calor e solventes agressivos e manuseie peças finas com cuidado.
Trabalhando com um fabricante e fornecedor de impressão 3D de resina SLA
A impressão é a parte fácil de especificar. O que faz um projeto correr bem é a forma como o fornecedor trata de tudo: revisão de arquivos, consultoria em resina, acabamento e comunicação. Essas perguntas ajudam você a avaliar se um fornecedor de impressão 3D SLA está preparado para isso.
- Quais famílias de resina vocês oferecem e você pode descrever o comportamento de cada uma?
- Você revisa os arquivos quanto à espessura da parede, furos de drenagem e orientação antes de imprimir?
- Quais são as tolerâncias típicas para o tamanho da minha peça e como você pode verificá-las?
- Quais etapas de acabamento estão disponíveis internamente, como lixamento, pintura e polimento?
- Você pode oferecer suporte a pequenos lotes combinando SLA masters com replicação de molde de silicone?
- Como você embala peças com recursos finos para envio?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. aborda essas questões como um fabricante OEM e ODM com sede na China. Sua equipe de design transforma as ideias dos clientes em designs de produtos práticos e atraentes, e seus recursos abrangem impressão 3D em resina, náilon e metal, usinagem avançada, replicação de moldes de silicone e tratamentos de superfície, como pintura. Os clientes podem completar a jornada desde o design até o produto em uma única plataforma, o que economiza tempo de coordenação e mantém a responsabilidade em um só lugar.
Como preparar uma investigação útil
- Um modelo 3D em formato neutro comum, além de um desenho que marca dimensões críticas.
- O uso pretendido da peça e o ambiente que ela enfrentará.
- The resin family you have in mind, or a description of the properties you need.
- Finish level: raw printed, sanded, primed or fully painted, with any color reference.
- Quantidade, janela de entrega prevista e quaisquer necessidades de embalagem.
Com essas informações, o fornecedor pode propor na primeira resposta um plano de resina, orientação, espessura de camada e acabamento. It also gives you a clear record to refer back to if a reorder or revision is needed. Para programas de longo prazo, trabalhar com o mesmo fabricante de impressão 3D de resina SLA cria um histórico compartilhado de arquivos, configurações e notas de acabamento, o que torna os lotes posteriores mais consistentes.
Informe ao seu fornecedor como a peça será utilizada e ele poderá escolher a resina, a orientação e o acabamento com mais inteligência.
Explore o serviço de impressão 3D em resina Jiaheng SLA
Se o seu projeto precisa de superfícies lisas, detalhes finos e entrega rápida, você pode revisar as resinas disponíveis, o processo e as etapas do projeto na página dedicada para o Serviço de impressão 3D em resina SLA de Jiaheng. A equipe oferece suporte a projetos OEM e ODM e pode coordenar impressão com acabamento, usinagem e replicação de moldes de silicone em uma plataforma.
Envie seu arquivo 3D, uso pretendido e requisitos de acabamento para iniciar uma conversa com a equipe Jiaheng.
Perguntas frequentes sobre o serviço de impressão 3D de resina SLA
O que é um serviço de impressão 3D em resina SLA?É um serviço de fabricação no qual um laser UV cura a resina fotopolímérica líquida camada por camada para construir uma peça a partir de um modelo digital. The service typically includes file review, printing, washing, curing, support removal and optional finishing. É valorizado por superfícies lisas, detalhes finos e boa precisão em peças pequenas e médias. |
What is SLA good for compared with other 3D printing methods?SLA is a strong choice for appearance models, clear parts, small precision components and casting masters. Other methods such as SLS nylon printing or machining may be preferred when a part needs to carry heavier loads or withstand harder use. Muitos projetos usam o SLA primeiro e passam para outro caminho para testes funcionais. |
Quão precisas são as peças impressas em SLA?General guidance often cites roughly plus or minus 0.1 to 0.2 mm on small parts, with larger parts varying proportionally. A precisão depende da resina, geometria, orientação e cura. Para ajustes críticos, os fornecedores geralmente imprimem uma peça de teste ou usinam o recurso após a impressão. |
Quais resinas estão disponíveis para impressão SLA?Common families include standard resin, tough or ABS-like resin, clear resin, high-temperature resin, flexible resin and castable resin. Each balances detail, strength, clarity and heat behavior differently. Your supplier can recommend a resin once they know how the part will be used. |
As peças impressas em SLA podem ser pintadas ou polidas?Sim. As peças são comumente lixadas, preparadas e pintadas, e as peças transparentes podem ser polidas e revestidas para melhorar a transparência. Because SLA surfaces are already smooth, they are a good base for high-quality finishes. Informe ao fornecedor suas metas de cor e brilho antes da construção para que a superfície seja preparada adequadamente. |
Are SLA resin parts strong enough for functional testing?Depende da resina e do teste. Resinas mais resistentes podem suportar encaixes rápidos e montagens leves, enquanto a resina padrão pode rachar sob impacto. Para cargas pesadas, tensões de longo prazo ou altas temperaturas, outros processos ou materiais são geralmente mais adequados. Descreva o teste ao seu fornecedor para que ele possa aconselhar. |
Posso obter um lote pequeno de um mestre de SLA?Sim. Um caminho comum é imprimir um master em SLA, finalizá-lo com cuidado, fazer um molde de silicone e fundir cópias em poliuretano, normalmente em torno de 10 a 30 peças por molde. Isso dá uma aparência de produção sem ferramentas pesadas. A Jiaheng oferece impressão SLA e replicação de moldes de silicone em uma plataforma. |
What should I include when requesting an SLA quotation?Inclua o modelo 3D, um desenho marcando as dimensões críticas, a quantidade, a resina preferida ou propriedades exigidas, o nível de acabamento e o prazo de entrega. A short note on how the part will be used and the environment it will face is very helpful. Informações completas encurtam a primeira resposta e reduzem alterações posteriores. |
Clear intended use, a suitable resin and a defined finish level are the three inputs that most improve an SLA project.
Informações de contato
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADICIONAR
-

Edifício 7, nº 188, seção Hongni da estrada Zha Wang, subdistrito de Danghu, cidade de Pinghu, cidade de Jiaxing, província de Zhejiang, China
Direitos de autor© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Fabricantes de plataforma de fabricação inteligente integrada OEM/ODM
