- Serviços de impressão 3D

- Serviços de usinagem CNC

- Serviços de fundição a vácuo

- Serviços de acabamento de superfície

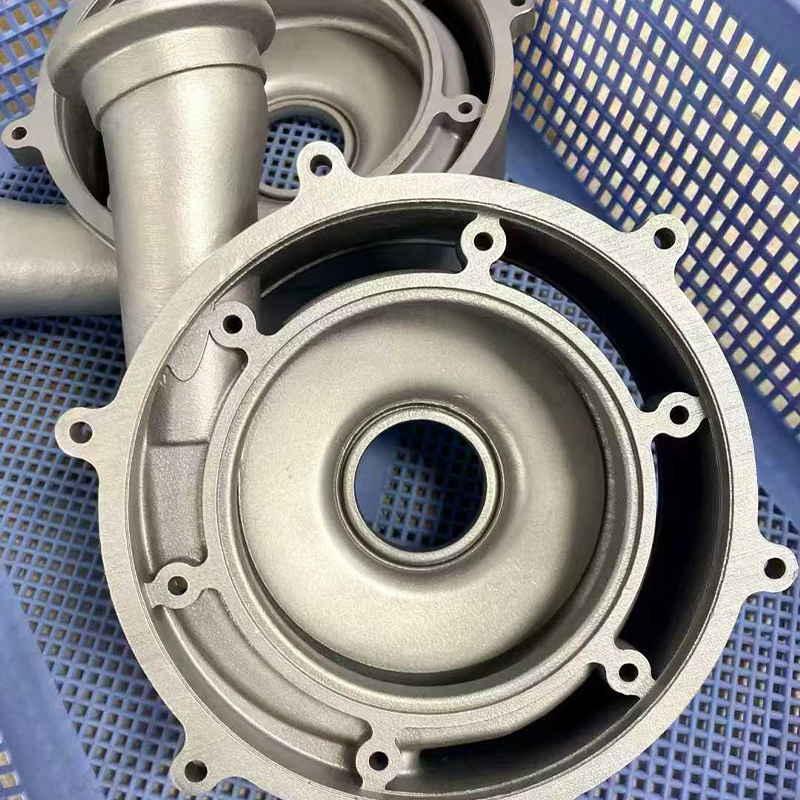
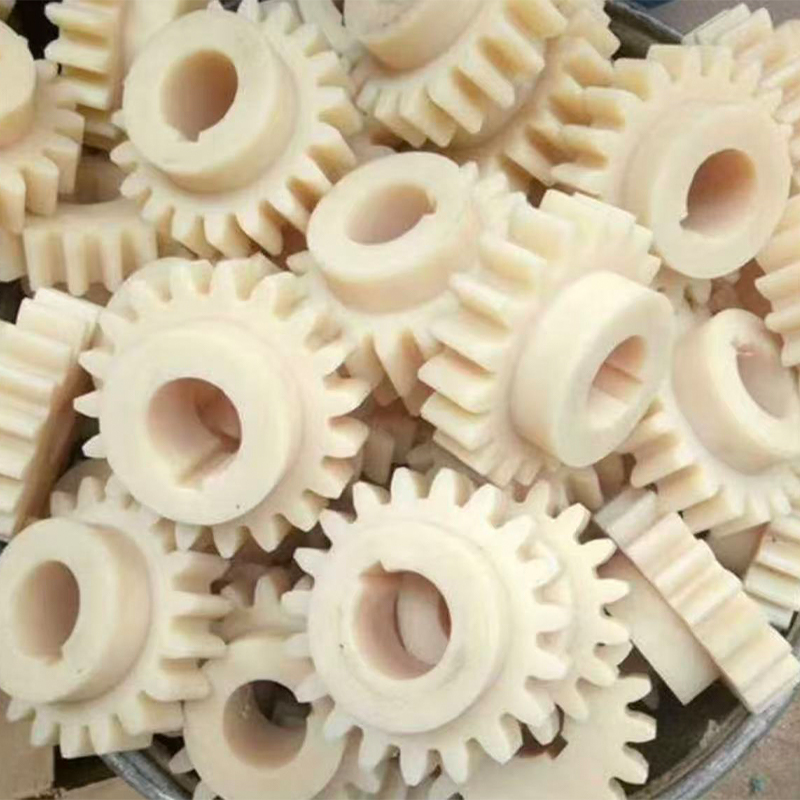
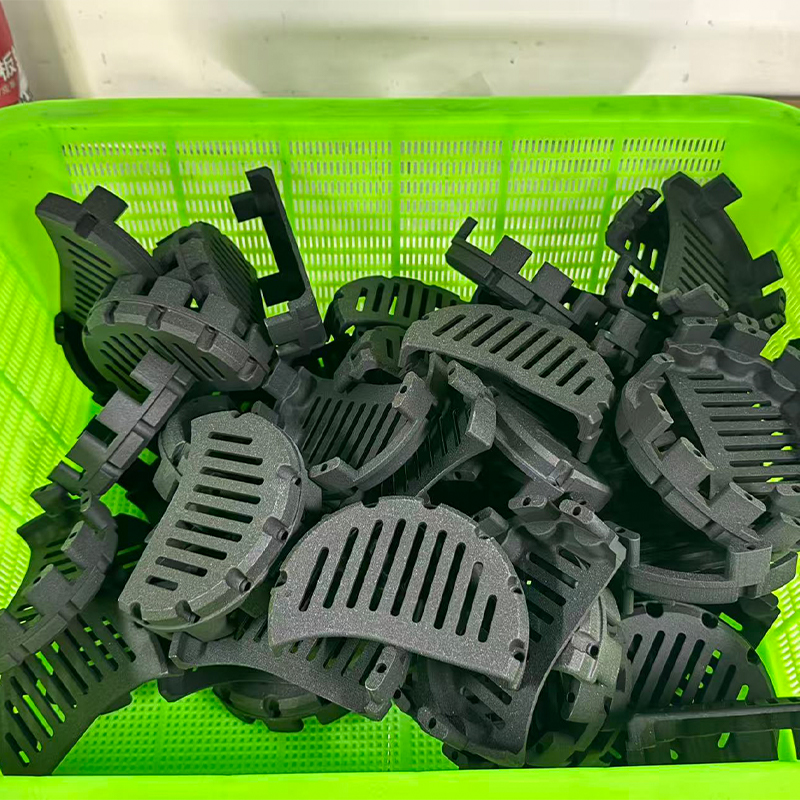
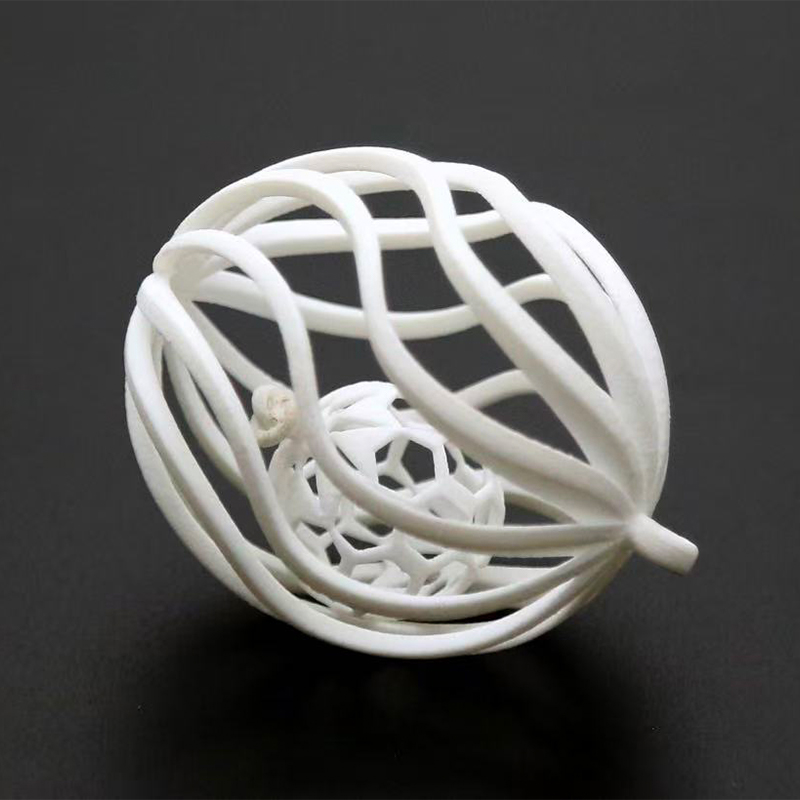
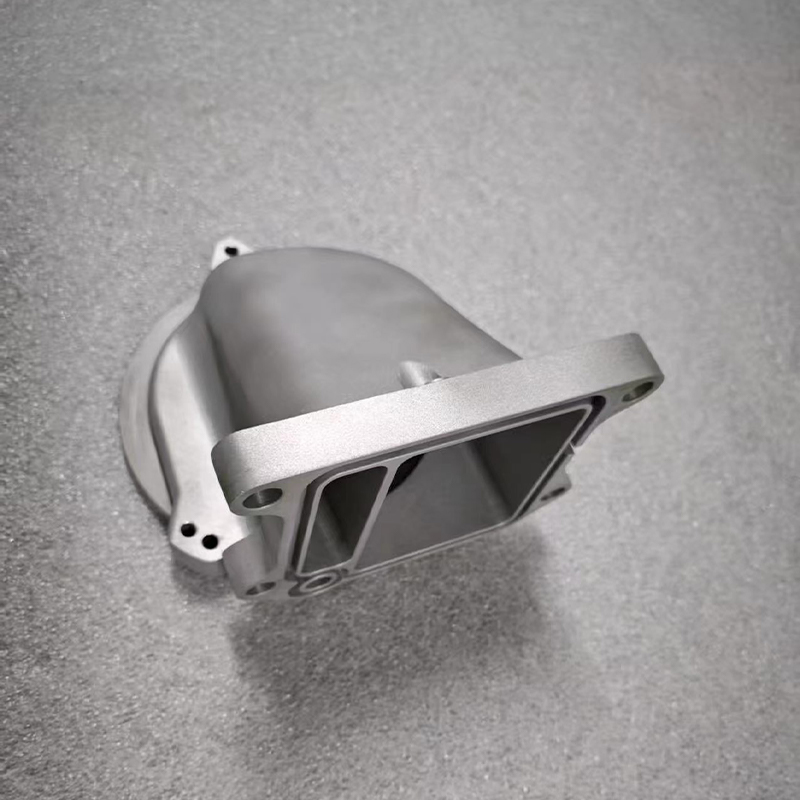
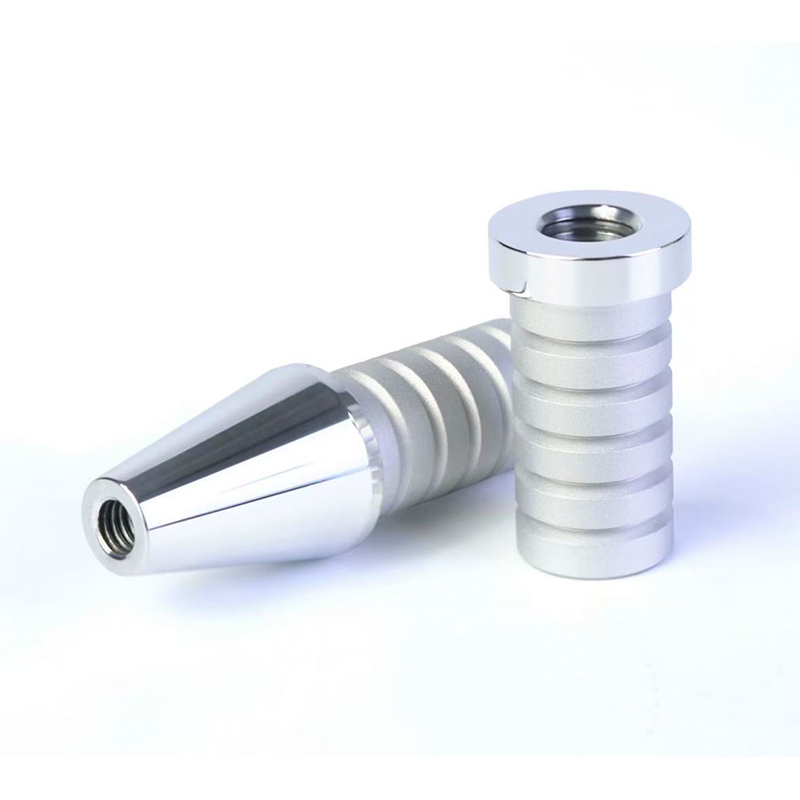
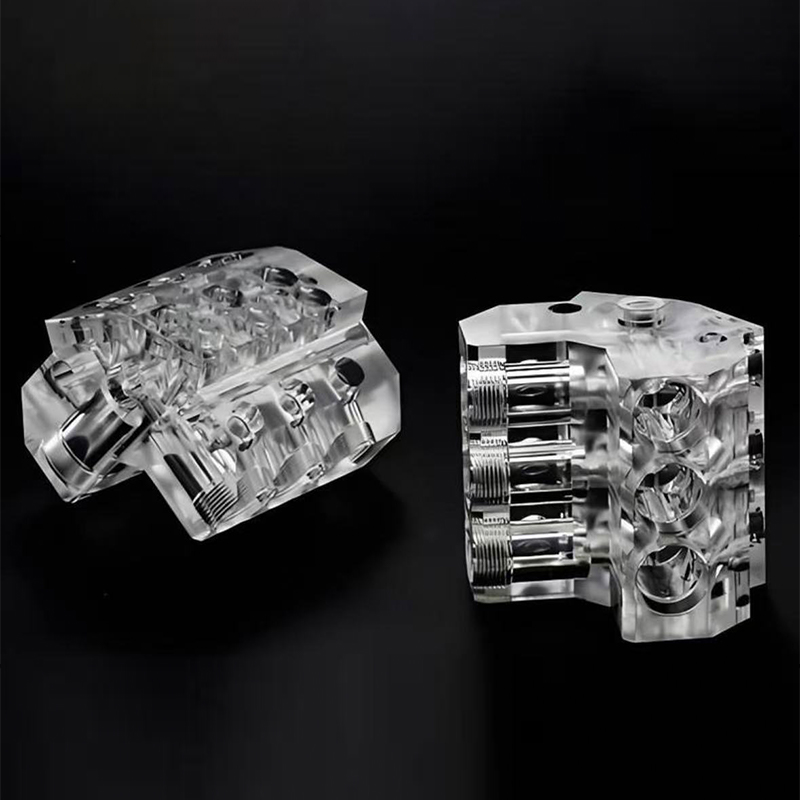
Serviços de acabamento de superfície: como escolher o acabamento certo
Serviços de acabamento de superfície : A resposta curta para compradores de protótipos e de produção
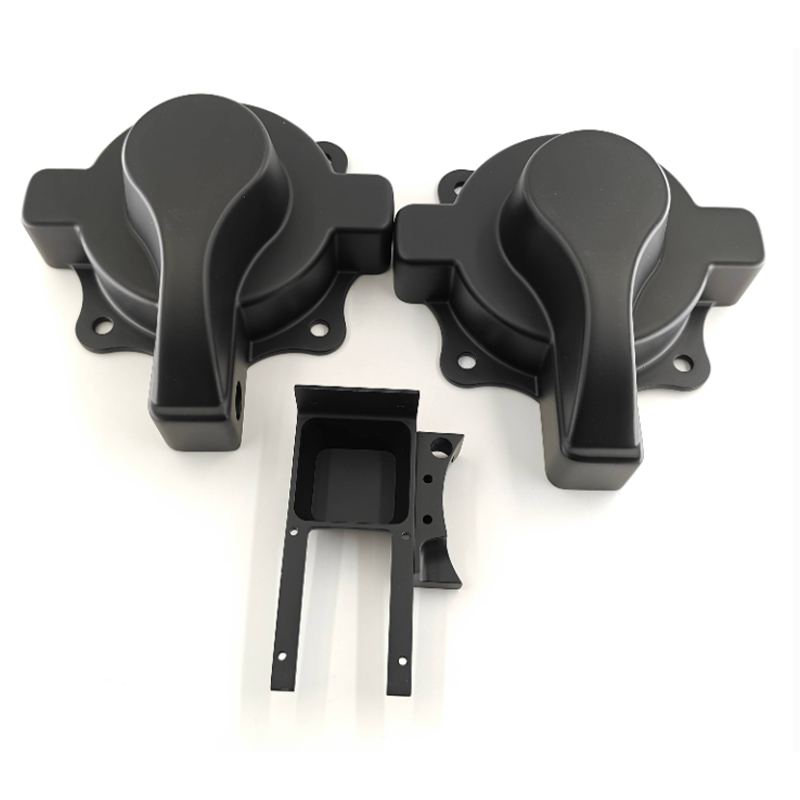
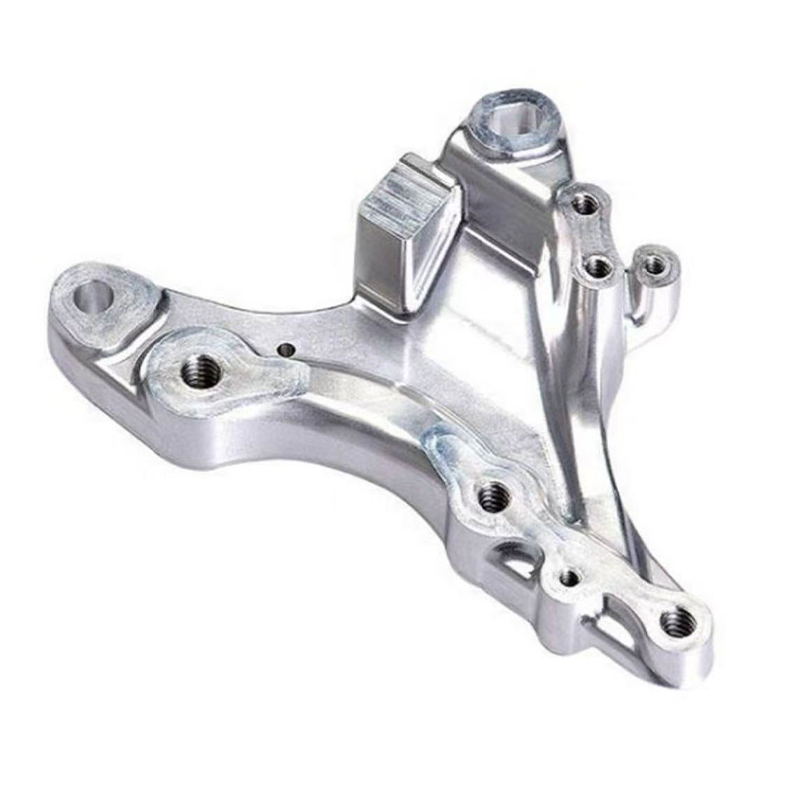
Você provavelmente já viu isso acontecer: uma caixa de alumínio usinada CNC parece nítida na renderização CAD, chega com marcas de ferramentas visíveis e bordas afiadas e detecta impressões digitais no momento em que alguém a manuseia. Não há nada de errado com a usinagem. A peça simplesmente nunca recebeu o acabamento necessário. Os serviços de acabamento de superfície decidem a aparência de uma peça, como ela se sente na mão e quão bem ela sobrevive ao uso, e a escolha certa depende primeiro da função e depois da aparência.
Para a maioria dos projetos de protótipos e de pequenos lotes, a resposta prática é uma sequência curta, não um tratamento único. Rebarbe as bordas, texturize ou alise a superfície até o nível exigido pelo design e, em seguida, adicione um revestimento ou cor se a peça estiver visível ou exposta. O jateamento de esferas combina com uma aparência fosca uniforme, a pintura combina com cores e marcas, a anodização combina com alumínio que deve resistir ao desgaste e o polimento combina com peças que precisam de uma superfície brilhante ou transparente. Um fabricante de acabamento de superfície que lida com vários deles em um só lugar pode recomendar a combinação, em vez de deixar você coordenar os fornecedores.
Este guia foi escrito para engenheiros, gerentes de produto e equipes de fornecimento que precisam de peças prontas para montagem, fotografia, teste ou envio. Aborda os principais tipos de acabamento, como funciona cada processo, como combinar acabamentos com materiais, como comparar opções, o que especificar em um desenho e como cuidar das peças acabadas. Ele também lista as perguntas que vale a pena fazer a um fornecedor de acabamento de superfície antes de se comprometer.
O que um pedido de acabamento normalmente precisa
- Histórico de materiais e processos: resina impressa, náilon, metal usinado ou poliuretano fundido respondem de maneira diferente.
- Objetivo: modelo de exibição, peça de teste funcional, produto manuseado ou componente externo exposto.
- Olhe e sinta: referência de cor, nível de brilho, textura e qualquer logotipo ou marcação.
- Dimensões críticas: superfícies que devem permanecer dentro da tolerância após a aplicação do revestimento.
O último ponto é aquele que os compradores ignoram com mais frequência. Os revestimentos acrescentam espessura, o jateamento remove um pouco de material e o polimento altera as bordas, portanto um acabamento nunca é dimensionalmente neutro. Concordar sobre quais rostos são cosméticos e quais são funcionais antes do início do trabalho evita a maioria das disputas posteriores.
Escolha o acabamento de acordo com o que a peça deve fazer primeiro e depois com a aparência que deve ter, e tenha em mente as tolerâncias desde o início.
Tipos comuns de acabamento superficial e suas características
O acabamento é uma família de tratamentos e cada um resolve um problema diferente. Alguns removem marcas, alguns adicionam uma camada e alguns alteram a química da superfície. Os cartões abaixo fornecem uma orientação rápida e a tabela a seguir os alinha para comparação. A disponibilidade depende do material base, por isso confirme sempre as opções da sua peça específica com o fornecedor.
Rebarbar e lixar Remove arestas vivas, marcas de ferramentas, restos de suporte e linhas de partição. Esta é a etapa fundamental para quase todos os outros acabamentos. Jateamento de miçangas ou areia A mídia fina atinge a superfície para criar uma textura fosca uniforme e ocultar pequenas marcas. Comum em metal e alguns plásticos. Pintura e revestimento Primer, cor e vernizes acrescentam aparência e alguma proteção. São possíveis efeitos fosco, brilhante e de toque suave. Polimento Abrasivos progressivamente mais finos produzem uma superfície lisa, refletiva ou transparente. Amplamente utilizado para peças transparentes e metais decorativos. Anodização Camada eletroquímica sobre alumínio que melhora a dureza superficial e permite tingimento de cores. Adequado para caixas e acabamentos. Chapeamento e revestimento em pó Revestimento de metal ou camadas de pó cozido para comportamento de desgaste e corrosão em materiais de base adequados.
| Concluir | O que isso faz | Materiais básicos típicos | Olhe e sinta |
|---|---|---|---|
| Rebarbar e lixar | Remove bordas e marcas | Metal, plástico, resina | Suave, neutro |
| Jateamento de contas | Cria textura fosca uniforme | Alumínio, aço, alguns plásticos | Fino fosco, esconde marcas |
| Pintura | Adiciona cor e camada protetora | Plástico, resina, metal | Fosco, acetinado, brilhante ou de toque suave |
| Polimento | Suaviza em superfícies refletivas ou transparentes | Metal, acrílico, resina transparente | Brilhante, claro |
| Anodização | Constrói camada de óxido no alumínio | Ligas de alumínio | Cetim metálico, cores tingidas |
| Chapeamento | Adiciona camada de metal | Superfícies condutoras ou preparadas | Metal brilhante ou acetinado |
| Revestimento em pó | Assa uma camada colorida durável | Peças metálicas | Uniforme, levemente texturizado |
Muitos acabamentos são em camadas. Uma peça de plástico pintada geralmente passa por lixamento, aplicação de primer, uma camada colorida e uma camada transparente. Uma peça de alumínio anodizado pode ser jateada primeiro para unificar a superfície e depois anodizada para obter cor e dureza. Compreender a sequência ajuda você a ler uma citação e ver por que um acabamento aparentemente simples exige várias etapas.
A maioria dos acabamentos são sequências, com etapas de preparação tão importantes quanto o revestimento final.
Como funciona o acabamento de superfície: fluxo e princípios do processo
Qualquer que seja o acabamento, o processo segue a mesma lógica. A superfície é preparada, tratada, protegida quando necessário e inspecionada. Pular ou apressar a preparação é o motivo mais comum para revestimentos que descascam, apresentam marcas ou parecem irregulares.
- Inspeção e preparação: o fornecedor verifica a peça recebida quanto a defeitos, marcas de suporte, linhas divisórias e contaminação, depois rebarba e lixa até o nível exigido.
- Limpeza e desengorduramento: óleos, agentes desmoldantes e poeira são removidos, pois mesmo uma película leve pode causar defeitos no revestimento.
- Mascaramento: áreas que devem permanecer sem revestimento, como faces de contato, roscas ou superfícies de contato, são cobertas.
- Tratamento ou revestimento: jateamento de mídia, primer, pintura, anodização ou outro tratamento são aplicados sob condições controladas.
- Cura ou secagem: os revestimentos são curados em temperatura e tempo adequados para que endureçam adequadamente.
- Inspeção final e embalagem: aparência, cor, brilho e dimensões críticas são verificadas e as peças são embaladas para proteger a nova superfície.
O lixamento é a etapa que molda de forma mais visível o resultado final. Cada etapa da granulação remove os riscos deixados pela anterior, e a tinta só consegue esconder arranhões mais finos que a espessura do revestimento. É por isso que uma peça bem preparada pode ficar melhor com uma camada fina do que uma peça mal preparada com várias camadas.
O gráfico abaixo mostra uma visão ilustrativa de como a rugosidade da superfície diminui em uma sequência típica de pintura. A rugosidade é expressa como um índice para que a tendência seja fácil de ler e não é um valor medido para nenhuma peça específica.
O gráfico de áreas mostra que a maior queda na rugosidade ocorre precocemente, durante o lixamento grosso e fino, onde são removidas marcas de ferramentas, linhas de camada e linhas de partição. O primer e o enchimento descem ainda mais a superfície, preenchendo riscos microscópicos, de modo que a camada colorida fique sobre uma base uniforme. As demãos coloridas e transparentes continuam a tendência de queda, mas os ganhos são menores, o que explica por que a atenção às fases iniciais compensa mais do que demãos extras no final. Para clientes que utilizam os serviços de tratamento de superfície e pintura da Jiaheng em peças impressas, usinadas ou fundidas, é também por isso que o resumo de acabamento deve indicar a aparência desejada antes do início da preparação. Um acabamento brilhante precisa de uma base mais lisa do que um fosco, por isso o nível de preparação é escolhido de acordo com a aparência final.
A preparação define o teto para qualquer revestimento, portanto, uma base lisa e limpa é mais importante do que o número de demãos.
Combinando acabamento de superfície com diferentes materiais
Um acabamento que funciona bem em um material pode falhar em outro, portanto o material é o primeiro filtro na seleção de um tratamento. Peças impressas, peças usinadas e peças fundidas trazem, cada uma, sua própria condição de superfície e seus próprios riscos.
Peças impressas em resina e náilon em 3D
As impressões em resina geralmente mostram linhas finas e marcas de suporte que precisam de lixamento cuidadoso antes da pintura. As peças de nylon possuem uma superfície naturalmente levemente granulada, que pode ser alisada, tingida ou revestida. Como as peças impressas são porosas em nível microscópico, o primer geralmente é importante antes de uma camada colorida, pois ajuda a selar a superfície e melhora a adesão.
Metais e plásticos usinados em CNC
O alumínio usinado é um candidato popular para jateamento e anodização, que juntos proporcionam uma aparência acetinada uniforme e melhor comportamento ao desgaste. As peças de aço podem ser jateadas, revestidas ou galvanizadas dependendo do ambiente. Plásticos usinados, como o acrílico, podem ser polidos até obter um acabamento transparente, enquanto outros plásticos são pintados ou texturizados.
Peças de poliuretano fundidas a vácuo
As peças fundidas copiam a superfície master, portanto seu acabamento começa pela qualidade do master. Eles aceitam bem lixar, aplicar primer e pintar, e a textura pode ser incorporada ao molde. Também pode ser adicionada cor à resina antes da fundição, que pode ser combinada com pintura para áreas específicas.
| Material base | Acabamentos comuns | Pontos a serem observados |
|---|---|---|
| Resina impressa | Lixar, aplicar primer, pintar, polir | Linhas de camada, marcas de suporte, adesão de primer |
| Náilon estampado | Jateamento, tingimento, pintura | Superfície porosa, uniformidade de cor |
| Alumínio usinado | Jateamento de contas, anodizing, painting | Fios de mascaramento, espessura do revestimento |
| Aço usinado | Jateamento, revestimento, chapeamento | Proteção contra corrosão, cobertura de borda |
| Acrílico transparente | Polimento, clear coating | Arranhões, sensibilidade a solventes |
| Poliuretano fundido | Lixar, pintar, texturizar | Linhas de separação, resíduos de desmoldagem |
Se uma peça combinar materiais, como uma inserção de metal em uma caixa de plástico, informe antecipadamente a equipe de acabamento. Materiais diferentes podem necessitar de preparação diferente, e os revestimentos adequados a um podem atacar o outro. Uma breve nota de desenho sobre quais superfícies são de plástico e quais são de metal geralmente é tudo o que é necessário.
Comece pelo material de base, pois dele dependem as opções de adesão, preparação e acabamento.
Aplicações e pontos de seleção para serviços de acabamento superficial
O acabamento superficial aparece em quase todas as categorias de produtos, mas o motivo do acabamento muda com a aplicação. Um invólucro de dispositivo médico precisa de superfícies limpáveis, um invólucro robótico precisa de resistência a arranhões e uma amostra de produtos eletrônicos de consumo precisa de uma aparência convincente. As duas colunas abaixo combinam aplicações comuns com os pontos que orientam a seleção.
Campos de aplicação típicos
| Pontos de seleção a serem verificados
|
Onde cada acabamento tende a se encaixar
O gráfico de dispersão abaixo apresenta opções de acabamento comuns de acordo com sua aparência e toque e quão bem resistem ao desgaste. É uma ilustração editorial destinada a orientar a discussão, não um resultado de teste. Leia-o como um mapa de compensações e não como uma classificação.
O gráfico de dispersão mostra que nenhum acabamento fica no canto superior direito para cada necessidade, e é por isso que a seleção envolve compensações. A anodização, o revestimento e o revestimento em pó agrupam-se na metade superior porque adicionam uma superfície mais dura ou mais durável, embora se apliquem a um conjunto mais restrito de materiais de base. A pintura fica no meio do desgaste e à direita na aparência, o que reflete sua força na flexibilidade de cores e sua adequação para peças de plástico, resina e metal. Os revestimentos de polimento e toque suave favorecem a sensação e a aparência em detrimento da resistência à abrasão, de modo que se adaptam melhor às peças expostas e manuseadas do que às muito carregadas. Para um projeto apoiado pelo serviço de pintura e tratamento de superfícies da Jiaheng, este mapa é um ponto de partida útil para a conversa sobre se a prioridade é a aparência, a durabilidade ou o equilíbrio de ambas.
Decida se a aparência ou a resistência ao desgaste são mais importantes e depois deixe o fornecedor sugerir acabamentos adequados ao seu material.
Comparação detalhada: Pintura vs Anodização vs Revestimento em Pó vs Jateamento de Grânulos
Quando os compradores perguntam qual acabamento usar, geralmente escolhem entre esses quatro. Eles se sobrepõem em alguns usos e divergem acentuadamente em outros, portanto, olhar lado a lado é útil. A tabela abaixo resume as principais diferenças em termos simples.
| Fator | Pintura | Anodização | Revestimento em pó | Jateamento de contas |
|---|---|---|---|---|
| Material bases | Plástico, resina, metal | Ligas de alumínio mainly | Metal, principalmente aço e alumínio | Metal e alguns plásticos |
| Opções de cores | Muito amplo, possível combinação de cores | Gama tingida limitada | Ampla gama | Nenhum, tom de material natural |
| Resistência ao desgaste | Moderado, depende do sistema | Alta dureza superficial | Camada boa e durável | Baixo, apenas textura |
| Efeito dimensional | Adiciona uma camada fina | Ligeiro crescimento e mudança de superfície | Adiciona uma camada mais espessa | Remove pequenas quantidades de material |
| Aparência | Fosco, acetinado, brilhante, toque suave | Cetim metálico | Uniforme, levemente texturizado | Fino fosco |
| Uso típico | Protótipos, produtos de marca, caixas | Carcaças de alumínio, acabamento | Molduras, suportes, gabinetes | Superfície unificada, pré-tratamento |
A pintura é o caminho mais flexível porque funciona em plástico, resina e metal, e porque a cor pode ser combinada com uma referência. Sua limitação é que a resistência ao desgaste depende do sistema de revestimento e da forma como a peça é utilizada. A anodização é uma opção forte para alumínio que será manuseado ou riscado, mas é limitada a ligas adequadas e oferece uma gama de cores mais restrita. O revestimento em pó tende a produzir uma camada mais espessa e durável no metal, que se adapta a molduras e gabinetes, em vez de peças com detalhes finos. O jateamento de esferas é mais uma etapa de textura e preparação do que um revestimento e geralmente é combinado com outro acabamento.
Quanto esforço cada etapa envolve
Outra forma de comparar acabamentos é pelo esforço que envolvem. Mais etapas geralmente significam mais tempo e mais manuseio. O gráfico de colunas abaixo mostra um índice de esforço relativo para etapas comuns. É ilustrativo, pretende explicar padrões de programação em vez de citar um projeto.
O gráfico de colunas mostra que a rebarbação e o jateamento ficam na extremidade inferior da escala de esforço, e é por isso que são etapas padrão comuns para peças usinadas. O lixamento e o primer aumentam visivelmente porque envolvem um trabalho manual cuidadoso e um tempo de secagem, e configuram tudo o que se segue. A pintura monocromática adiciona revestimento e cura a essa preparação. A pintura mascarada multicolorida alcança o maior esforço porque cada cor precisa de seu próprio ciclo de mascaramento, aplicação e cura. O polimento com alto brilho também tem uma classificação elevada, pois requer a progressão do paciente através de abrasivos mais finos. Os clientes que desejam um cronograma previsível podem usar esse padrão para decidir quais partes de um projeto realmente precisam de acabamento premium e quais podem usar um tratamento mais simples.
A pintura é o acabamento mais flexível, a anodização e o revestimento em pó conferem durabilidade ao metal e o jateamento funciona como textura ou preparação.
Design para Acabamento: Tolerâncias, Arestas e Mascaramento
Bons acabamentos começam na fase de desenho. Algumas pequenas decisões sobre tolerâncias, arestas e mascaramento podem salvar revisões e manter a peça acabada dentro das especificações. Os pontos abaixo são aqueles que um fabricante de acabamento de superfície levanta com mais frequência.
Permitir a espessura do revestimento
Os revestimentos adicionam espessura e a quantidade varia de acordo com o processo. Como orientação geral, os sistemas de pintura geralmente adicionam algumas dezenas de mícrons nas camadas de primer, cor e transparente, enquanto a anodização altera ligeiramente a superfície e as dimensões à medida que a camada de óxido se forma. Em ajustes de pressão, roscas, superfícies deslizantes e assentos de rolamentos, mesmo pequenos acúmulos podem ser importantes. Marque esses rostos como mascarados ou peça ao fornecedor para mantê-los sem revestimento.
Trate bordas e cantos deliberadamente
Bordas afiadas são pontos fracos para revestimentos porque a tinta tende a ficar fina nos cantos e lascar primeiro. Um pequeno raio ou quebra de borda melhora a cobertura e torna o manuseio das peças mais seguro. Se você precisar de bordas nítidas para melhorar a aparência, discuta como preservá-las e ao mesmo tempo proteger a superfície.
Planeje áreas de máscara e multicoloridas
O mascaramento separa as áreas acabadas das não tocadas, mas funciona bem quando os limites seguem etapas ou ranhuras naturais no design. Uma quebra de cor em uma superfície plana e sem marcas é mais difícil de limpar. Se o design exigir duas cores, adicionar uma pequena ranhura ou degrau no limite dá à equipe de acabamento uma linha clara a seguir.
Especifique o que importa no desenho
- Referência de cores, como código de cores padrão ou amostra física.
- Nível de brilho: fosco, acetinado ou brilhante.
- Superfícies que devem permanecer sem revestimento ou mascaradas.
- Direção ou padrão da textura quando relevante.
- Logotipos, marcas ou rótulos e sua colocação.
- Dimensões críticas que devem ser medidas após o acabamento.
A cor é o item com maior probabilidade de causar desacordo, porque parece diferente sob luz diferente. Uma amostra física supera uma descrição digital, e visualizar ambas sob a mesma fonte de luz evita surpresas. Se uma cor precisar combinar entre peças feitas por processos diferentes, como uma capa impressa e uma base usinada, discuta o assunto com antecedência para que o plano de acabamento possa ser ajustado.
Planeje a espessura do revestimento, suavize bordas e defina áreas mascaradas no desenho para evitar problemas de ajuste e aparência.
Controle de qualidade e defeitos comuns de acabamento
A qualidade do acabamento é avaliada tanto à vista e à mão quanto pelos instrumentos. Um fornecedor confiável verifica cada etapa, não apenas a última, e mantém uma amostra de referência para comparação. A tabela abaixo lista os defeitos que aparecem com mais frequência e como normalmente são evitados.
| Defeito | Causa típica | Prevenção |
|---|---|---|
| Textura de casca de laranja | Condições de pulverização ou espessura do revestimento não balanceadas | Controlar a aplicação e permitir o fluxo adequado |
| Olhos de peixe ou crateras | Contaminação por óleo, silicone ou poeira | Limpeza e desengorduramento completos |
| Corre e afunda | Muito revestimento aplicado em uma passagem | Camadas mais finas com tempo de flash controlado |
| Descamação ou má adesão | Má preparação ou primer incompatível | Lixamento, limpeza e seleção de primer adequados |
| Incompatibilidade de cores | Diferentes cores de luz, lote ou substrato | Use amostras de referência e iluminação compartilhada |
| Linhas de camada visíveis ou marcas de ferramentas | Lixamento insuficiente antes do revestimento | Prolongue a preparação antes do primer |
| Textura irregular e jateada | Mídia, pressão ou ângulo inconsistentes | Padronize as configurações e cubra toda a superfície |
A inspeção geralmente cobre a aparência sob iluminação padrão, nível de brilho, consistência de cor, cobertura de revestimento e dimensões críticas. Para lotes, muitas vezes uma primeira amostra é aprovada antes que o restante seja concluído, o que evita a repetição de um problema em todas as peças. Se o seu projeto tiver padrões de aparência rígidos, peça ao fornecedor que descreva como ele avalia a variação aceitável e combine uma referência por escrito.
A embalagem também pertence à qualidade. Superfícies recém-acabadas podem ser marcadas por contato, portanto as peças normalmente são separadas, embaladas e apoiadas para protegê-las durante o transporte. Alguns revestimentos também continuam a endurecer por um período após saírem do forno, portanto, um manuseio cuidadoso durante os primeiros dias ajuda.
Aprove uma primeira amostra contra uma referência escrita, porque a maioria das disputas de aparência vem de expectativas pouco claras.
Manutenção e cuidado com peças acabadas
Um acabamento dura mais quando é limpo e armazenado de maneira sensata. Os conselhos sobre cuidados variam de acordo com o tipo de acabamento, mas os hábitos básicos são compartilhados: use produtos de limpeza suaves, evite esponjas abrasivas e mantenha as peças longe do calor e de solventes fortes, a menos que tenham sido projetadas para essas condições.
| Concluir type | Limpeza | Evite | Notas |
|---|---|---|---|
| Superfície pintada | Pano macio com água e sabão neutro | Almofadas abrasivas e solventes fortes | O retoque é possível para pequenos chips |
| Toque suave coating | Pano úmido, limpeza suave | Óleos, cremes para as mãos e lenços umedecidos com álcool | Pode apresentar desgaste mais rápido com manuseio frequente |
| Alumínio anodizado | Detergente neutro e água | Produtos de limpeza alcalinos fortes | As cores tingidas podem desbotar sob luz solar forte |
| Superfície polida ou transparente | Pano de microfibra sem fiapos | Limpeza a seco com pano áspero | Embrulhe separadamente para evitar arranhões |
| Metal jateado | Limpador suave e escova macia | Manuseio oleoso ao longo do tempo | Impressões digitais podem aparecer em superfícies nuas |
| Banhado ou revestido a pó | Pano úmido | Ferramentas de arranhar que quebram a camada | Proteja as bordas expostas |
Hábitos de armazenamento e manuseio
- Armazene as peças em ambiente seco e moderado, longe da luz solar direta e de fontes de calor.
- Separe as peças acabadas com embalagens macias, nunca empilhe-as diretamente sobre superfícies cosméticas.
- Use luvas limpas ao montar peças polidas, transparentes ou escuras brilhantes para evitar impressões digitais.
- Mantenha uma amostra sobressalente ou referência de cor para que lotes futuros possam ser combinados de maneira confiável.
- Registre o código de cores, a rota do processo e as notas do fornecedor para pedidos repetidos.
O retoque é uma realidade prática para protótipos que são manuseados com frequência. Pequenas lascas em peças pintadas geralmente podem ser reparadas com tinta correspondente, enquanto arranhões em peças anodizadas ou folheadas são mais difíceis de esconder. Se uma peça for usada em um ambiente exigente, discuta o desgaste pretendido na fase de cotação para que o fornecedor possa recomendar um sistema de revestimento adequado para ela.
A limpeza suave, o armazenamento cuidadoso e uma referência de cor salva mantêm as peças acabadas com aparência consistente ao longo do tempo.
Trabalhando com um fabricante e fornecedor de acabamento de superfície
O acabamento costuma ser a última etapa antes de uma peça ser fotografada, testada ou enviada, o que o torna um local estressante para surpresas. Um fornecedor competente de acabamento de superfície torna o processo previsível, fazendo perguntas antecipadamente e documentando as respostas. Estas são perguntas úteis para fazer a qualquer candidato.
- Quais materiais de base e tamanhos de peças você finaliza rotineiramente e quais acabamentos são feitos internamente?
- Como você prepara a superfície antes de pintar ou revestir?
- Você consegue combinar uma cor de uma amostra física e como confirmar a correspondência?
- Como você lida com máscaras, peças multicoloridas e logotipos?
- O que você inspeciona e como lida com a aprovação da primeira amostra de um lote?
- O acabamento pode ser coordenado com a impressão, usinagem ou fundição que produz a peça?
A última questão é onde uma abordagem integrada compensa. trabalha como fabricante OEM e ODM com uma equipe de design interna e um fluxo de trabalho completo. Seus serviços abrangem impressão 3D em resina, náilon e metal, usinagem avançada, replicação de moldes de silicone para produção eficiente de pequenos lotes e tratamentos de superfície, como pintura, que melhoram a aparência do produto. Como a peça e seu acabamento são manuseados em uma única plataforma, o fornecedor sabe como a peça foi feita e pode preparar a superfície adequadamente, o que tende a reduzir o retrabalho entre as etapas.
Como preparar uma investigação útil
- Um modelo e desenho 3D que marca faces cosméticas, áreas mascaradas e dimensões críticas.
- O material base e como a peça foi feita, como impressa, usinada ou fundida.
- Um código de cores ou amostra física, além do nível de brilho e textura desejados.
- A quantidade, o prazo de entrega e quaisquer requisitos de embalagem.
- Uma breve nota sobre como a peça será usada, manuseada ou exibida.
Com essas informações, um fornecedor pode propor uma rota de acabamento na primeira resposta e sinalizar quaisquer riscos, como um furo com tolerância restrita que precisa ser mascarado. Também fornece a ambos os lados uma referência compartilhada caso algo precise ser ajustado posteriormente. Para pedidos repetidos, manter o mesmo fornecedor e as mesmas especificações escritas é a maneira mais simples de manter uma aparência consistente em todos os lotes.
Escolha um fornecedor que coordene o acabamento com a forma como a peça foi feita e forneça metas claras para cor, brilho e áreas mascaradas.
Explore os serviços de acabamento de superfície Jiaheng
Se suas peças estão prontas para pintura, coloração ou outro trabalho de superfície, você pode revisar as opções disponíveis e o processo do projeto na página dedicada para Serviços de acabamento de superfície de Jiaheng. A equipe oferece suporte a projetos OEM e ODM e pode coordenar acabamento com impressão, usinagem e replicação de moldes de silicone em uma plataforma.
Envie seus arquivos de peça, referência de cores e requisitos de acabamento para iniciar uma conversa com a equipe Jiaheng.
Perguntas frequentes sobre serviços de acabamento de superfície
O que são serviços de acabamento superficial?Os serviços de acabamento de superfície são tratamentos aplicados após a fabricação de uma peça para melhorar sua aparência, toque ou durabilidade. Eles incluem rebarbação, lixamento, jateamento, polimento, pintura, anodização e revestimento. Um fabricante de acabamento superficial geralmente combina várias etapas e as adapta ao material de base e ao uso pretendido da peça. |
Qual acabamento superficial se adapta a um protótipo que será fotografado ou mostrado aos clientes?Pintura is a common choice because it allows color matching and gloss control on plastic, resin and metal parts. Good preparation, including sanding and primer, matters as much as the color coat. For clear parts, polishing is often used. The right answer depends on the material and the look you want to present. |
As peças impressas em 3D podem ser pintadas e acabadas?Sim. As peças impressas de resina e náilon são comumente lixadas, preparadas e pintadas, e o náilon também pode ser jateado ou tingido. Como as superfícies impressas podem apresentar linhas de camada, a etapa de preparação é importante. Um fornecedor que também cuida da impressão pode preparar a superfície pensando nesse processo. |
O acabamento superficial altera as dimensões das peças?Pode. Os revestimentos adicionam uma camada fina, a anodização altera ligeiramente a superfície e o jateamento ou polimento remove uma pequena quantidade de material. Para ajustes, roscas ou superfícies deslizantes, informe ao fornecedor quais faces devem permanecer dentro da tolerância para que possam ser mascaradas ou ajustadas. A orientação geral é confirmar as dimensões críticas após o acabamento. |
Qual é a diferença entre anodização e pintura?Anodização builds a hard oxide layer on aluminum and offers a limited range of dyed colors. Painting applies a coating that can be used on plastic, resin and metal and supports a wide color range. Anodizing tends to suit aluminum housings with handling wear, while painting suits flexible color and branding needs. |
Como posso ter certeza de que a cor corresponde à minha referência?Forneça um código de cores padrão ou uma amostra física e peça ao fornecedor para comparar sob a mesma iluminação. Uma primeira aprovação de amostra antes de todo o lote ser concluído ajuda a detectar diferenças antecipadamente. A cor pode parecer diferente em diferentes materiais de base, portanto mencione se as peças são feitas de mais de um. |
O acabamento pode ser combinado com usinagem, impressão ou fundição a vácuo?Sim, e combiná-los costuma ser prático. Um fornecedor que cuida da confecção e do acabamento pode preparar superfícies e planejar o mascaramento com pleno conhecimento da peça. A Jiaheng oferece impressão, usinagem, replicação de moldes de silicone e tratamentos de superfície em uma plataforma, o que mantém o projeto em um único fluxo de trabalho. |
O que devo incluir ao solicitar um orçamento de acabamento superficial?Inclua o modelo ou desenho 3D, material base, quantidade, referência de cor, nível de brilho, textura, áreas mascaradas e dimensões críticas. Adicione uma breve nota sobre como a peça será usada e quando você precisar dela. Informações completas encurtam a primeira resposta e reduzem alterações posteriores. |
Alvos de cores claros, áreas mascaradas definidas e uma superfície lisa e preparada são as chaves para um acabamento que corresponda às expectativas.
-
 Serviço de impressão 3D em resina semelhante a ABS amarelo
-
 Serviço de impressão 3D de liga de alumínio AlSi10Mg
-
 Serviço de impressão 3D de material reforçado com fibra de carbono de nylon de alta temperatura PAHT+CF
-
 Serviço de impressão 3D de material reforçado com fibra de carbono PPS+CF
-
 Serviço de impressão 3D em resina esbranquiçada
-
 Serviço de impressão 3D de materiais FDM padrão (PLA, PETG, ABS)
Informações de contato
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADICIONAR
-

Edifício 7, nº 188, seção Hongni da estrada Zha Wang, subdistrito de Danghu, cidade de Pinghu, cidade de Jiaxing, província de Zhejiang, China
Direitos de autor© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Fabricantes de plataforma de fabricação inteligente integrada OEM/ODM
