- Serviços de impressão 3D

- Serviços de usinagem CNC

- Serviços de fundição a vácuo

- Serviços de acabamento de superfície

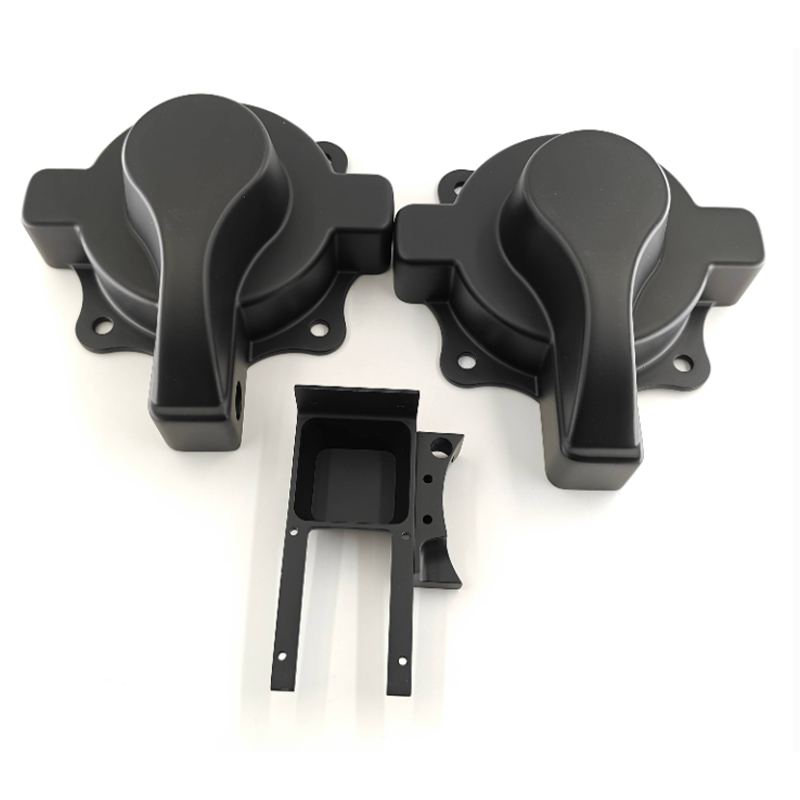
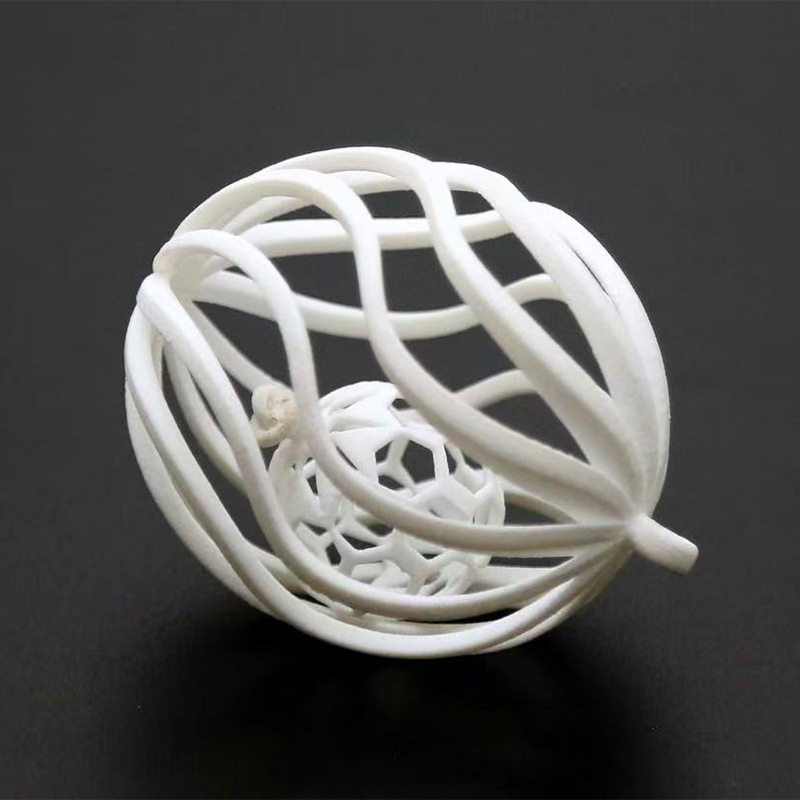
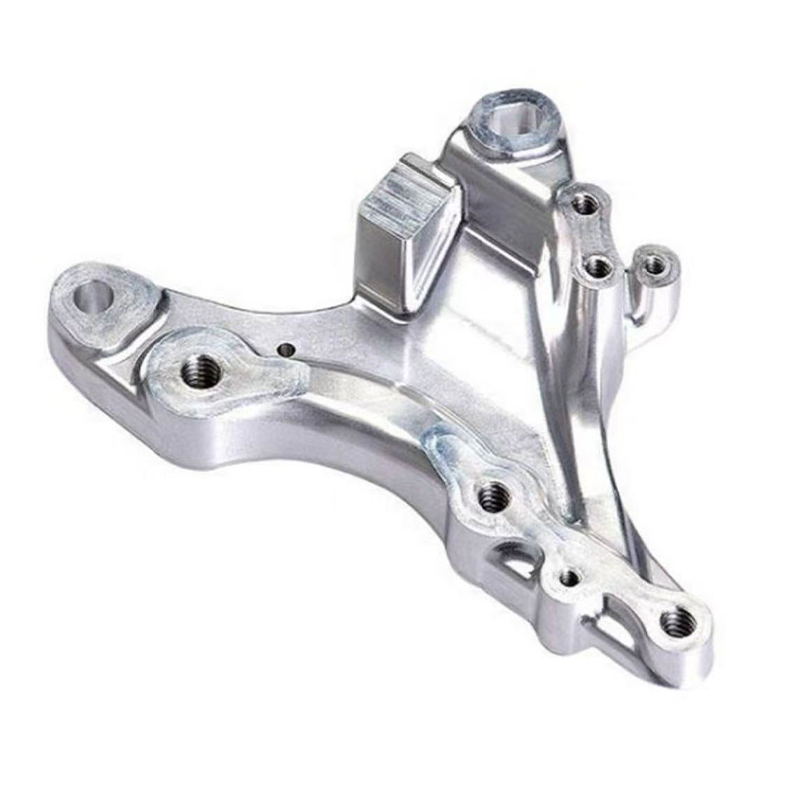
Como escolher serviços de impressão 3D para protótipos e produção
Serviços de impressão 3D : A resposta curta sobre como escolher o provedor certo
O fornecedor certo de serviços de impressão 3D é aquele cujo processo, materiais e acabamento correspondem ao que sua peça precisa fazer, e não aquele com a lista de máquinas mais longa. Na prática, a maioria dos compradores escolhe entre quatro rotas comprovadas: resina SLA ou DLP para detalhes finos e superfícies lisas, nylon SLS para peças funcionais, metal SLM para peças resistentes ou expostas ao calor e plástico FDM para modelos grandes e em estágio inicial. Acertar a combinação logo no início economiza mais tempo do que qualquer negociação posterior.
Aqui está uma situação que vemos com frequência. Uma equipe de engenharia tem um projeto de carcaça que irá para moldagem por injeção em três meses. Eles precisam de dez peças que pareçam o produto final de uma feira comercial e mais vinte que possam sobreviver a um teste de queda e algumas semanas de manuseio em campo. São dois trabalhos diferentes. Enviar ambos para a mesma máquina geralmente compromete a aparência ou a resistência, enquanto bons serviços de impressão 3D dividem o trabalho: resina e tinta para as amostras da exposição, náilon para o teste de queda.
A mesma lógica se aplica quando você procura um fabricante ou fornecedor de serviços de impressão 3D na China. Um parceiro competente não aceita simplesmente seu arquivo e imprime. Eles verificam a espessura da parede, perguntam onde a peça será utilizada, sugerem um material mais adequado e informam antecipadamente quais superfícies precisarão de usinagem ou pintura. Essa conversa é um sinal de qualidade mais forte do que qualquer lista de equipamentos.
Este guia foi escrito para designers de produtos, engenheiros e equipes de fornecimento que solicitam protótipos, gabaritos, pequenos lotes e peças de uso final. Abrange os seguintes tópicos:
- Os principais tipos de serviço de impressão 3D personalizado e o que cada um faz bem
- Como um trabalho passa de um arquivo digital para uma peça acabada
- Como escolher entre resina, náilon e materiais metálicos
- Quando a usinagem CNC ou a replicação de moldes de silicone são a melhor opção
- Como comparar um fornecedor comercial de serviços de impressão 3D nos pontos que importam
- Como cuidar das peças impressas após a entrega
Comece com o que a peça deve fazer e depois escolha o processo; reverter essa ordem é a causa mais comum de retrabalho.
Tipos comuns de serviços de impressão 3D e suas características
A ISO/ASTM 52900, a norma que define os termos de fabricação aditiva, agrupa a tecnologia em sete famílias de processos. Os serviços comerciais de impressão 3D baseiam-se principalmente em três deles: fotopolimerização em cuba (SLA e DLP), fusão em leito de pó (SLS e SLM) e extrusão de material (FDM). Percorra os cards abaixo para ver como cada um se comporta em projetos reais.
-
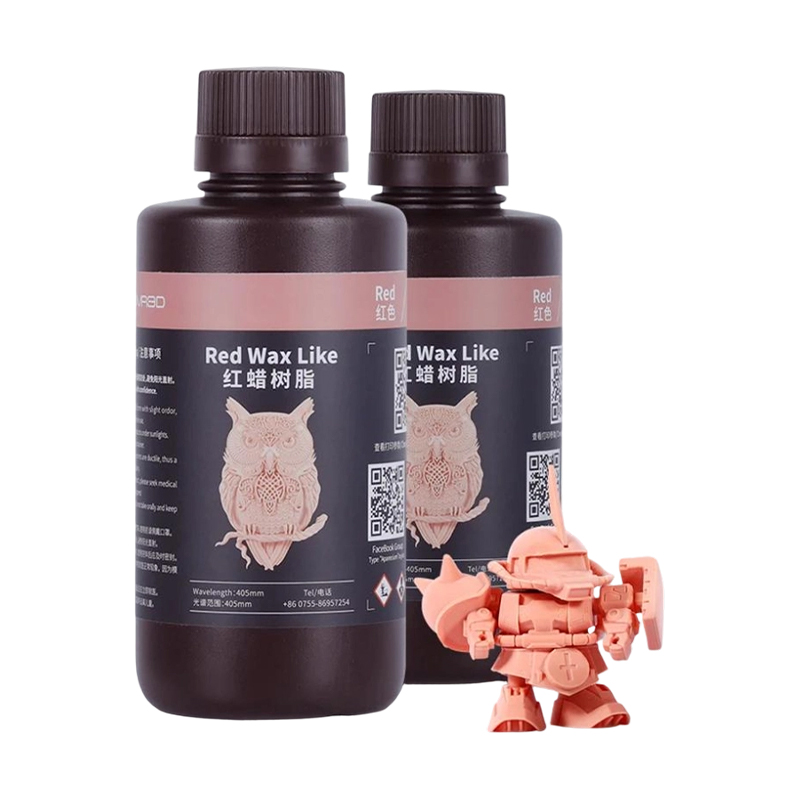
Resinaa SLA
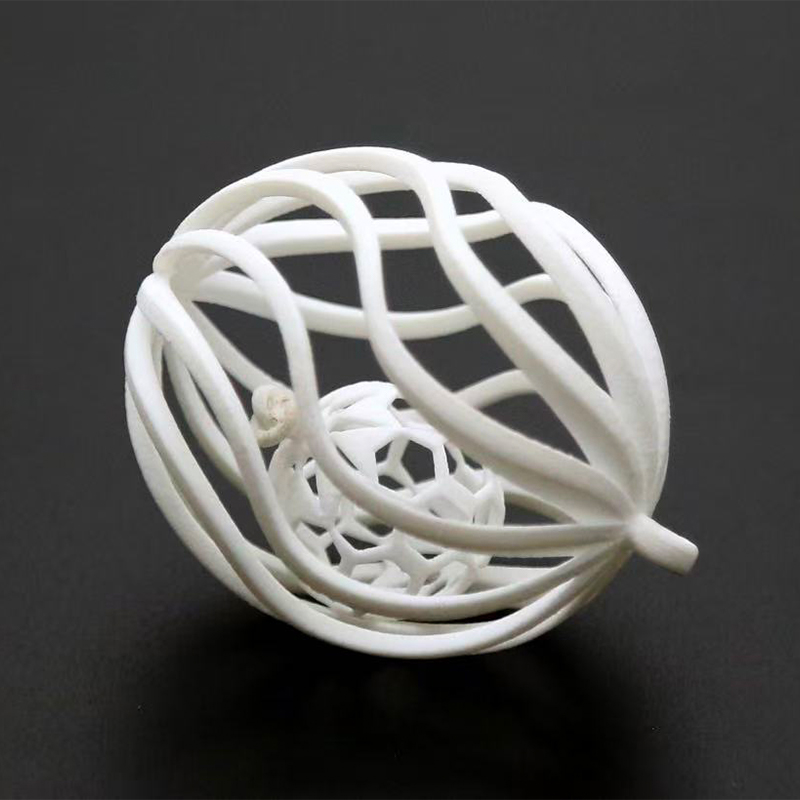
Um laser UV cura a resina líquida camada por camada. É forte em recursos finos, bordas afiadas e superfícies lisas.
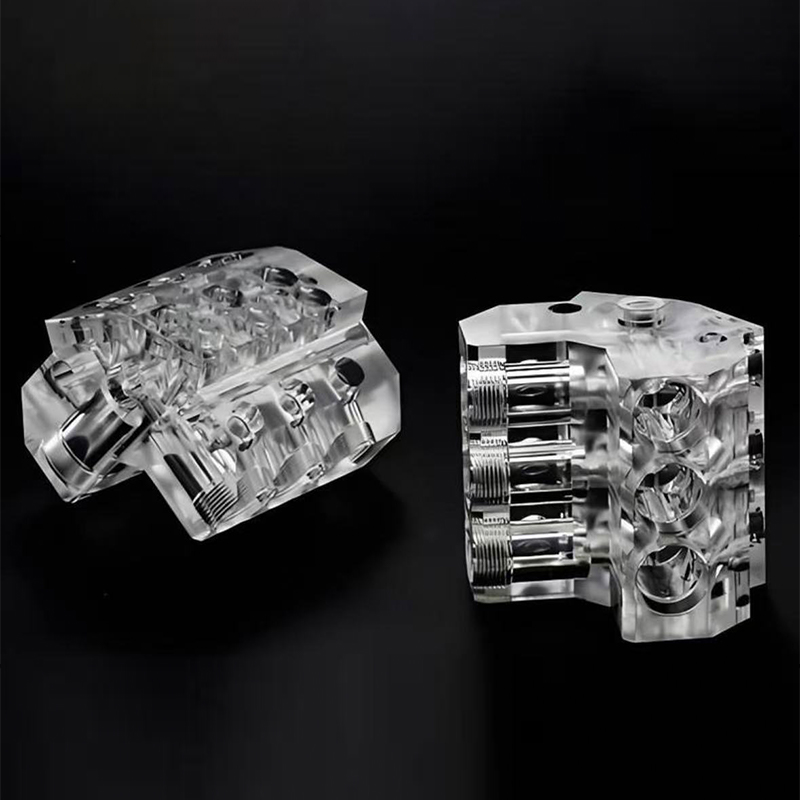
Usos típicos: modelos de aparência, padrões mestre, peças transparentes e caixas pequenas.
Preste atenção: fragilidade em algumas resinas e amarelecimento lento sob longa exposição aos raios UV.
-
Resina DLP
Um projetor cura uma camada inteira de uma só vez, de modo que o tempo de construção permanece estável mesmo com muitas peças pequenas em uma placa.
Usos típicos: pequenas peças detalhadas, conectores, componentes em miniatura e lotes de padrões.
Preste atenção: uma área de construção menor do que muitas máquinas baseadas em laser.
-
Náilon SLS
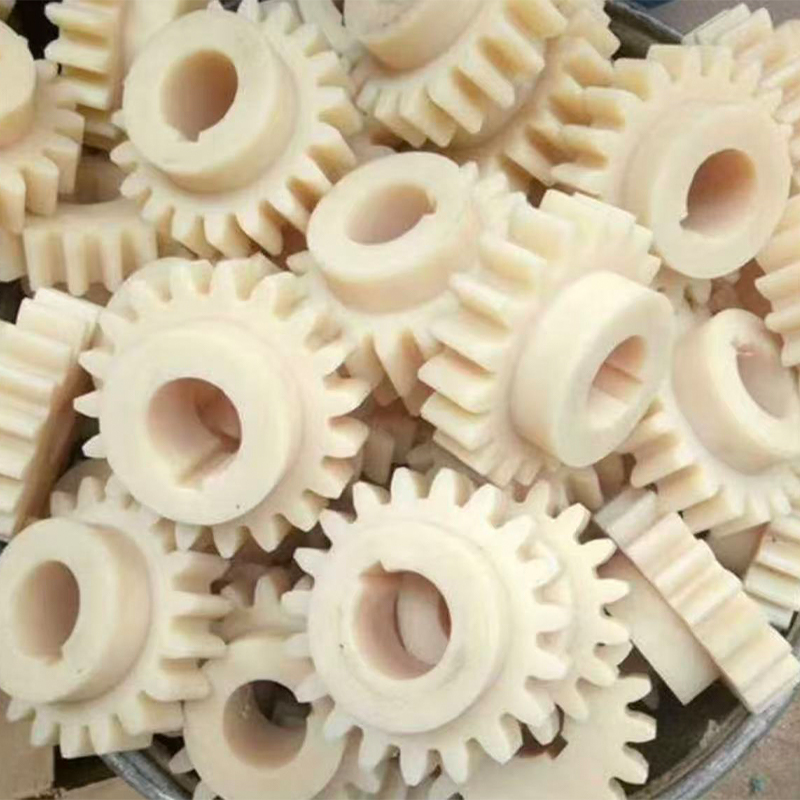
Um laser sinteriza pó de náilon. O pó circundante sustenta a peça, portanto formas complexas e montagens móveis são práticas.
Usos típicos: encaixes rápidos, caixas, dutos, protótipos funcionais e peças de uso final de curto prazo.
Preste atenção: uma superfície granulada, a menos que a peça seja tingida, jateada ou alisada.
-
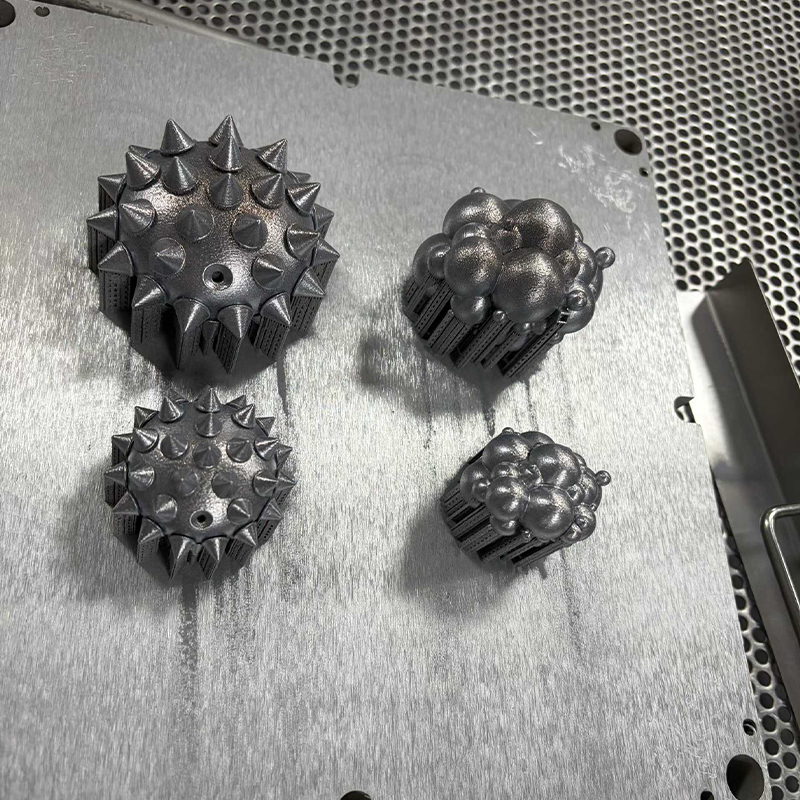
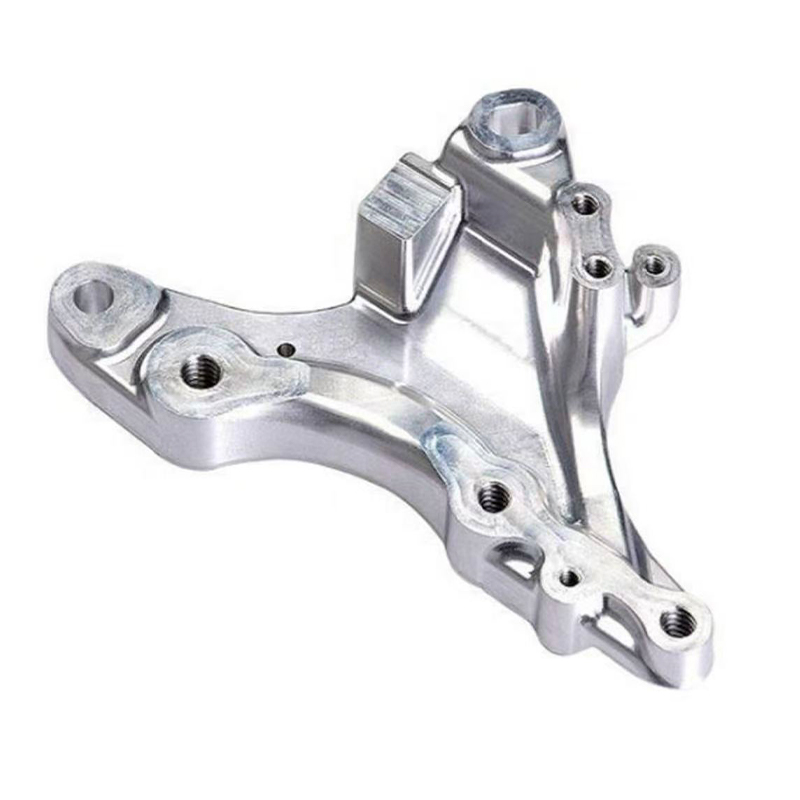
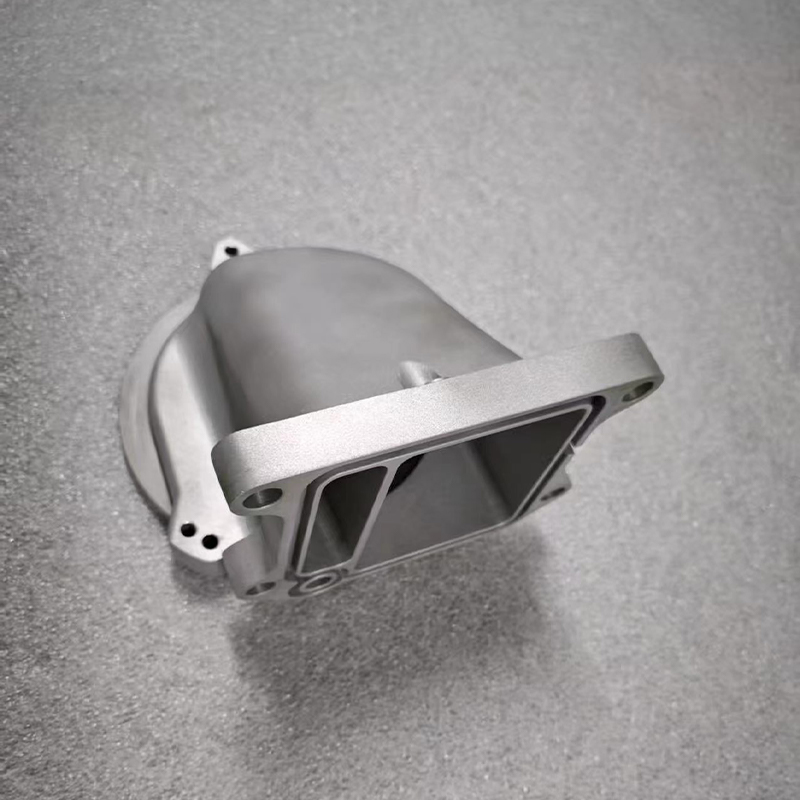
Metálico SLM
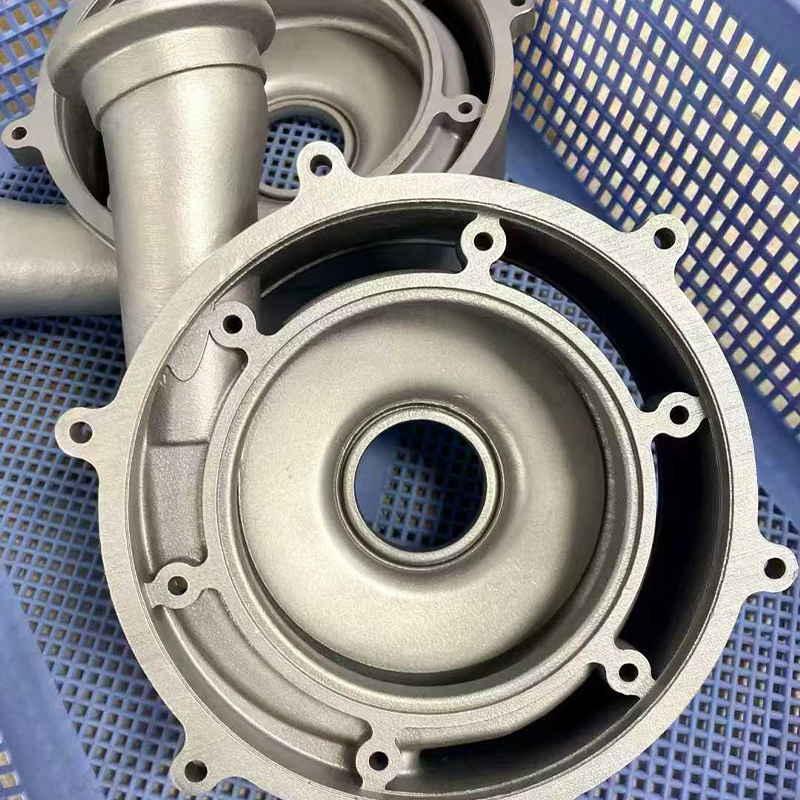
Um laser derrete totalmente o pó metálico em uma atmosfera protetora, produzindo peças densas em alumínio, aço inoxidável e ligas de titânio.
Usos típicos: suportes, manifolds, estruturas leves e componentes expostos ao calor.
Fique atento a: suportes, tensões residuais e necessidade de usinar faces críticas.
-
Plástico FDM
Um bico aquecido deposita filamento termoplástico. Adapta-se a peças grandes e modelos em estágio inicial.
Usos típicos: luminárias, maquetes grandes e gabinetes simples.
Observe: linhas de camada visíveis e menor resistência entre as camadas.
Tabela de referência rápida
| Processo | Materiais típicos | Melhor ajuste | Limitação principal |
|---|---|---|---|
| SLA | Resinas padrão, resistentes, transparentes e de alta temperatura | Modelos de aparência e detalhes finos | Algumas resinas são quebradiças; Envelhecimento UV ao longo do tempo |
| DLP | Resinas fotopolíméricas | Pequenas peças detalhadas em lotes | Área de construção menor |
| SLS | Náilon PA12 e nylons preenchidos | Peças funcionais, geometria complexa | Superfície granulada construída |
| SLM | AlSi10Mg alumínio, aço inoxidável 316L, liga de titânio | Peças fortes, leves e resistentes ao calor | Suportes, alívio de estresse, trabalhos de acabamento |
| FDM | ABS, PETG, PC e termoplásticos similares | Grandes modelos e luminárias | Linhas de camada, força direcional |
Muitos compradores solicitam um único serviço de impressão 3D personalizado e esperam uma resposta. Na realidade, um fornecedor experiente de serviços de impressão 3D geralmente combina rotas dentro de um projeto. Uma caixa de iluminação pode ser impressa em resina SLA para o invólucro visível, em nylon SLS para o suporte interno e posteriormente reproduzida em pequenos lotes através de moldes de silicone, uma vez congelado o desenho. Pensar em rotas e não em uma única máquina oferece mais opções e menos surpresas.
O gráfico abaixo compara as cinco rotas em cinco qualidades que os compradores levantam com mais frequência. Células mais escuras significam um resultado mais forte em relação às outras quatro rotas, portanto, leia-o como uma classificação e não como uma medida.
O mapa de calor mostra por que nenhum processo vence todas as categorias. SLA e DLP lideram no detalhe e no acabamento superficial, por isso são o ponto de partida habitual para modelos de aparência e padrões mestres que posteriormente serão pintados ou copiados em silicone. O náilon SLS e o metal SLM são líderes em resistência, e o SLM adiciona a mais alta resistência ao calor, o que é importante para suportes e componentes próximos a motores ou caminhos de exaustão.
O FDM tem a melhor classificação em tamanho de construção, por isso continua útil para luminárias grandes e modelos iniciais onde a qualidade da superfície é secundária. Para um fabricante que oferece impressão em resina, náilon e metal aliada à usinagem e pintura, esse tipo de mesa se torna um prático guia de roteamento: cada peça é enviada para o processo que atenda à sua necessidade principal, e as lacunas restantes são fechadas com acabamento. Se a sua peça precisar de duas ou três dessas qualidades ao mesmo tempo, espere uma rota combinada em vez de uma única impressora.
Cada processo é mais forte em uma área diferente, então combine aquele que atende às suas necessidades principais e feche o restante com acabamento.
Como funcionam os serviços de impressão 3D industrial, do arquivo à peça acabada
Compreender o fluxo de trabalho ajuda a prever a origem dos atrasos e dos problemas de qualidade. A maioria dos serviços industriais de impressão 3D segue as mesmas seis etapas, embora as máquinas sejam diferentes.
- Revisão de arquivo. O engenheiro verifica seu modelo 3D STEP, STL ou similar em busca de paredes finas, cavidades fechadas, faces faltantes e unidades. Uma boa revisão sinaliza problemas antes da impressão, não depois.
- Escolha de processo e orientação. A peça recebe um processo e uma orientação de construção. A orientação afeta a qualidade da superfície, a direção da resistência, o número de suportes e o tempo de impressão.
- Impressão. A máquina constrói a peça camada por camada. A espessura da camada geralmente varia de aproximadamente 0,025 mm em máquinas de resina fina a 0,2 mm ou mais em equipamentos FDM.
- Limpeza e remoção de suporte. As peças de resina são lavadas e pós-curadas por UV. As peças de nylon são despovoadas. As peças metálicas são tratadas termicamente, se necessário, e cortadas da placa de construção, e os suportes são removidos.
- Pós-processamento e acabamento. Lixar, jatear, tingir, aplicar primer, pintar, rosquear ou usinar faces críticas são adicionados de acordo com o desenho.
- Inspeção e embalagem. As principais dimensões são verificadas, as superfícies são inspecionadas e as peças são embaladas para que detalhes finos não sejam danificados durante o transporte.
Observe que a impressão em si é apenas uma etapa. Os compradores que julgam um fornecedor apenas pela quantidade de impressoras muitas vezes ignoram quanto da qualidade final vem das etapas quatro e cinco. Voltamos a isso na seção de pós-processamento.
Detalhes de design que alteram o resultado
Pequenas decisões de design geralmente decidem se uma peça impressa funciona. A tabela abaixo lista as orientações iniciais que muitos provedores de serviços usam ao revisar arquivos. Os limites exatos dependem da máquina, do material e do tamanho da peça, portanto, trate-os como um ponto de partida para uma conversa, em vez de regras fixas.
| Recurso de design | Resina (SLA, DLP) | Náilon (SLS) | Metal (SLM) | Plástico (FDM) |
|---|---|---|---|---|
| Espessura mínima da parede | Cerca de 0,6 a 1,0 mm | Cerca de 0,8 a 1,0 mm | Cerca de 0,5 a 1,0 mm | Cerca de 1,0 a 1,5 mm |
| Suporta | Necessário para saliências, pode deixar marcas de contato | Não é necessário, o pó sustenta a peça | Necessário para saliências e controle de calor | Necessário para saliências íngremes |
| Materiais preso | Adicione furos de drenagem para resina líquida | Adicione orifícios de escape para pó solto | Adicione orifícios de escape para pó solto | Raramente um problema |
| Roscas e furos apertados | Toque ou adicione inserções após a impressão | Toque ou adicione inserções após a impressão | Máquina após impressão | Use inserções para montagem repetida |
Dois hábitos evitam mais problemas. Primeiro, marque quais faces são funcionais, como sedes de rolamentos, superfícies de vedação e faces correspondentes, para que o fornecedor possa planejar a usinagem ou alargamento apenas nessas faces. Segundo, evite projetar cavidades totalmente fechadas, a menos que adicione furos para remover pó ou resina; uma parte oca que não pode ser esvaziada será rejeitada ou chegará mais pesada e mais fraca do que o pretendido.
A impressão é uma etapa de uma cadeia de seis etapas, e as escolhas de design feitas antes da primeira camada decidem a maior parte do que acontece depois dela.
Materiais para serviços de impressão 3D personalizados: resina, nylon e metal
A escolha do material determina a resistência, a aparência, a tolerância ao calor e o envelhecimento da peça. Um serviço de impressão 3D personalizado deve ser capaz de explicar por que recomenda um material em detrimento de outro em termos simples, vinculados ao seu caso de uso. As duas colunas abaixo dividem as opções em polímeros e metais.
Polímeros: resina, náilon e plástico
| Metais para impressão SLM
|
Seleção de materiais em resumo
| Materiais | Uso típico | Força | Limitação |
|---|---|---|---|
| Resina resistente | Exibir modelos, verificações de forma e ajuste | Tudo bem detail, smooth surface | Pode tornar-se quebradiço com a idade ou UV |
| Náilon PA12 | Encaixes de pressão, caixas, dutos | Durável, bom comportamento à fadiga | Absorve a umidade lentamente |
| AlSi10Mg alumínio | Suportes de luz, dissipadores de calor | Baixo peso, condutividade térmica | Precisa de alívio do estresse, acabamento |
| Aço inoxidável 316L | Peças fluidas, peças expostas à corrosão | Resistência à corrosão, tenacidade | Mais pesado, mais lento para terminar |
| Liga de titânio | Peças estruturais leves | Força-to-weight ratio | Processo exigente, prazo de entrega mais longo |
Perguntas a serem resolvidas antes de escolher um material
- Qual é a temperatura mais alta que a peça atingirá e por quanto tempo?
- Ele carregará a carga uma vez, repetidamente ou apenas manterá sua forma?
- Ele atenderá óleos, agentes de limpeza, água ou luz externa?
- Precisa parecer um produto acabado ou apenas caber e funcionar?
- De quantas peças você precisará agora e de quantas depois?
Responder a essas cinco perguntas em sua consulta geralmente encurta o ciclo de cotação em uma rodada completa de e-mails, porque o engenheiro pode recomendar um material sem adivinhar.
Temperatura, carga, ambiente e aparência são os quatro fatos que decidem o material; compartilhe-os em sua primeira mensagem.
Aplicações e pontos de seleção para serviços de impressão 3D industriais e comerciais
Os serviços industriais de impressão 3D aparecem em quase todos os setores de produção, mas as razões pelas quais as pessoas os utilizam são surpreendentemente consistentes: precisam de uma peça física mais rapidamente do que as ferramentas permitem ou precisam de uma forma que outros métodos têm dificuldade em criar. As duas colunas abaixo conectam cenários típicos com os pontos que importam na escolha de um fornecedor para cada um.
Cenários de aplicação comuns
| Pontos de seleção a serem verificados
|
Serviços de impressão 3D em grande escala
Quando os compradores procuram serviços de impressão 3D em grande escala, geralmente querem dizer uma de duas coisas: uma única peça que excede o volume de construção das máquinas padrão ou muitas peças médias necessárias em um lote. O primeiro caso normalmente é resolvido dividindo o modelo em seções com recursos de alinhamento, como chaves ou pinos, imprimindo as seções e, em seguida, colando e finalizando as costuras para que a junta desapareça sob a pintura. O segundo caso é resolvido agrupando as peças de forma eficiente e escolhendo um processo, como o nylon SLS, onde muitas peças compartilham uma construção.
Pergunte a um fornecedor em potencial como eles lidam com costuras e planicidade em peças divididas. Uma resposta clara, de preferência com uma foto de amostra, diz muito mais do que uma dimensão máxima declarada.
Pequenos lotes e produção de pontes
Outro uso crescente é a produção de pontes, onde peças impressas ou fundidas preenchem a lacuna entre o protótipo e a produção em massa. Se o seu molde de injeção levar de oito a doze semanas para ser construído, um fornecedor comercial de serviços de impressão 3D pode manter sua linha piloto, testes de campo ou pedidos iniciais de clientes em andamento. Para peças de aparência, a replicação do molde de silicone geralmente assume o controle quando um padrão mestre é aprovado, porque um único molde pode produzir um pequeno lote de cópias consistentes. Escolher um fornecedor que ofereça tanto impressão quanto replicação evita a transferência de arquivos e desenhos entre empresas.
Escolha um fornecedor pela forma como ele apoia o seu próximo passo, não apenas o protótipo atual.
Comparação detalhada de serviços de impressão 3D, usinagem CNC e replicação de moldes de silicone
Muitos projetos não precisam de impressão 3D, e um fornecedor honesto lhe dirá isso. A tabela compara as três rotas mais comuns para protótipos e pequenos lotes para que você possa ver onde cada uma se encaixa.
| Fator | Impressão 3D | Usinagem CNC | Replicação de molde de silicone |
|---|---|---|---|
| Quantidade típica | Uma a algumas dezenas | Uma a várias centenas | Aproximadamente 10 a 50 cópias, dependendo da vida útil do molde |
| Liberdade geométrica | Canais e treliças internas muito altas possíveis | Limitado pelo acesso à ferramenta | Segue o padrão mestre |
| Escolha de materiais | Resinas, nylon, pós metálicos, termoplásticos | Vasta gama de metais sólidos e plásticos | Resinas de poliuretano que imitam plásticos e borrachas comuns |
| Superfície as produced | Camada de linhas ou grãos até terminar | Marcas de ferramentas, fáceis de refinar | Suave, copia a superfície mestre |
| Tolerância | Moderado, dependente do processo | Apertado em recursos usinados | Moderado, o encolhimento deve ser considerado |
| Hora de inicialização | Rápido, sem ferramentas | Rápido, fixação necessária | Mestre e molde necessários primeiro |
| Melhor para | Formas complexas, iterações iniciais | Tolerância apertada, resistência, peças metálicas | Pequenos lotes semelhantes |
A precisão é o fator sobre o qual os compradores mais perguntam e também é o que é mais frequentemente mal compreendido. O próximo gráfico mostra tolerâncias de trabalho indicativas para cada rota de impressão. Leia-o como uma ajuda de planejamento, pois os resultados reais dependem do tamanho da peça, da geometria, da orientação e da calibração da máquina.
O gráfico mostra que as rotas de resina ficam no limite para recursos pequenos, e é por isso que elas são escolhidas para conectores, alojamentos finos e padrões onde o ajuste é importante. O metal SLM cai em uma faixa semelhante para peças pequenas, mas os números se aplicam a recursos impressos, e furos críticos ou faces correspondentes são normalmente usinados posteriormente para atingir limites mais rígidos.
O náilon SLS e o FDM apresentam valores mais amplos porque a contração do pó, o comportamento térmico e a deposição da camada adicionam variação, especialmente em peças longas ou finas. Para um fornecedor que também opera usinagem CNC, essa diferença é fácil de gerenciar: o corpo impresso fornece a geometria e uma curta operação de usinagem finaliza as poucas características que precisam de controle mais rígido. Ao enviar um desenho, marque quais dimensões são críticas e quais são apenas referência, pois isso permite ao engenheiro aplicar esforço onde é importante.
No geral, a regra prática é simples. Use a impressão quando a complexidade ou a velocidade da forma for a principal restrição, a usinagem quando a tolerância ou o material for o principal, e a replicação em silicone quando você precisar de várias peças semelhantes de um mestre aprovado.
Imprima de acordo com o formato, usine de acordo com a tolerância, replique para pequenos lotes e combine-os quando uma peça precisar de mais de uma resistência.
Pós-processamento e acabamento de superfície: onde realmente vai o tempo de entrega
Os novos compradores muitas vezes ficam surpresos com o fato de que uma peça impressa durante a noite pode levar vários dias para ser entregue. A razão é que o acabamento, e não a impressão, tende a ocupar a maior parte do cronograma de peças de aparência. Compreender isso antecipadamente permite planejar marcos realistas e evitar pressões de última hora.
Rotas de acabamento típicas por processo
- Peças de resina: remoção de suporte, lixamento, enchimento quando necessário, primer, pintura colorida e verniz. As peças que devem ser transparentes são polidas e revestidas em vez de pintadas.
- Peças de náilon: jateamento de esferas para uma textura fosca uniforme, tingimento para cores consistentes e alisamento por vapor ou queda quando uma superfície mais uniforme é necessária.
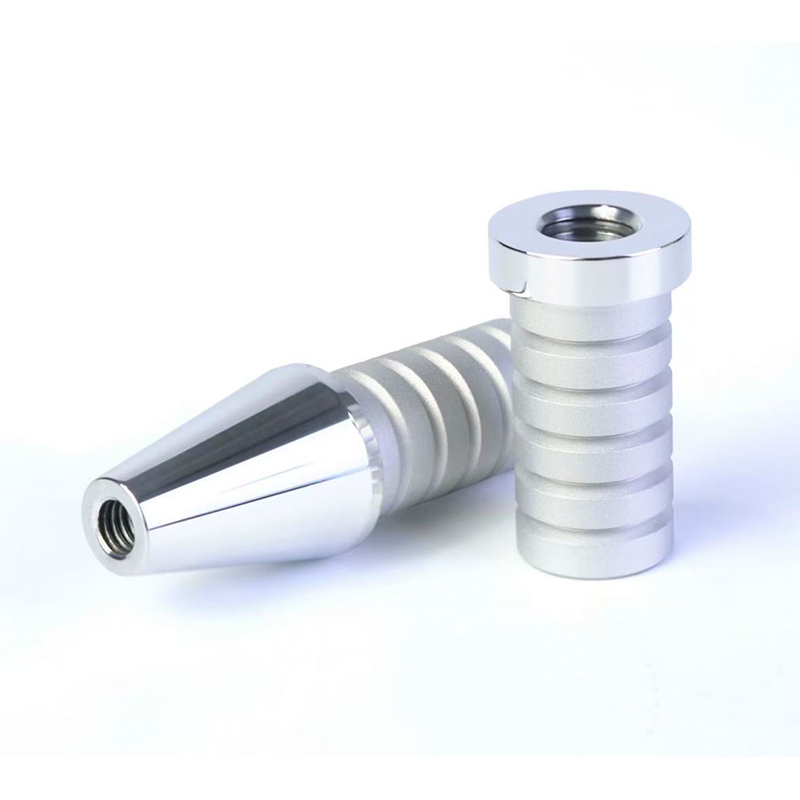
- Peças metálicas: alívio de tensão, remoção da placa de construção, remoção de suporte, usinagem de faces críticas, jateamento ou polimento e anodização ou passivação opcional.
- Peças FDM: lixar, preencher e pintar para dar aparência ou métodos de alisamento sem acetona adequados ao material.
O gráfico abaixo mostra uma divisão indicativa do prazo de entrega para três projetos típicos. Cada barra soma cem por cento do cronograma para aquele tipo de projeto, e os números ilustram padrões comuns em vez de regras fixas.
O protótipo visual de resina gasta a maior parte do seu cronograma no acabamento, pois o lixamento, o primer e a pintura devem ser feitos em etapas com tempo de secagem entre elas. A impressão em si representa uma parcela modesta, embora muitos compradores presumam que ela domina.
A parte funcional de náilon inverte a situação: a impressão e a remoção de pó ocupam uma parcela maior, enquanto o acabamento é mais leve porque uma superfície jateada ou tingida geralmente é aceitável. Para o suporte metálico, a limpeza e o pós-processamento, que inclui alívio de tensões, remoção da placa e remoção do suporte, tornam-se o maior bloco, seguido de uma curta etapa de acabamento.
É por isso que um fornecedor com pintura e usinagem sob o mesmo teto tem uma vantagem prática para projetos mistos. Menos transferências reduzem o tempo de espera entre as etapas, e a mesma equipe pode ver como uma decisão final afeta as dimensões. Se o seu cronograma estiver apertado, pergunte ao fornecedor qual estágio provavelmente será o mais longo para sua peça específica e, em seguida, decida se um acabamento mais simples atenderia às suas necessidades.
Planeje o acabamento do design
A pintura adiciona uma camada de revestimento, geralmente alguns centésimos de milímetro por demão, o que é importante para encaixes rápidos e montagens justas. Informe antecipadamente ao fornecedor se uma superfície correspondente será pintada, para que o modelo possa ser ajustado ou essa superfície possa ser mascarada. O mesmo se aplica à anodização em alumínio, onde o revestimento cresce ligeiramente em cada face e pode afetar pequenos furos e roscas.
O acabamento, e não a impressão, geralmente define a data de entrega das peças de aparência, portanto, decida os requisitos de superfície antes de fazer o pedido.
Como avaliar um fabricante ou fornecedor de serviços de impressão 3D na China
A aquisição de um fabricante chinês de serviços de impressão 3D dá acesso a uma ampla escolha de materiais, habilidades de acabamento maduras e resposta ágil, mas a qualidade e a comunicação ainda variam entre os fornecedores. As etapas abaixo transformam uma pesquisa vaga por fornecedores de serviços de impressão 3D em uma comparação estruturada.
O que enviar com uma consulta
- Um modelo 3D em formato STEP ou STL, com unidades indicadas
- Um desenho 2D que marca dimensões críticas, roscas e faces correspondentes
- Quantidade agora e quantidade esperada depois
- Preferência de material ou desempenho que você precisa, como temperatura e carga
- Requisito de superfície, como bruto, jateado, pintado ou polido
- Data prevista de entrega e destino
O que um fornecedor capaz faz em troca
- Respostas com perguntas específicas sobre a função, não apenas uma solicitação do arquivo
- Aponta riscos de projeto, como paredes finas ou pó preso, antes da produção
- Explica o que pode ser obtido impresso e o que precisa de usinagem
- Envia fotos de progresso e resultados de inspeção para recursos críticos
- Embala peças finas e pintadas com proteção adequada para remessas internacionais
Um exemplo dessa abordagem única é a Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd., uma fornecedora de serviços de impressão 3D OEM e ODM. Sua equipe de design transforma as ideias dos clientes em designs práticos de produtos, e a fábrica imprime em resina, náilon e metal, apoiada por usinagem avançada. A replicação do molde de silicone suporta a produção precisa de pequenos lotes e os tratamentos de superfície, como pintura, melhoram a aparência final. Manter o design, a impressão, a replicação e o acabamento em uma plataforma significa que a mesma equipe acompanha um projeto desde o conceito até a entrega da peça, o que reduz as transferências e economiza tempo.
Muitos compradores também usam um cartão de pontuação simples para comparar fornecedores. O gráfico abaixo mostra um exemplo de ponderação que os compradores podem adaptar, com base em prioridades típicas de aquisição para protótipos e trabalhos em pequenos lotes, em vez de qualquer estatística do setor. Trate as porcentagens como ponto de partida e mude-as de acordo com o que seu projeto mais precisa.
A adequação de processos e materiais recebe a maior parcela porque um fornecedor que não possui a tecnologia certa não pode compensar isso com velocidade ou serviço. O controle de qualidade e o lead time com comunicação seguem com peso igual, já que uma entrega atrasada ou incerta pode ser tão prejudicial ao cronograma de desenvolvimento quanto um erro dimensional.
O pós-processamento tem mais peso do que muitos compradores de primeira viagem esperam, o que remete ao gráfico do prazo de entrega: a capacidade de acabamento afeta tanto a aparência quanto a data de entrega. O feedback da engenharia recebe uma parcela menor, mas significativa, e muitas vezes é o melhor indicador de quão tranquilo será o projeto, porque um fornecedor que faz boas perguntas antecipadamente geralmente evita retrabalho posteriormente.
Você pode ajustar esses pesos para o seu caso. Uma equipe que encomenda uma única peça de metal pode aumentar a inspeção, enquanto uma equipe que prepara uma amostra para uma feira pode aumentar o acabamento e a comunicação. Quaisquer que sejam os pesos, pontuar dois ou três fornecedores na mesma planilha torna a comparação mais objetiva e mais fácil de explicar aos colegas.
Comece com um pedido de amostra
Se você estiver trabalhando com um novo fornecedor, um pequeno pedido de amostra é o teste mais confiável. Escolha uma peça que inclua os recursos de seu interesse, como paredes finas, furo apertado e superfície pintada, e avalie o resultado pela precisão dimensional, qualidade da superfície, embalagem e clareza com a comunicação do fornecedor. Uma única amostra ensina mais sobre um parceiro do que qualquer folheto.
Julgue um fornecedor pelas perguntas que ele faz e pelo acabamento que ele controla e depois confirme com um pequeno pedido de amostra.
Manutenção e cuidados com peças impressas em 3D
As peças impressas precisam de menos cuidados do que muitas pessoas esperam, mas os hábitos certos prolongam sua vida útil, especialmente para resina e náilon. A tabela resume os principais pontos por material.
| Materiais | Cuidados recomendados | Evite |
|---|---|---|
| Resin | Limpe com um pano macio, guarde longe da luz solar direta, mantenha as superfícies pintadas livres de solventes | Longa exposição ao ar livre, impacto repentino em condições de frio |
| Nylon | Limpe com água e sabão neutro, seque bem e guarde em local seco | Armazenamento úmido prolongado, que pode alterar ligeiramente a rigidez e o tamanho |
| Alumínio | Mantenha seco, limpe os resíduos, proteja as faces usinadas com uma fina película de óleo se armazenado por muito tempo | Contato com sal ou produtos de limpeza alcalinos fortes |
| Aço inoxidável | Enxágue após exposição a produtos químicos, limpe com esponjas não abrasivas | Lã de aço, que pode deixar partículas que causam manchas de ferrugem |
| Plástico FDM | Manter longe de fontes de calor, limpar com pano úmido | Cargas que separam as camadas e armazenamento perto de superfícies quentes |
Alguns hábitos extras ajudam. Inspecione os encaixes de pressão e as inserções rosqueadas periodicamente, pois a montagem repetida os desgasta primeiro. Se um acessório ou gabarito for usado diariamente, mantenha um sobressalente ou uma segunda revisão para que a produção não pare quando uma peça se desgastar. Para peças pintadas, retoque os cavacos com antecedência para evitar que a umidade se infiltre sob o revestimento. Por fim, registre o material e a data de impressão em seu arquivo de desenhos, para que um pedido repetido possa corresponder exatamente ao original.
Mantenha as peças impressas secas, limpas e longe do calor e da luz solar forte, e guarde uma peça sobressalente para qualquer coisa usada todos os dias.
Perguntas frequentes sobre serviços de impressão 3D
Q1: O que são serviços de impressão 3D e quem os utiliza?Impressão 3D services are manufacturing services in which a supplier builds parts from your digital model using additive processes such as SLA, SLS, SLM and FDM, then finishes and inspects them. Product designers, equipment makers, automotive and electronics teams and sourcing departments use them for prototypes, fixtures, small batches and parts with complex shapes. Because no tooling is needed, you can move from file to part in days rather than weeks. |
P2: Qual processo de impressão 3D é adequado para protótipos funcionais?Náilon SLS is a common choice for functional prototypes because it offers durable, slightly flexible parts and needs no support structures, which allows snap fits and moving assemblies. For parts that face heat or higher loads, SLM metal is often considered. If the prototype must also look like a finished product, a supplier may print the functional version in nylon and the visual version in resin. |
Q3: Quão precisos são os serviços de impressão 3D industrial?A precisão depende do processo, tamanho da peça, geometria e orientação. Os processos de resina são geralmente os mais precisos para pequenas características, enquanto o náilon e o FDM apresentam variações mais amplas. Para limites rígidos de furos, roscas ou faces correspondentes, os fornecedores geralmente imprimem com uma pequena tolerância e finalizam essas características por meio de usinagem ou alargamento. Marcar dimensões críticas em seu desenho ajuda o engenheiro a planejar isso corretamente. |
Q4: Um fabricante de serviços de impressão 3D pode lidar com peças grandes?Sim, na maioria dos casos. Peças maiores que um único volume de construção são geralmente divididas em seções com recursos de alinhamento, impressas, coladas e finalizadas para que as costuras fiquem ocultas. Grandes quantidades de peças médias podem ser agrupadas em uma construção. Peça ao fornecedor fotos de peças grandes ou divididas semelhantes e confirme como eles controlam o nivelamento e a qualidade da costura. |
Q5: Quanto tempo normalmente demoram os serviços de impressão 3D?Peças simples de resina ou náilon geralmente podem ficar prontas em poucos dias úteis, enquanto peças com aparência pintada e peças de metal demoram mais devido ao acabamento e tratamento térmico. O cronograma depende do tamanho da peça, quantidade, material e necessidade de superfície. Pergunte ao seu fornecedor qual etapa provavelmente levará mais tempo para sua peça e se um acabamento mais simples poderia encurtá-la. |
Q6: Como escolho entre impressão 3D, usinagem CNC e replicação de molde de silicone?Escolha a impressão 3D quando a complexidade ou a velocidade da forma for mais importante, a usinagem CNC quando for necessária tolerância restrita ou um material sólido específico e a replicação de molde de silicone quando você precisar de várias peças semelhantes e consistentes de um mestre aprovado. Muitos projetos usam mais de uma rota. Um fornecedor que oferece os três, além de pintura e acabamento, pode recomendar a combinação que mais se adequa ao seu desenho e quantidade. |
-
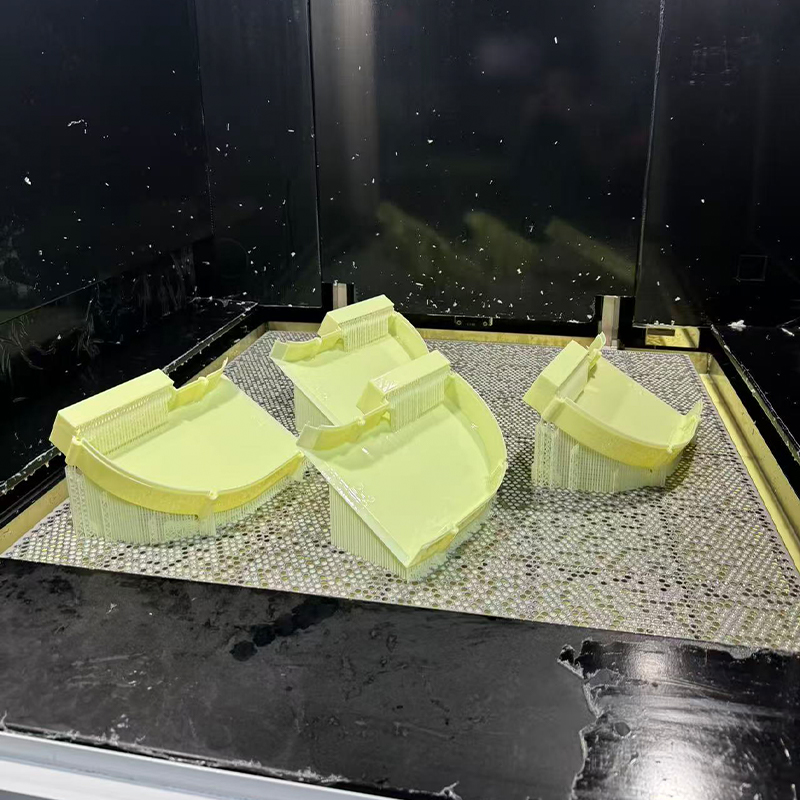 Serviço de impressão 3D em resina semelhante a ABS amarelo
-
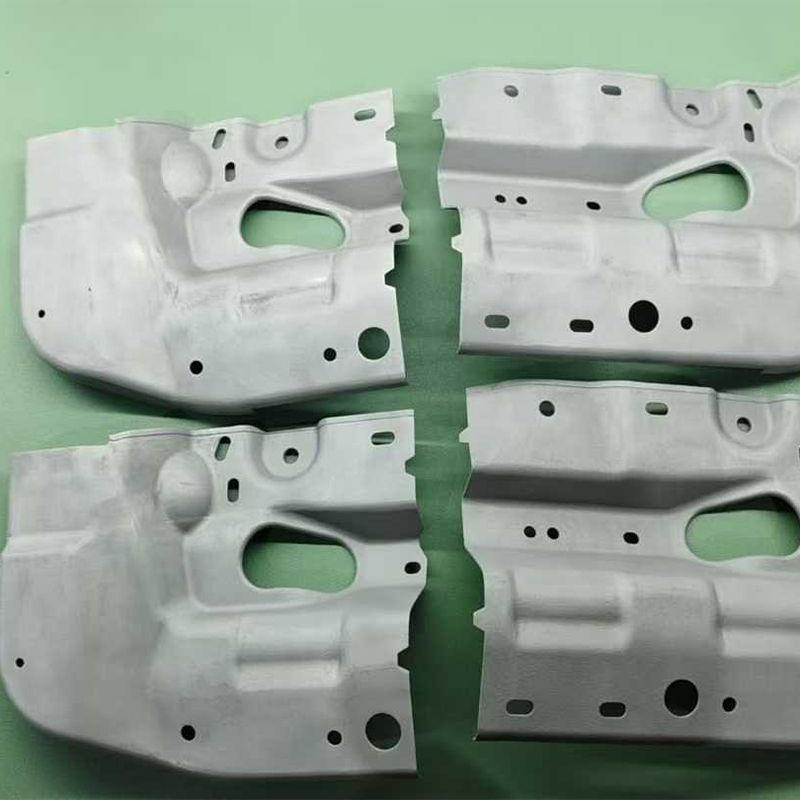 Serviço de impressão 3D de liga de alumínio AlSi10Mg
-
 Serviço de impressão 3D de material reforçado com fibra de carbono de nylon de alta temperatura PAHT+CF
-
 Serviço de impressão 3D de material reforçado com fibra de carbono PPS+CF
-
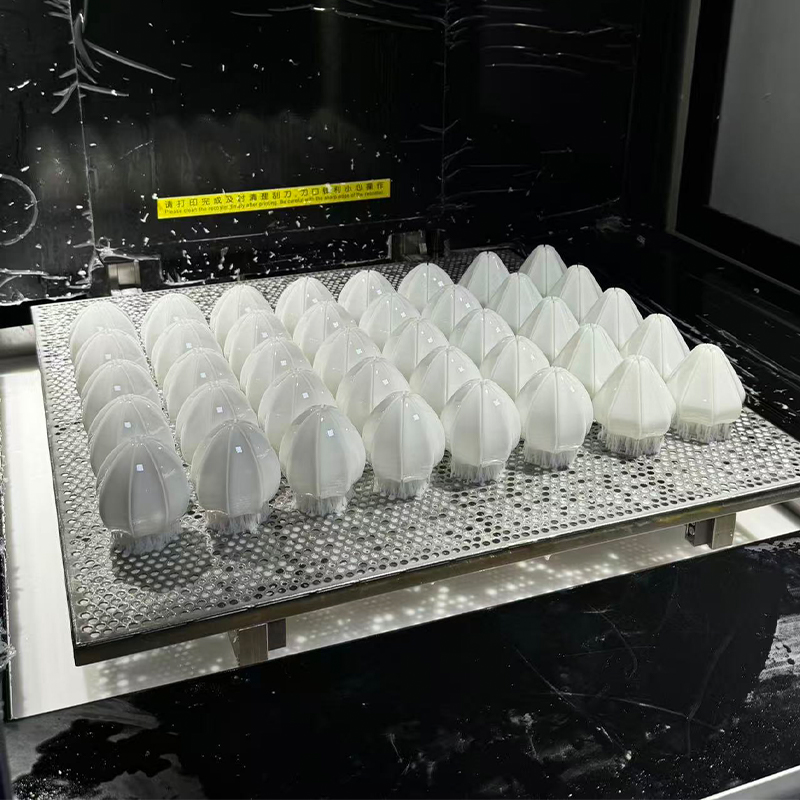 Serviço de impressão 3D em resina esbranquiçada
-
 Serviço de impressão 3D de materiais FDM padrão (PLA, PETG, ABS)
Informações de contato
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADICIONAR
-

Edifício 7, nº 188, seção Hongni da estrada Zha Wang, subdistrito de Danghu, cidade de Pinghu, cidade de Jiaxing, província de Zhejiang, China
Direitos de autor© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Fabricantes de plataforma de fabricação inteligente integrada OEM/ODM
